Banner
  • Von AgieCharmilles bis Waida: Ein Blick in die Werkstatt, die Ihre engsten Toleranzen fertigt.
    Von AgieCharmilles bis Waida: Ein Blick in die Werkstatt, die Ihre engsten Toleranzen fertigt. Sep 14, 2026
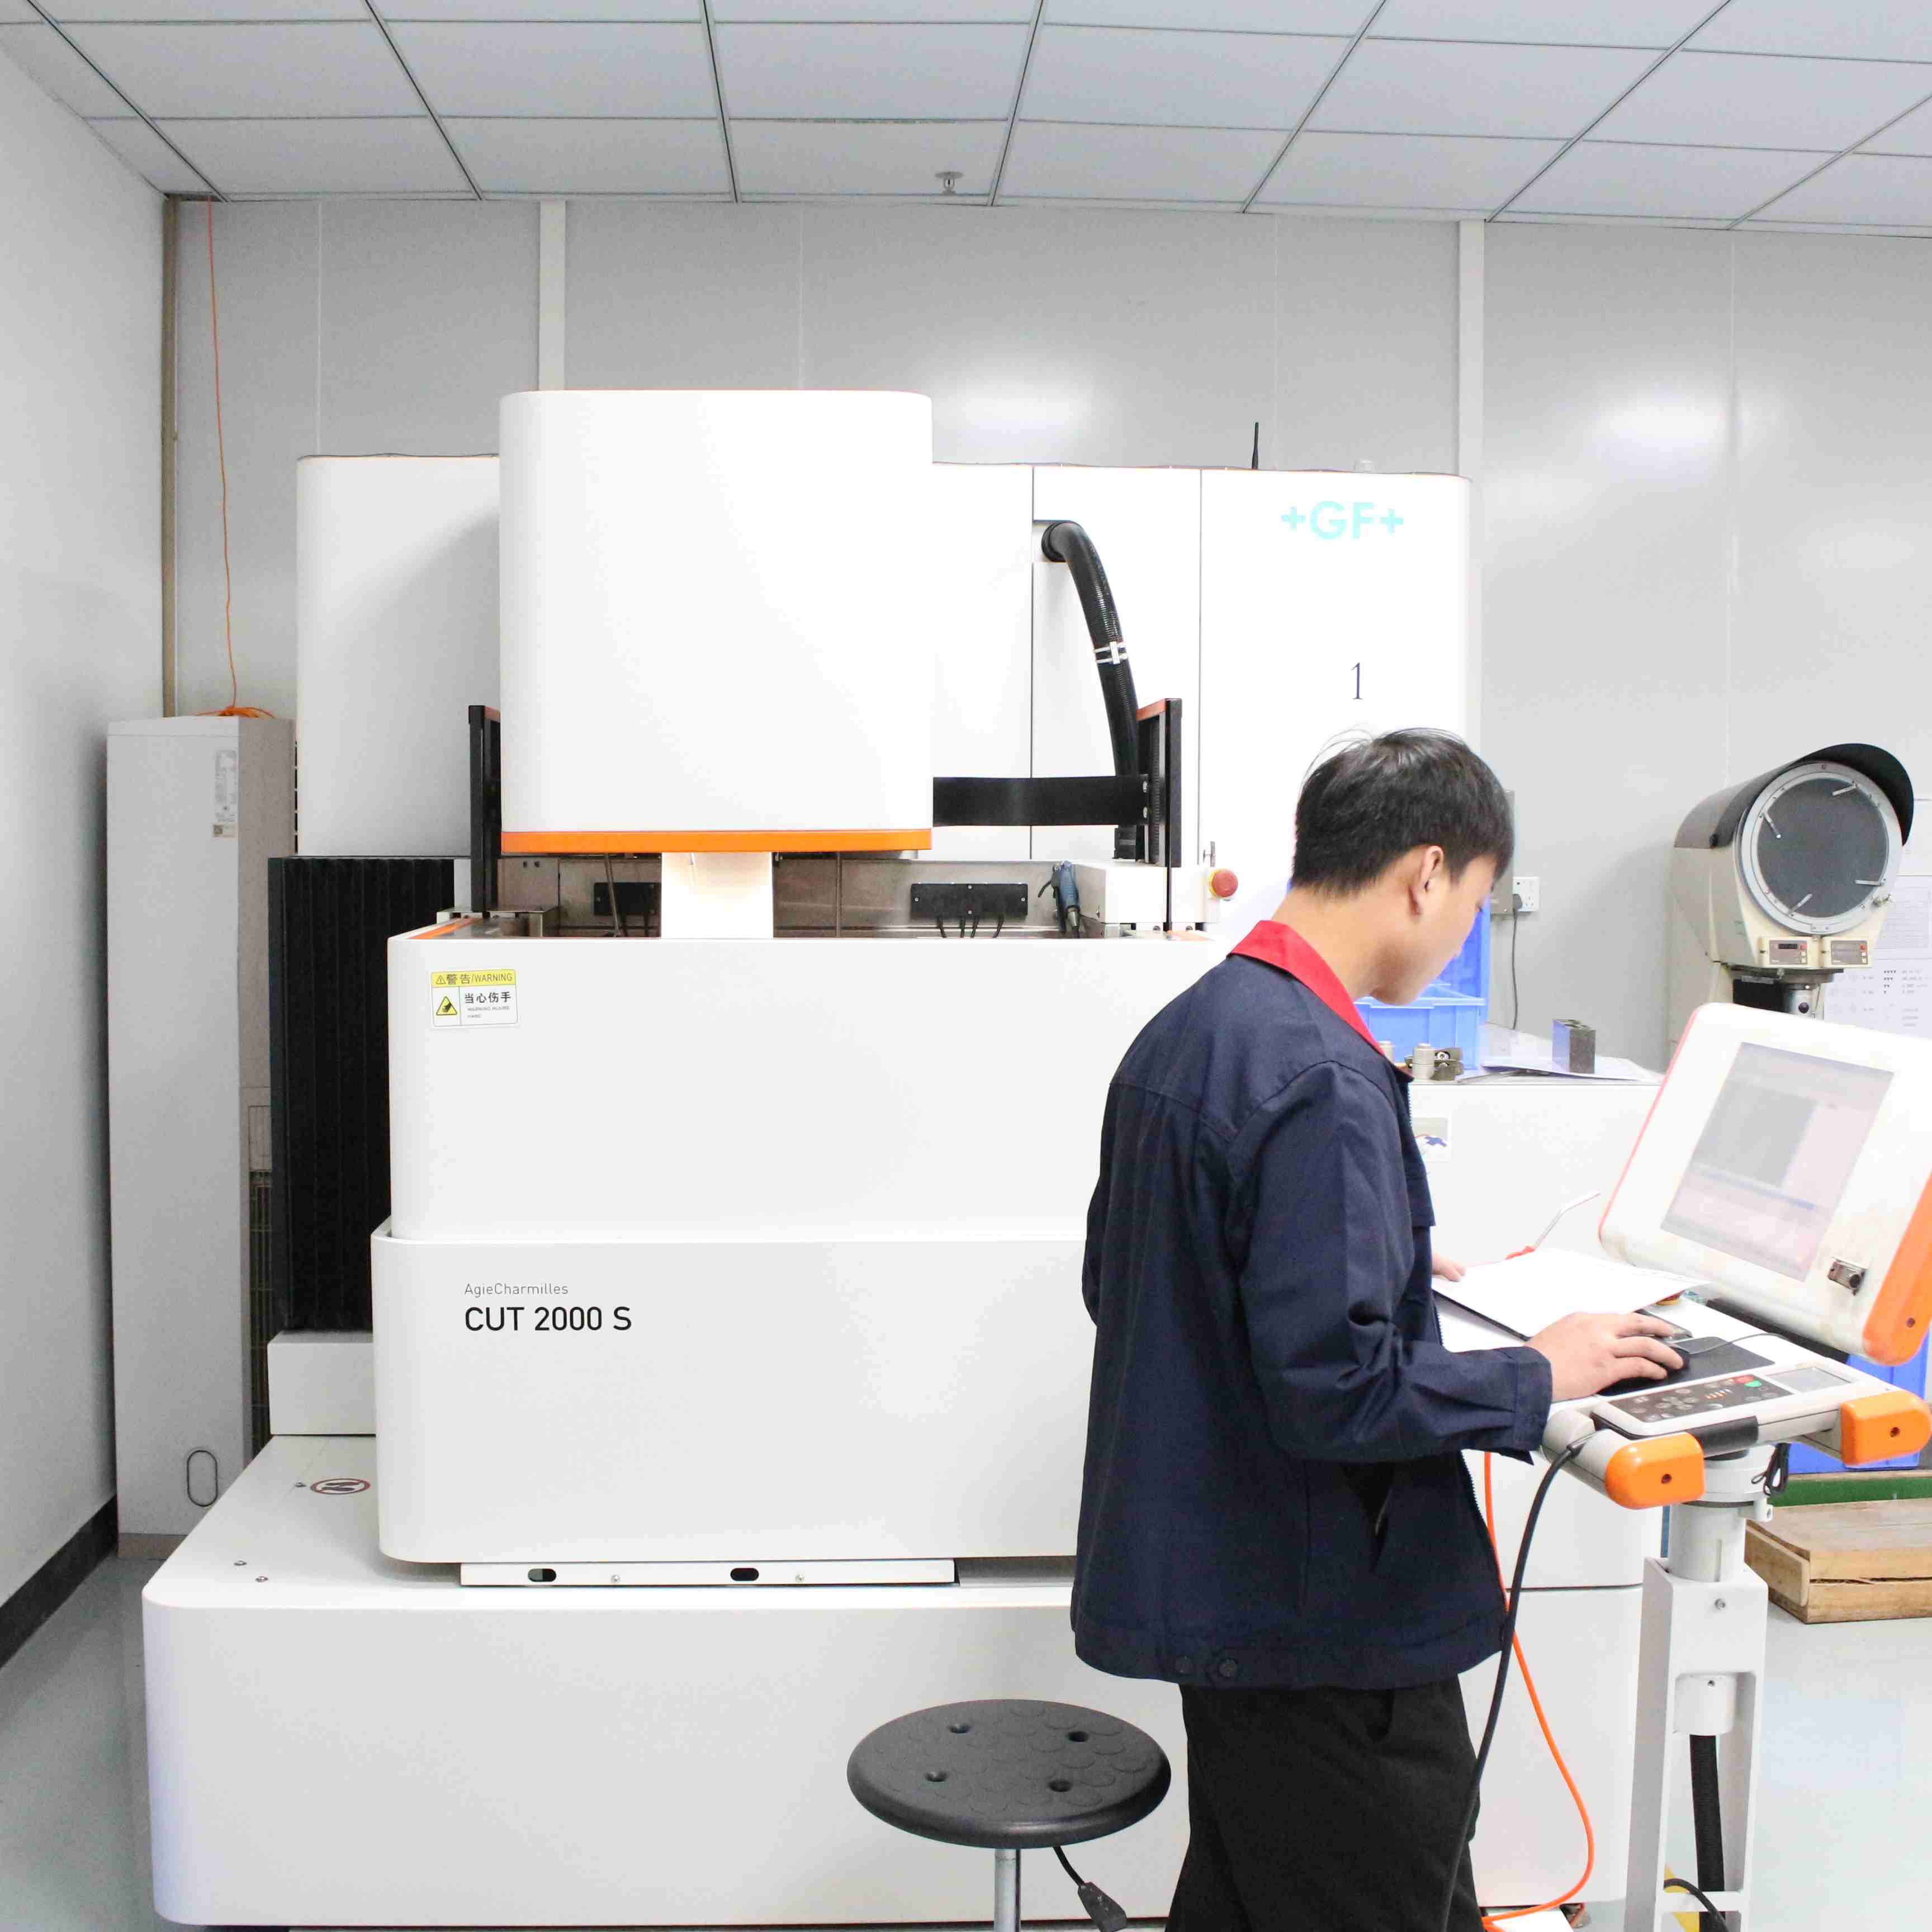
    Enthüllung, wie AgieCharmilles- und Waida-Anlagen im Millionenbereich die Probleme lösen ±0,002 mm Präzisionsherausforderung für Stanzen und Einsätze In Dongguan produzieren Fabriken Stanzwerkzeugkomponenten Und Stanzbearbeitung Sie sind überall zu finden. Bei der Lieferantensuche stehen viele Einkaufsleiter vor demselben Dilemma: Kleine Fabriken bieten zwar oft sehr niedrige Preise an, doch die fertigen Teile weisen häufig ungenaue Toleranzen auf. Nach der Montage kann die Form klemmen oder ungleichmäßiges Spiel aufweisen, was letztendlich zu einer Verkürzung der Form führt.’s Lebensdauer. Warum kann dieselbe Zeichnung in verschiedenen Fabriken zu so unterschiedlichen Ergebnissen hinsichtlich Präzision und Werkzeugstandzeit führen? Heute werden wir nicht in vagen Formulierungen sprechen. Stattdessen möchten wir Ihnen Folgendes zeigen: “Schwerlastausrüstung” in unserer Werkstatt—Was genau diese millionenschweren Importmaschinen für Ihre Teile leisten können.  Drahterodieren ist nicht nur “Schneiden— Es ist Präzisionsarbeit. Viele Menschen denken Drahterodieren ist nur für “Eine Form ausschneiden.” Bei hochwertigen Stanzanwendungen bestimmt das Drahterodieren jedoch die Konturgenauigkeit und Oberflächenqualität. Schläge. In Dongguan verwenden viele kleine Betriebe noch immer Drahterodiermaschinen mittlerer Geschwindigkeit oder Einsteigermodelle. Die Oberflächengüte ist mangelhaft, die Drahtspuren sind deutlich sichtbar, und es ist ein hoher Aufwand an manueller Nachbearbeitung erforderlich, was leicht zu Verformungen führen kann.Unsere Werkstatt ist mit mehreren hochmodernen Drahterodiermaschinen der Schweizer Firma GF AgieCharmilles ausgestattet, darunter die CUT 2000S, CUT 200Bp und 240SLp, sowie mit japanischen Maschinen der Marken Seibu M50 und Sodick AQ-400Ls. Nehmen wir den CUT 2000S als Beispiel: sein automatisches Drahteinfädelsystem und Intelligente Entladestromversorgungen verbessern nicht nur die Bearbeitungseffizienz um mehr als 30 %, sondern liefern auch eine spiegelglatte Oberflächenqualität. PräzisionssicherungUnser Drahterodierverfahren ermöglicht eine stabile Bearbeitungsgenauigkeit von ±0,002 mm. Das bedeutet, dass für Ihre Zeichnungen mit engen Toleranzen wie z. B. ±0,003 mm oder ±0,005 mm, wir können sie nicht nur herstellen, sondern auch in großen Mengen mit hoher Konsistenz produzieren, ohne wiederholte Nachbearbeitung oder Justierung.  Mikrometergenaue Endkorrektur — Optisches Profilschleifen Ist das Drahterodieren das Ende des Verfahrens? Für wirklich präzise Stanzteile, noch nicht. Wir haben zwei japanische Waida PGX-2500SP CNC-optische Lichtmaschinen vorgestellt. Profilschleifen Maschinen sowie 14 Präzisions-Flachschleifmaschinen. Waida’s Position in optisches Schleifen Sie bedarf keiner Vorstellung und ihre Schleifgenauigkeit kann 0,001 mm erreichen. Wann Schläge Bei Mikroverformungen nach der Wärmebehandlung oder wenn eine extrem scharfe Schneide erforderlich ist, ermöglicht die PGX-2500SP ultrapräzisen Materialabtrag unter optischer Echtzeit-Projektionsüberwachung. Dies schließt eine technische Lücke, die kleinere Betriebe ohne hochwertige Schleifanlagen bisher nicht schließen konnten.—ausschließlich auf erfahrene Arbeitskräfte setzen'manuelles Gefühl”—einfach nicht zu überwinden.  Vollständige interne Prozesskontrolle — Keine Outsourcing-Verzögerungen mehr Zusätzlich zu den oben genannten Premium-Geräten verfügen wir auch über Mitsubishi EA8A EDM-Maschinen, WM831 Rundschleifmaschinen, SC-305 spitzenlose Schleifmaschinen sowie Toyo SMAP Poliermaschinen und Multi LAP Läppmaschinen. Was bedeutet das? Das bedeutet, dass vom Drahtschneiden über EDM und Innen-/Außenschleifen bis hin zum Endschliff alles abgedeckt wird. Durch das Polieren haben wir die vollständige Kontrolle über den internen Prozess erreicht. In Dongguan müssen viele kleine Fabriken bei komplexen Aufträgen mehrere Arbeitsschritte an verschiedene Partnerwerkstätten auslagern. Sobald ein Problem mit den Abmessungen auftritt, wird die Verantwortung hin und her geschoben.Bei uns wird der gesamte Prozess intern kontrolliert, sodass Verantwortung und Qualität klar und nachvollziehbar sind. Schlussworte Die Investition von Millionen in Ausrüstung ist nicht zur Schau gestellt. Sie dient dazu, uns Zeichnungen mit extrem engen Toleranzen oder schwer zerspanbaren Werkstoffen zu präsentieren, und wir können mit Zuversicht sagen: “Diese Präzision können wir stabil erreichen.” Wenn Ihre Form eine kurze Lebensdauer, instabile Passungen oder wiederholte Nachjustierungen beim Testen erfordert, senden Sie uns gerne Ihre Zeichnungen. Wir konkurrieren nicht über den niedrigsten Preis.—Wir konkurrieren darum, wer Ihre Formen länger haltbar machen und eine stabilere Leistung erbringen kann. 
  • Warum die „Profilabweichung beim Drahterodieren ±0,002 mm“ eine Herausforderung für die Systemtechnik darstellt – und nicht nur eine Maschinenspezifikation.
    Warum die „Profilabweichung beim Drahterodieren ±0,002 mm“ eine Herausforderung für die Systemtechnik darstellt – und nicht nur eine Maschinenspezifikation. Sep 04, 2026
    Metabeschreibung: Eine Profilabweichung von ±0,002 mm auf einem Drahterodieren Die Zeichnung sieht zwar aus wie eine einzelne Zahl, erfordert aber tatsächlich fünf genau aufeinander abgestimmte Verbindungen: Draht, Strom, Wasser, Leitungsweg und Umgebung. Hier erfahren Sie, warum diese Spezifikation in Wirklichkeit ein Problem der Systemtechnik darstellt und worauf Sie bei der Erstellung achten sollten. Präzisionsdraht-Erodieren Partner. Auf jeder Präzisionsform oder Stanzwerkzeug Auf Zeichnungen findet man oft eine Notiz wie diese:„Maximal zulässige Profilabweichung: ±0,002 mm.“Für jemanden, der mit Drahterodieren nicht vertraut ist, mag diese Linie wie eine weitere Toleranz aussehen. Aber für einen erfahrenen Anwender… langsames Drahterodieren (WEDMFür den Bediener sind diese zwei Mikrometer ein Weckruf. Sie bedeuten, dass von der Maschinenauswahl und den elektrischen Parametern über den Drahtzustand, die Wasserqualität und den Schnittweg bis hin zur Werkstatttemperatur jedes Glied in der Kette diese zwei Mikrometer berücksichtigen muss. Wenn auch nur eine dieser Verbindungen falsch ist, wird das Teil die Prüfung nicht bestehen.Dieser Artikel erläutert, warum ±0,002 mm grundsätzlich eine Herausforderung für die Systemtechnik darstellt – und was ein B2B-Käufer von einem seriösen Partner für Präzisions-EDM erwarten sollte. Was ±0,002 mm tatsächlich bedeutetUm diese Zahl in Relation zu setzen:l 2 Mikrometer = 0,002 mml Ein menschliches Haar hat einen Durchmesser von etwa 70 Mikrometern.l Das bedeutet, die zulässige Abweichung beträgt weniger als 1/35 der Dicke eines Haares.Keine einzelne Komponente einer Drahterodiermaschine kann allein ein 2-Mikrometer-Profil realisieren. Dieser Wert wird nur erreicht, wenn Draht, elektrische Energie, dielektrisches Wasser, Werkzeugweg und Umgebungsbedingungen optimal aufeinander abgestimmt sind. Das ist die Essenz der Systementwicklung: ein Endergebnis, das sich aus dem Ganzen ergibt, nicht aus der Summe seiner Teile.Die 5 kritischen Glieder in einem Präzisions-Drahterodierprozess 1. Auswahl und Spannungsregelung des ElektrodendrahtsDas „Schneidwerkzeug“ beim Drahterodieren ist kein massiver Schaftfräser, sondern ein Elektrodendraht aus Messing oder Molybdän mit einem Durchmesser von nur 0,10–0,30 mm. Dieser Draht weist bereits eine eigene Durchmessertoleranz auf.Warum das wichtig ist:l Wenn ein Messingdraht mit einem Durchmesser von 0,25 mm tatsächlich 0,002 mm zu groß ist, vergrößert sich der Entladungsspalt und das fertige Profil verschiebt sich nach außen.l Wenn die Drahtspannung schwankt, vibriert der Draht während des Schneidens, und diese Vibration überträgt sich direkt auf die Werkstückoberfläche als Wellen oder Maßstreuung.So sieht Qualität aus:l Präzisionselektrodendraht mit genau kontrolliertem Durchmesserl Kontinuierliche Verschleißüberwachung mit prozessintegrierter Kompensationl Ein automatisches Spannungsregelungssystem, das Spannungsschwankungen auch bei hohen Drahtgeschwindigkeiten in einem engen Bereich hält.Hier unterscheiden sich Einsteiger- und High-End-Maschinen deutlich. Eine geschlossene Spannungsregelung ist für Arbeiten mit einer Genauigkeit von ±0,002 mm unerlässlich. 2. Präzise Abstimmung der EntladungsparameterBeim Drahterodieren wird Material durch gepulste elektrische Entladung abgetragen. Jeder Impuls erzeugt einen winzigen Krater, dessen Tiefe durch die Energie des Impulses bestimmt wird.Der zentrale Kompromiss:Höhere EntladungsenergieGeringere EntladungsenergieSchnelleres SchneidenLangsameres SchneidenRauhere OberflächeGlattere OberflächeGrößere ProfilabweichungEngere Profilabweichung Für eine Profilgenauigkeit von ±0,002 mm muss der Schlichtgang mit sehr geringer Energie durchgeführt werden:l Schmalere Impulsbreitel Niedrigerer Spitzenstroml Oftmals wird für den letzten Feinschliff ein separates „nicht-elektrolytisches Netzteil“ oder ein „Feinschliff-Schaltkreis“ verwendet.Der Nachteil ist bekannt: Zeitverkürzung kann 3–4x im Vergleich zu einem Schruppschnitt. Das ist ein Grund dafür, dass Mikro-Präzisions-EDM Arbeit wird nie billig angeboten – die Maschinenzeit ist real. 3. Die verborgenen Auswirkungen von Wasserqualität und FiltrationDies ist das am häufigsten übersehene Glied in der Kette und eines der folgenschwersten, wenn es ignoriert wird.Drahterodieren deionisiertes Wasser als Dielektrikum. spezifischer Widerstand Dieses Wasser beeinflusst direkt die Stabilität des Entladungsspalts:l Widerstand zu niedrig → Entladungsenergie zerstreut sich → Spalt vergrößert sich → Profil verläuft überdimensioniertl Widerstand zu hoch → Entladung wird instabil → Drahtbruch und anormale FunkenbildungFür ±0,002 mm beträgt das typische Kontrollband:l Der spezifische Widerstand blieb stabil über 1 × 10⁵ Ω·cml Austausch des Harztanks nach festem Zeitplanl Hocheffiziente Filtration hält die Bearbeitungszone sauberDer Zustand des Harztanks und die Filterfeinheit der Filterelemente wirken sich Zeile für Zeile auf die Genauigkeit des endgültigen Filterprofils aus. Ein Betrieb, der sein Wassersystem vernachlässigt, kann keine 2 Mikron Filterfeinheiten halten. 4. Prozessintelligenz bei der Zuschnittplanung und MaterialverteilungZwei erfahrene Verfahrenstechniker können dieselbe Zeichnung erhalten, zwei unterschiedliche Wege programmieren und zwei völlig unterschiedliche Ergebnisse erzielen. Bei der Wegplanung zeigt sich die Erfahrung im Bauteil.Die Standard-Mehrfachpassstrategie für ±0,002 mm:1. Grober Schnitt — den Großteil des Materials entfernen und innere Spannungen abbauen2. Halbfertigschnitt — jegliche durch Spannungsentlastung verursachte Verformung korrigieren3. Feinschnitt (Schlichtschnitt) — die endgültige Größe und Oberflächenqualität erreichenJeder Durchgang hat einen präzise berechneten Versatz, der sich aus Folgendem ableitet:l Materialstärkel Geometrische Komplexitätl Das Verhalten der jeweiligen MaschineIst der Versatz zu groß, kann der letzte Durchgang die Spuren des vorherigen Durchgangs nicht beseitigen. Ist er zu klein, erreicht der letzte Durchgang die Referenzfläche möglicherweise gar nicht. Das Gespür für diese Werte beruht auf jahrelanger Erfahrung mit Probeschnitten und gesammelten Daten – nicht auf einem Datenblatt. 5. Der Einfluss von Temperatur und UmweltDie letzte und am meisten unterschätzte Variable ist die Umgebung.l In einer Werkstatt mit konstanter Temperatur von 20 °C ± 0,5 °C ist ein Fehler von 2 Mikrometern völlig akzeptabel.l In einer unkontrollierten Umgebung können bereits Schwankungen von ±2 °C durch die thermische Ausdehnung und Kontraktion des Werkstücks einen Großteil der Toleranz aufzehren.Deshalb investieren Präzisionsdrahterodierwerkstätten in:l Klimaanlage mit konstanter Temperaturl Lange Ausgleichszeiten vor der Bearbeitungl Kühlmittel- und Luftstrommanagement im ArbeitsbereichEin Zulieferer, der Präzisionsteile in einer normalen Fabrikhalle fertigt, wird – selbst mit einer hervorragenden Maschine – Schwierigkeiten haben, eine Genauigkeit von 2 Mikrometern konstant einzuhalten. Warum dies für Ihr Projekt wichtig istWenn Ihre Zeichnung eine Profilabweichung von ±0,002 mm vorsieht, erwerben Sie keine Bearbeitungsdienstleistung. Sie erwerben den Zugang zu einem kontrollierten System:l Eine Maschine mit geschlossener Drahtspannungsregelungl Ein Generator mit mikrofeinen Schaltkreisenl Ein Wassersystem mit stabilem Widerstandl Ein Verfahrenstechniker, der weiß, wie man den Weg plantl Eine Werkstatt, die die Temperatur das ganze Jahr über konstant hältJede Schwachstelle führt zum Zusammenbruch der Kette. Deshalb sind manche Jobs einfach nicht für jede Fabrik geeignet, egal was deren Marketingversprechen beinhalten.Suchen Sie einen Partner für Präzisionsdrahterodieren?Bei Dongguan HongYu Mould Co., Ltd.Eine Profilabweichung von ±0,002 mm ist ein tägliches Produktionsziel – keine Sonderanforderung. Unsere Kapazität basiert auf Folgendem:l AgieCharmilles, Sodick und Waida High-End-Slow-Wire-EDM-Plattformenl A Werkstatt für konstante Temperatur mit kontrollierter Luftfeuchtigkeitl Intern deionisierte Wassersysteme mit kontinuierlicher Widerstandsmessungl A Datenbank für Mehrfachschnitt verfeinert durch über 19 Jahre Exportarbeitl 19+ jahrelange engagierte Erfahrung im Service Europäische und japanische B2B-Kunden in der Automobilindustrie, der Elektronikindustrie, der IC-Gehäuseindustrie und im Maschinenbau. Wir arbeiten direkt mit Formenbauern, Stanzwerkzeugherstellern und Herstellern von Präzisionsteilen zusammen, die Toleranzen benötigen, auf die sie sich tatsächlich verlassen können – und die einen Partner brauchen, der ihnen in einfacher Sprache erklären kann, wo jedes einzelne Mikron ihrer Toleranz verbraucht wird. Schicken Sie uns Ihre Zeichnung, und wir sagen Ihnen ehrlich, ob und wie sie realisierbar ist.👉 sales01@dghongyumold.com für eine Machbarkeitsprüfung innerhalb eines Werktages. 
  • Wie man Wolframkarbidstempel ohne Risse schneidet
    Wie man Wolframkarbidstempel ohne Risse schneidet Jun 26, 2026
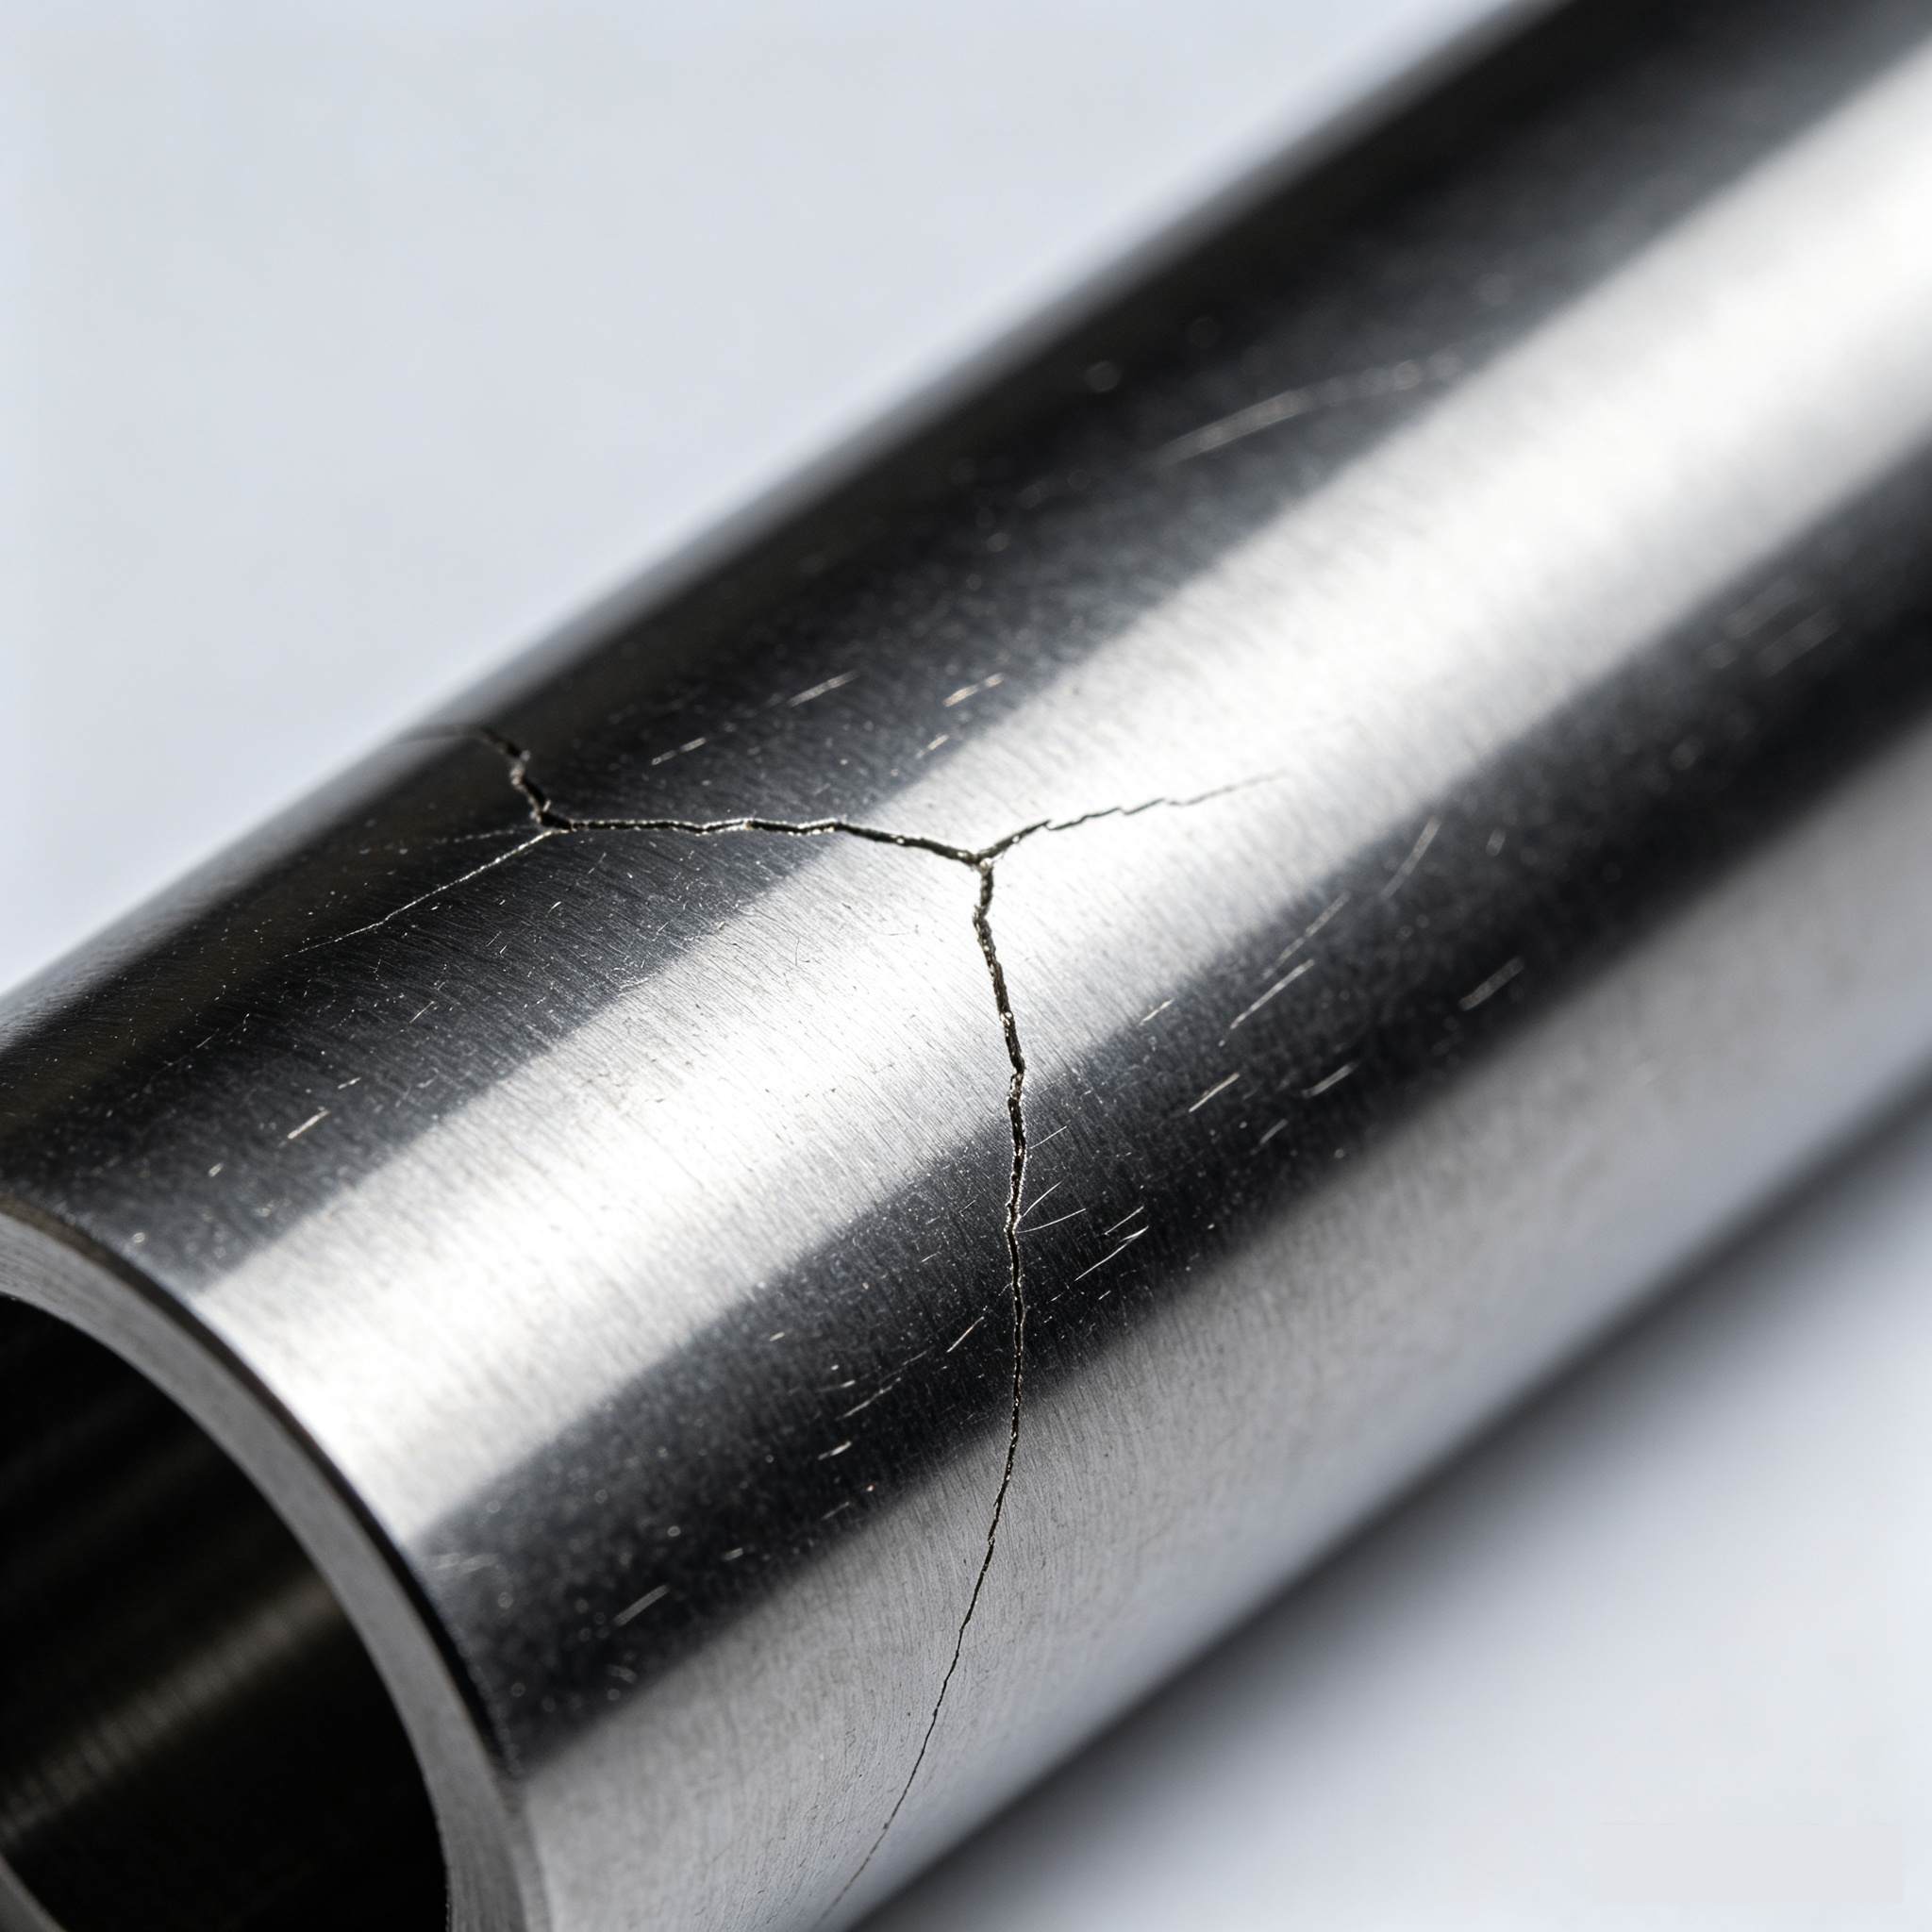
    Warum neigt Wolframcarbid zu Rissbildung?     Wolframcarbid Diese Hartlegierung wird durch Sintern von Wolframcarbidpulver mit einem Kobaltbinder hergestellt. Ihre Härte kann HRA 89–93 erreichen, ihre Dehnung ist jedoch extrem gering – vereinfacht gesagt, sie ist „hart, aber spröde“. Drahterodieren Konventionelles EDM-Verfahren basiert auf dem Abtragen von Metall mittels extrem heißer elektrischer Funken. Die lokal auftretenden, kurzzeitigen Temperaturen können Tausende von Grad erreichen und kühlen dann im Dielektrikum rasch ab – dieser Heiz- und Kühlzyklus erzeugt thermische Spannungen. Sind die Parameter nicht optimal, entstehen Mikrorisse an der Oberfläche. Wird der Stempel später zum Stanzen verwendet, breiten sich diese Risse unter Krafteinwirkung aus und führen zu Absplitterungen oder vollständigem Bruch. Daher liegt die entscheidende Frage beim Schneiden von Wolframkarbid nicht darin, ob es sich schneiden lässt, sondern darin, wie Wärmeeintrag und Abkühlgeschwindigkeit kontrolliert werden können.   Drahterodieren: Die richtigen Parameter einzustellen ist von größter Bedeutung Wir verwenden hauptsächlich Drahterodieren für die Fertigung WolframkarbidstempelFolgende Parameter sind nicht verhandelbar: Verwenden Sie keinen übermäßigen Strom.Viele Anwender gehen fälschlicherweise davon aus, dass höhere Stromstärken schnelleres Schneiden bedeuten. Bei Wolframkarbid führt eine höhere Stromstärke jedoch zu einer Vertiefung der Wärmeeinflusszone und einer Verdickung der „weißen Schicht“ (Umwandlungsschicht). Diese Schicht bietet einen idealen Nährboden für Risse. Unser Vorgehen: Verwenden Sie für den Schruppschnitt einen moderaten Strom. Reduzieren Sie den Strom für den Schlichtschnitt auf ein Drittel (oder weniger) des Schruppschnittwerts. Ein zusätzlicher Schnitt ist besser als zu schnell zu schneiden und dabei thermische Risse zu riskieren. Kurze PulsbreiteLängere Impulsdauern bedeuten höhere Energie pro Impuls und schnellere Erosion, aber auch stärkere Beschädigung. Typischerweise halten wir die Impulsdauer zwischen 2 und 6 Mikrosekunden und verwenden für die Nachbearbeitung Impulsdauern unter 2 Mikrosekunden. Monitor dielektrischer Widerstand    Ist der spezifische Widerstand des deionisierten Wassers zu niedrig, kann es zu Lichtbögen kommen, die die Arbeitsfläche beschädigen. Wir halten den spezifischen Widerstand bei 10–15 kΩ·cm; dies wird bei jeder Schicht überprüft und das Harz bei Bedarf ausgetauscht. Stabile Drahtgeschwindigkeit beibehalten Bei zu hoher Geschwindigkeit kann der Draht brechen; bei zu niedriger Geschwindigkeit wird der Späneabtransport beeinträchtigt. Wir stellen die Geschwindigkeiten je nach Drahtdurchmesser und Werkstückdicke auf 4–6 m/min ein, um ein effektives Spülen ohne Vibrationen zu gewährleisten. Mehrere Durchgänge als Standard verwendenWir führen immer mindestens drei Durchgänge mit Wolframkarbidstempeln durch: Vorschliff → Fertigschliff 1 → Fertigschliff 2. Die Schnittenergie wird mit jedem Durchgang reduziert; der letzte Durchgang ist wie ein sanftes „Schwenken“, wodurch eine nahezu unsichtbare weiße Schicht und eine Ra-Oberfläche von besser als 0,8 μm erzeugt werden.  EDM-Bohren: Kleine Löcher sind die größte Herausforderung Schläge Möglicherweise werden Ölbohrungen oder Entlüftungsbohrungen mit einem Durchmesser von nur 0,3 mm benötigt – eine Aufgabe für das EDM-Bohren.Die größte Herausforderung besteht hier in der Späneabfuhr. Werden die Späne nicht weggespült, kommt es zu wiederholten Austritten an der Bohrlochwand, was zu Oberflächenverbrennungen oder, in schweren Fällen, zu Rissen führen kann. Unsere bewährten Vorgehensweisen:Verwenden Sie gerade Kupferrohrelektroden – gebogene Rohre verlaufen und verbrennen die Lochwand.Sorgen Sie für ausreichenden Spüldruck, damit die Ablagerungen effektiv herausgespült werden.Nicht zu schnell zuführen; beim ersten Anzeichen eines Kurzschlusses sofort zurückziehen – die Elektrode niemals mit Gewalt einführen. Post-EDM: Was kommt als Nächstes? Der Schneidevorgang ist nicht das Ende. Nach der maschinellen Bearbeitung sind zwei Schritte entscheidend: Untersuchen Sie die weiße SchichtWir verwenden eine Lupe oder ein metallografisches Mikroskop, um die Kante zu prüfen; ist die weiße Schicht sichtbar, polieren wir sie vorsichtig mit feinem Schleifpapier ab. Das Belassen der Umwandlungsschicht birgt die Gefahr von späteren Absplitterungen. Stressabbau (Niedertemperaturhärtung)Wolframkarbidstempel Es können nach dem Schneiden noch Restspannungen vorhanden sein. Wenn möglich, führen wir ein Anlassen bei niedriger Temperatur (180–220 °C) durch, um innere Spannungen effektiv abzubauen und die Abmessungen zu stabilisieren.  ZusammenfassungZum „schneiden“ Wolframkarbidstempel Ohne zu viel zu sagen, läuft es im Grunde auf drei Punkte hinaus:Verwenden Sie keinen zu hohen Strom; führen Sie mehrere Enddurchgänge durch.Für effektive Kühlung (Spülung) und Späneentfernung sorgen.Den Stempel nicht direkt nach der Bearbeitung verwenden – die weiße Schicht prüfen und Spannungen abbauen. So machen wir das in unserer Werkstatt. Unsere Kunden bezeichnen unsere Stanzen als langlebig und widerstandsfähig – nicht wegen irgendeines „Geheimtricks“, sondern weil wir jeden einzelnen Prozessschritt sorgfältig kontrollieren.Wenn Sie mit dem Ertrag zu kämpfen haben WolframkarbidstempelLasst uns darüber reden – es muss nicht um Geschäftliches gehen, manchmal ist der Erfahrungsaustausch unbezahlbar.

Brauchen Sie Hilfe? Chatten Sie mit uns

eine Nachricht hinterlassen
Für jede Informations- oder technische Supportanfrage füllen Sie bitte das Formular aus. Alle mit einem Sternchen* gekennzeichneten Felder sind Pflichtfelder.
einreichen
Auf der Suche nach FAQs?
KONTAKTIEREN SIE UNS #
+86 769 832011519

Unsere Stunden

Mo. 21.11. - Mi. 23.11.: 9.00 - 20.00 Uhr
Do. 24.11.: geschlossen – Frohes Erntedankfest!
Fr. 25.11.: 8:00 - 22:00 Uhr
Sa. 26.11. - So. 27.11.: 10.00 - 21.00 Uhr
(Alle Stunden sind Eastern Time)

Heim

Produkte

WhatsApp

Kontakte