In Präzisionsstanzwerkzeug Beim Herstellen spricht man viel über Schleifen. Drahterodierenund Wärmebehandlung. Doch einer der am meisten unterschätzten Schritte ist der Moment, in dem der Stempel auf die Stempelplatte trifft: die Presspassung.
Es sieht einfach aus. Der Stempelschaft ist einige Mikrometer größer als die Plattenbohrung, man drückt ihn ein, und er hält. In Wirklichkeit entscheidet sich hier, ob Rechtwinkligkeit, Kantenstabilität und Streifenführung optimal sind.
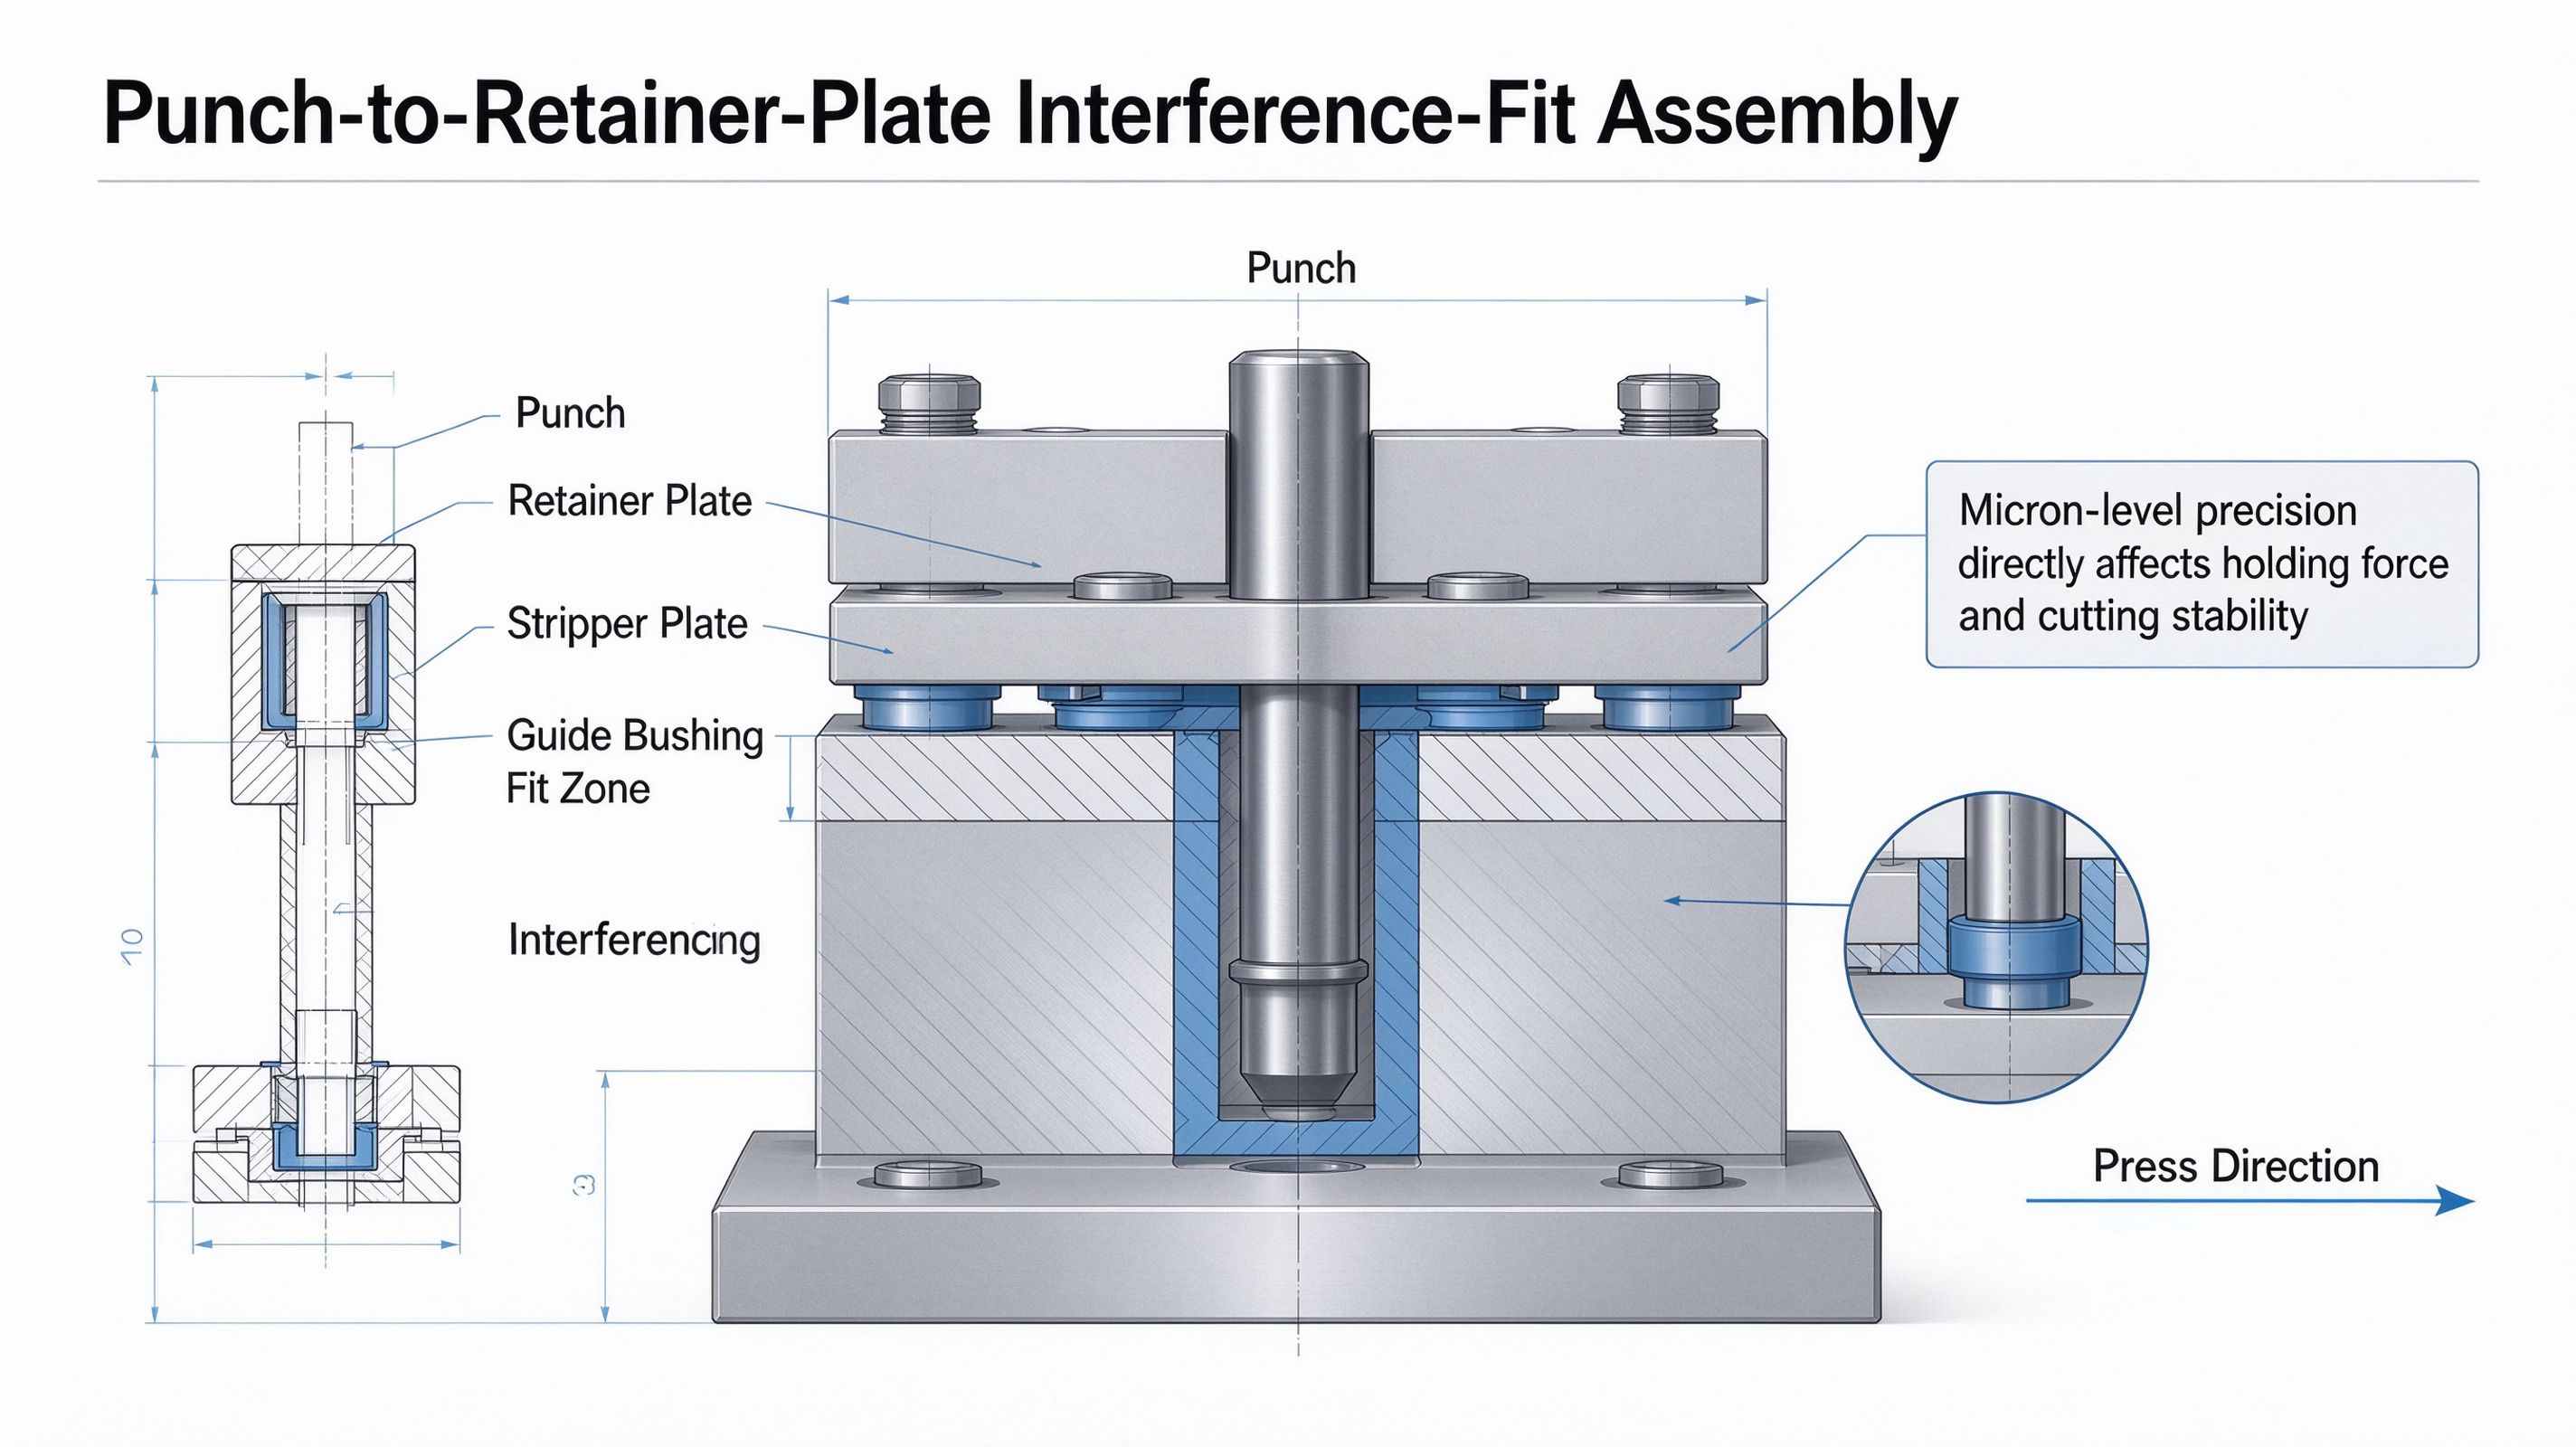
Ein Stempel wird nicht einfach nur von der Halteplatte „gehalten“. Die Presspassung muss den Stempel axial sicher fixieren und gleichzeitig die Bewegung ermöglichen. Stripper Und Führungsbuchse Um die seitliche Bewegung zu kontrollieren. Ist die Passung zu locker, wackelt der Stempel, der Schnittspalt wird ungleichmäßig und es bilden sich Grate. Ist die Passung zu eng, verzieht sich die Plattenbohrung, der Stempelschaft erfährt Eigenspannungen und es können sich Mikrorisse im Bereich der Schulter bilden.
Anders ausgedrückt: Zu geringe Eingriffe bedeuten vorzeitigen Verschleiß; zu starke Eingriffe bedeuten Werkzeugbruch.
Bei Stanz- und Plattenverbindungen aus Stahl wird die Überdeckung üblicherweise in Mikrometern angegeben. Als Faustregel gilt ein sehr geringer Prozentsatz des Schaftdurchmessers, der genaue Wert hängt jedoch von der Plattenhärte, dem Schaftmaterial, der Eingriffslänge und der Oberflächenbeschaffenheit ab.
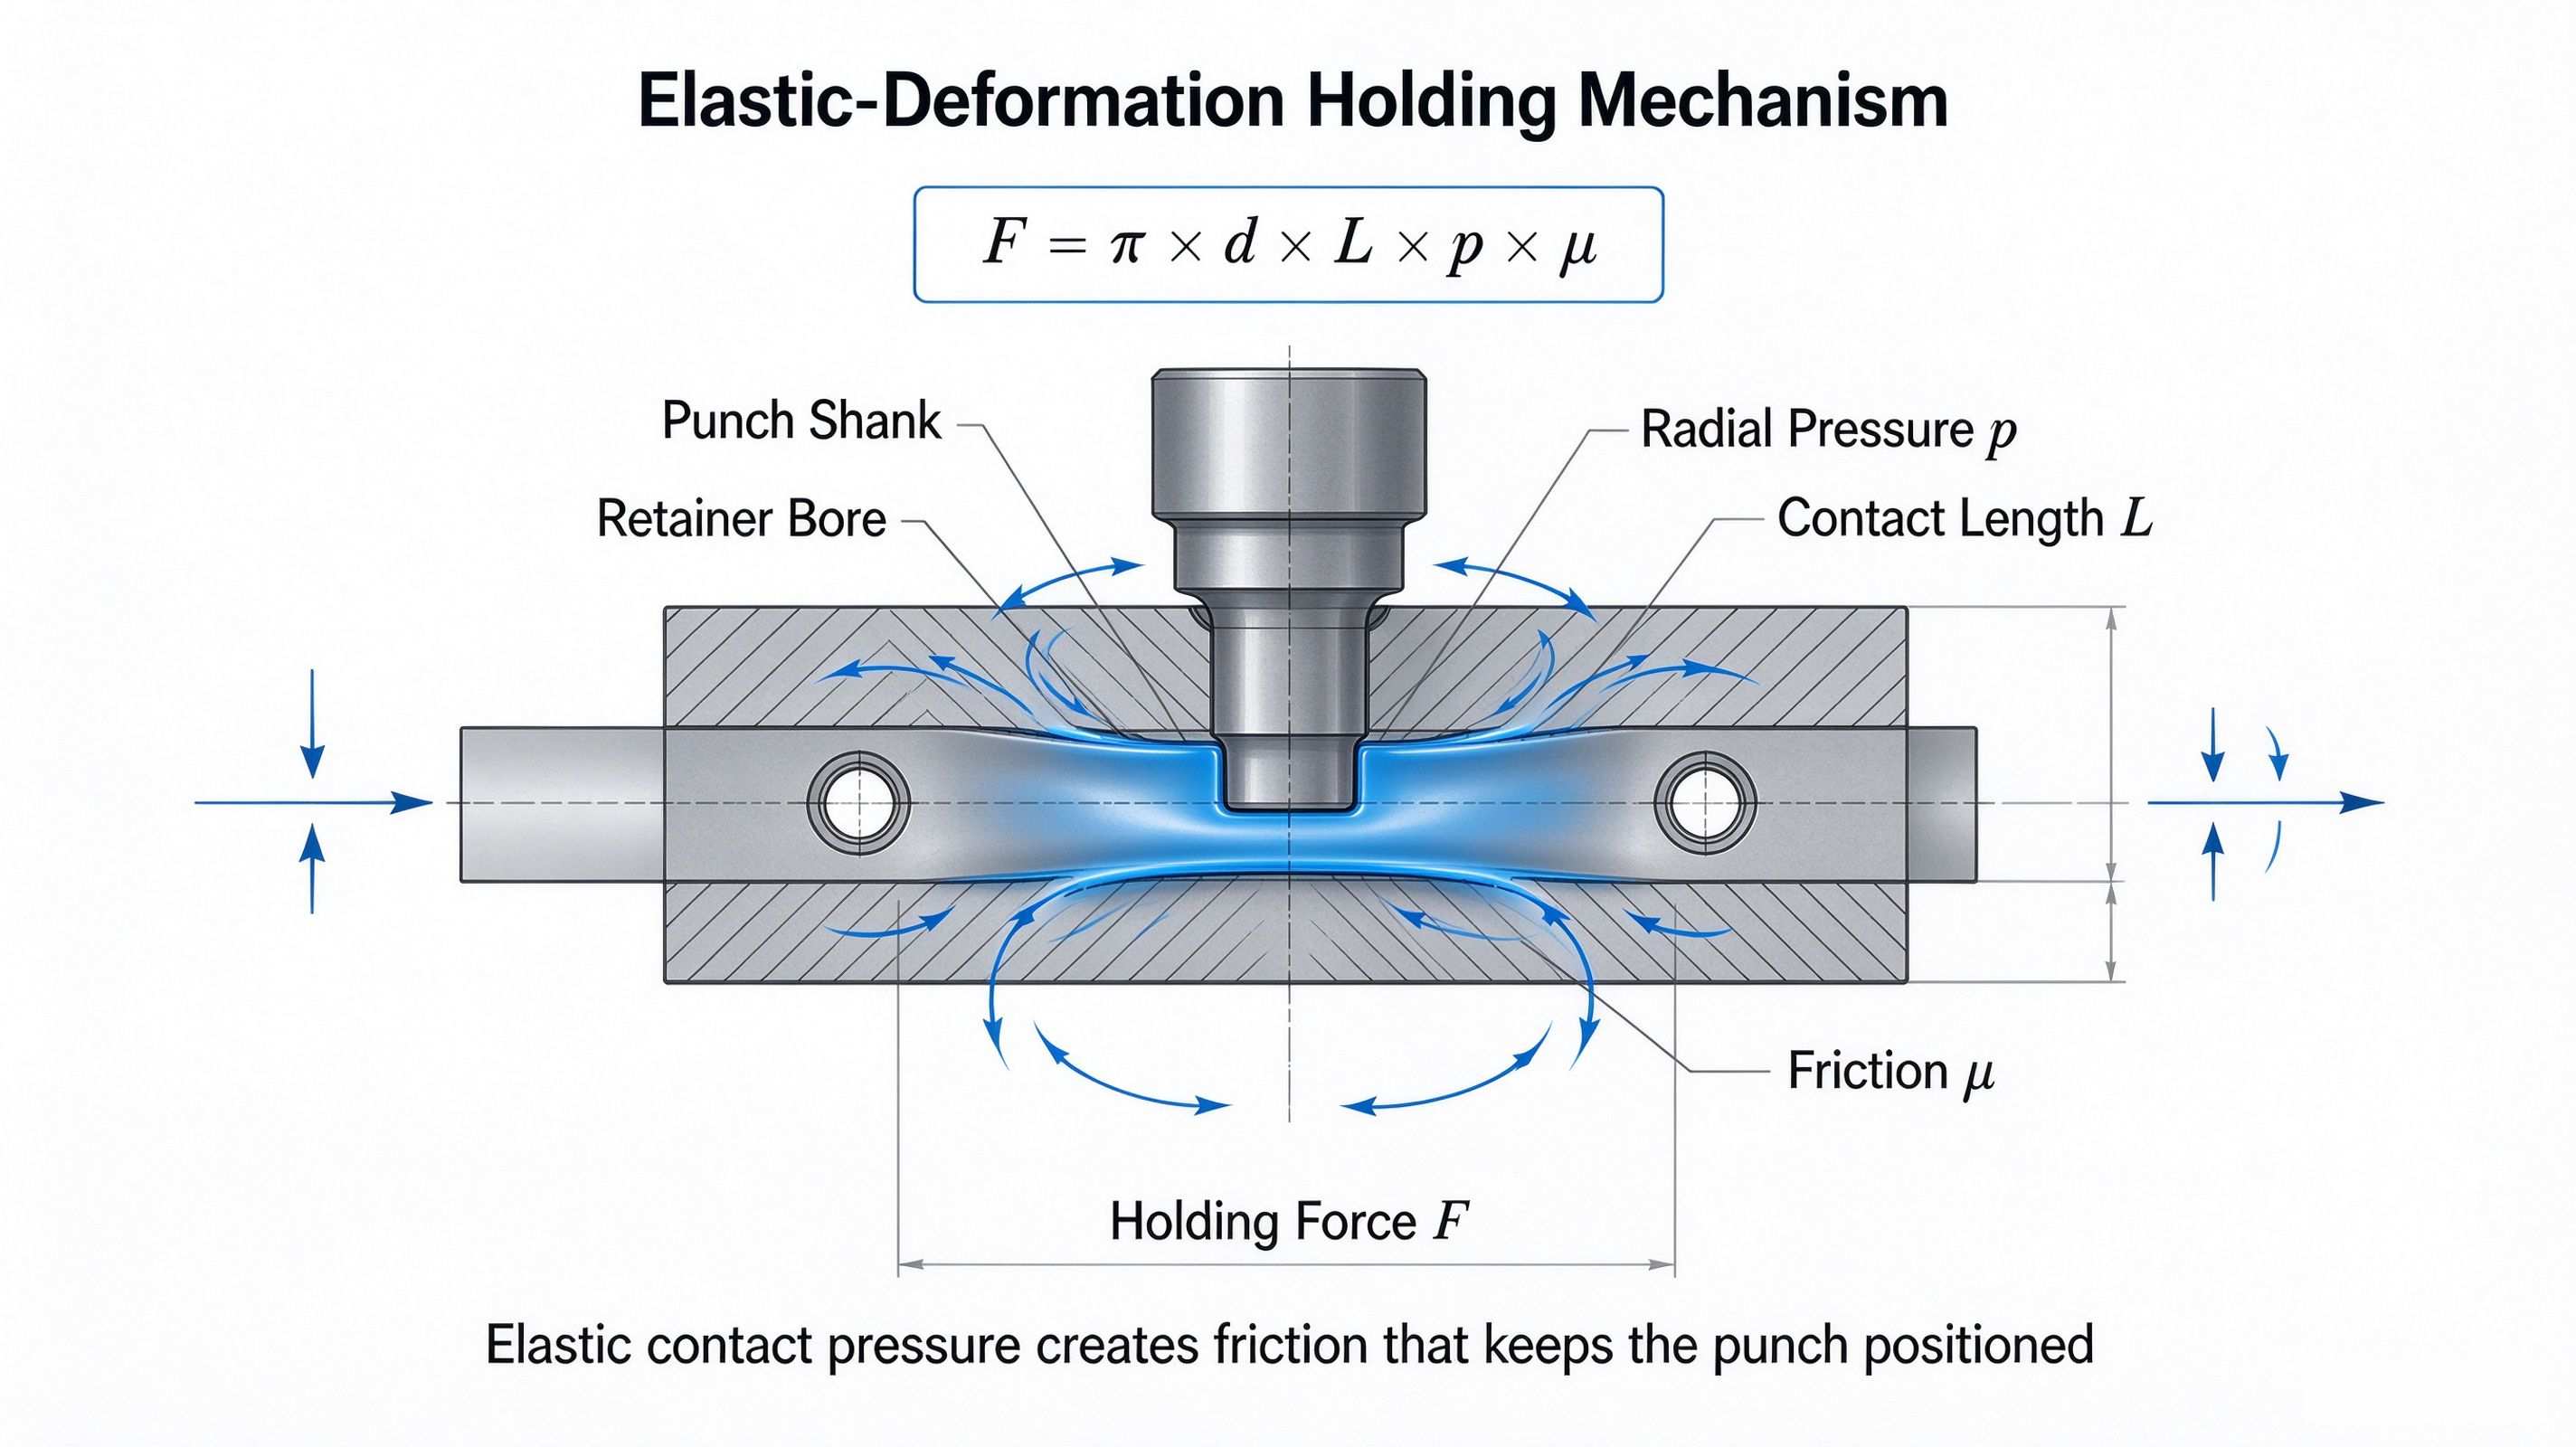
Der Haltemechanismus beruht auf elastischer Verformung. Der überdimensionierte Schaft weitet die Plattenbohrung; die Platte drückt zurück. Dieser radiale Kontaktdruck, multipliziert mit der Reibung, erzeugt den Halt. Die klassische Abschätzung lautet:
F = π × d × L × p × μ
Wo
· d = Grenzflächendurchmesser
· L = Verankerungslänge
· p = Kontaktdruck
· μ = Reibungskoeffizient
Wenige Mikrometer zusätzliche Störungen können die Presskraft drastisch erhöhen. Deshalb ist „es ging etwas schwer rein“ keine Kleinigkeit – es ist ein Warnsignal im Prozess.
Die meisten Stanzfehler, die auf „schlechten Stahl“ zurückgeführt werden, sind in Wirklichkeit Montagefehler.
Wenn der Stempel schräg in die Platte eindringt, wirkt die Bohrung wie eine Räumnadel. Sie weitet sich einseitig leicht auf, es entstehen lokale Druckspitzen, und der Stempel neigt sich. Nach der Montage mag der Stempel zwar fest sitzen, aber seine Achse steht nicht mehr rechtwinklig zur Plattenoberfläche. HochgeschwindigkeitsstanzenDiese Neigung führt zu Seitenbelastung, Fressen und schließlich zum Bruch.
Gute Werkzeugmacher beachten hier drei Dinge:
1. Die Eintrittsseite anfasen.Eine 15°–30°-Fase an der Bohrung oder der Stempelspitze sorgt dafür, dass sich die Teile selbst zentrieren, anstatt sich einzugraben.
2. Rundheit und Zylindrizität kontrollieren.Ein Stempel kann zwar die richtige Größe haben, aber dennoch versagen, wenn er oval ist. Presspassungen bestrafen geometrische Fehler stärker als Abweichungen von der Nenngröße.
3. Drücken Sie gerade, nicht zu fest.Hydraulische oder Servopressen mit ausgerichteten Werkzeugen sind Hämmern stets überlegen. Die Aufprallkraft kaschiert Fehlausrichtungen und erzeugt Stoßspannungen.
Es gibt drei Möglichkeiten, eine Presspassung herzustellen:
· Kaltpressung:Den Stempel bei Raumtemperatur eindrücken. Simpel, aber das Risiko von Fressspuren ist am höchsten.
· Thermische Passform:Die Platte erhitzen, damit sich die Bohrung ausdehnt, den Stempel einsetzen und die Bohrung wieder zusammenziehen lassen. Ideal für größere oder härtere Platten.
· Kryogene Passform:Den Punsch kühlen, damit er sich zusammenzieht, einfüllen und anschließend wieder auf Zimmertemperatur bringen. Nützlich für zerbrechliche Teller oder filigrane Formen.
Für Stempel mit hoher Härte Um Störungen zu minimieren, verwenden viele Betriebe zur Befestigung von Pressplatten Stanzköpfe, Schrauben oder vernietete Köpfe. Presspassung allein ist nicht immer die optimale Lösung.
Eine Servopresse liefert Ihnen mehr als nur Kraft. Sie liefert Ihnen einen Fingerabdruck.
Eine gesunde Pressekurve steigt mit zunehmendem Interesse gleichmäßig an und erreicht dann bei Erreichen der Sitzplätze einen steilen Höchstwert. Warnzeichen sind:
· Zu hohe Anfangskraft → keine Führungsfase, Grat oder Übergröße
· Sägezahnkurve → Fressen oder mangelhafte Schmierung
· plötzlicher Abfall → Rissbildung oder lokaler Einsturz
· Kein Sitzdorn → falsche Tiefe oder Verstopfung in der Bohrung
Hat man erst einmal genügend Kurven gesehen, ist das Einpressen kein Glücksspiel mehr. Es wird zur Prüfung.
· Messen Sie den tatsächlichen Außendurchmesser des Stempels und die Bohrung der Platte; verlassen Sie sich nicht allein auf die Zeichnung.
· Bei den meisten Stahlanwendungen müssen die Passflächen sauber, gratfrei und innerhalb einer Rauheit von Ra 0,8–1,6 µm liegen.
· Verwenden Sie eine Anfasung; drücken Sie niemals eine scharfe Ecke in eine harte Platte.
· Überprüfen Sie die Rechtwinkligkeit nach dem Einsetzen mit einer Messuhr oder einem Koordinatenmessgerät.
· Vor der Serienmontage muss das erste Teil geprüft werden.
· Ist die Platte härter als etwa HRC 48, sollten Interferenzen reduziert und eine mechanische Retention hinzugefügt werden.
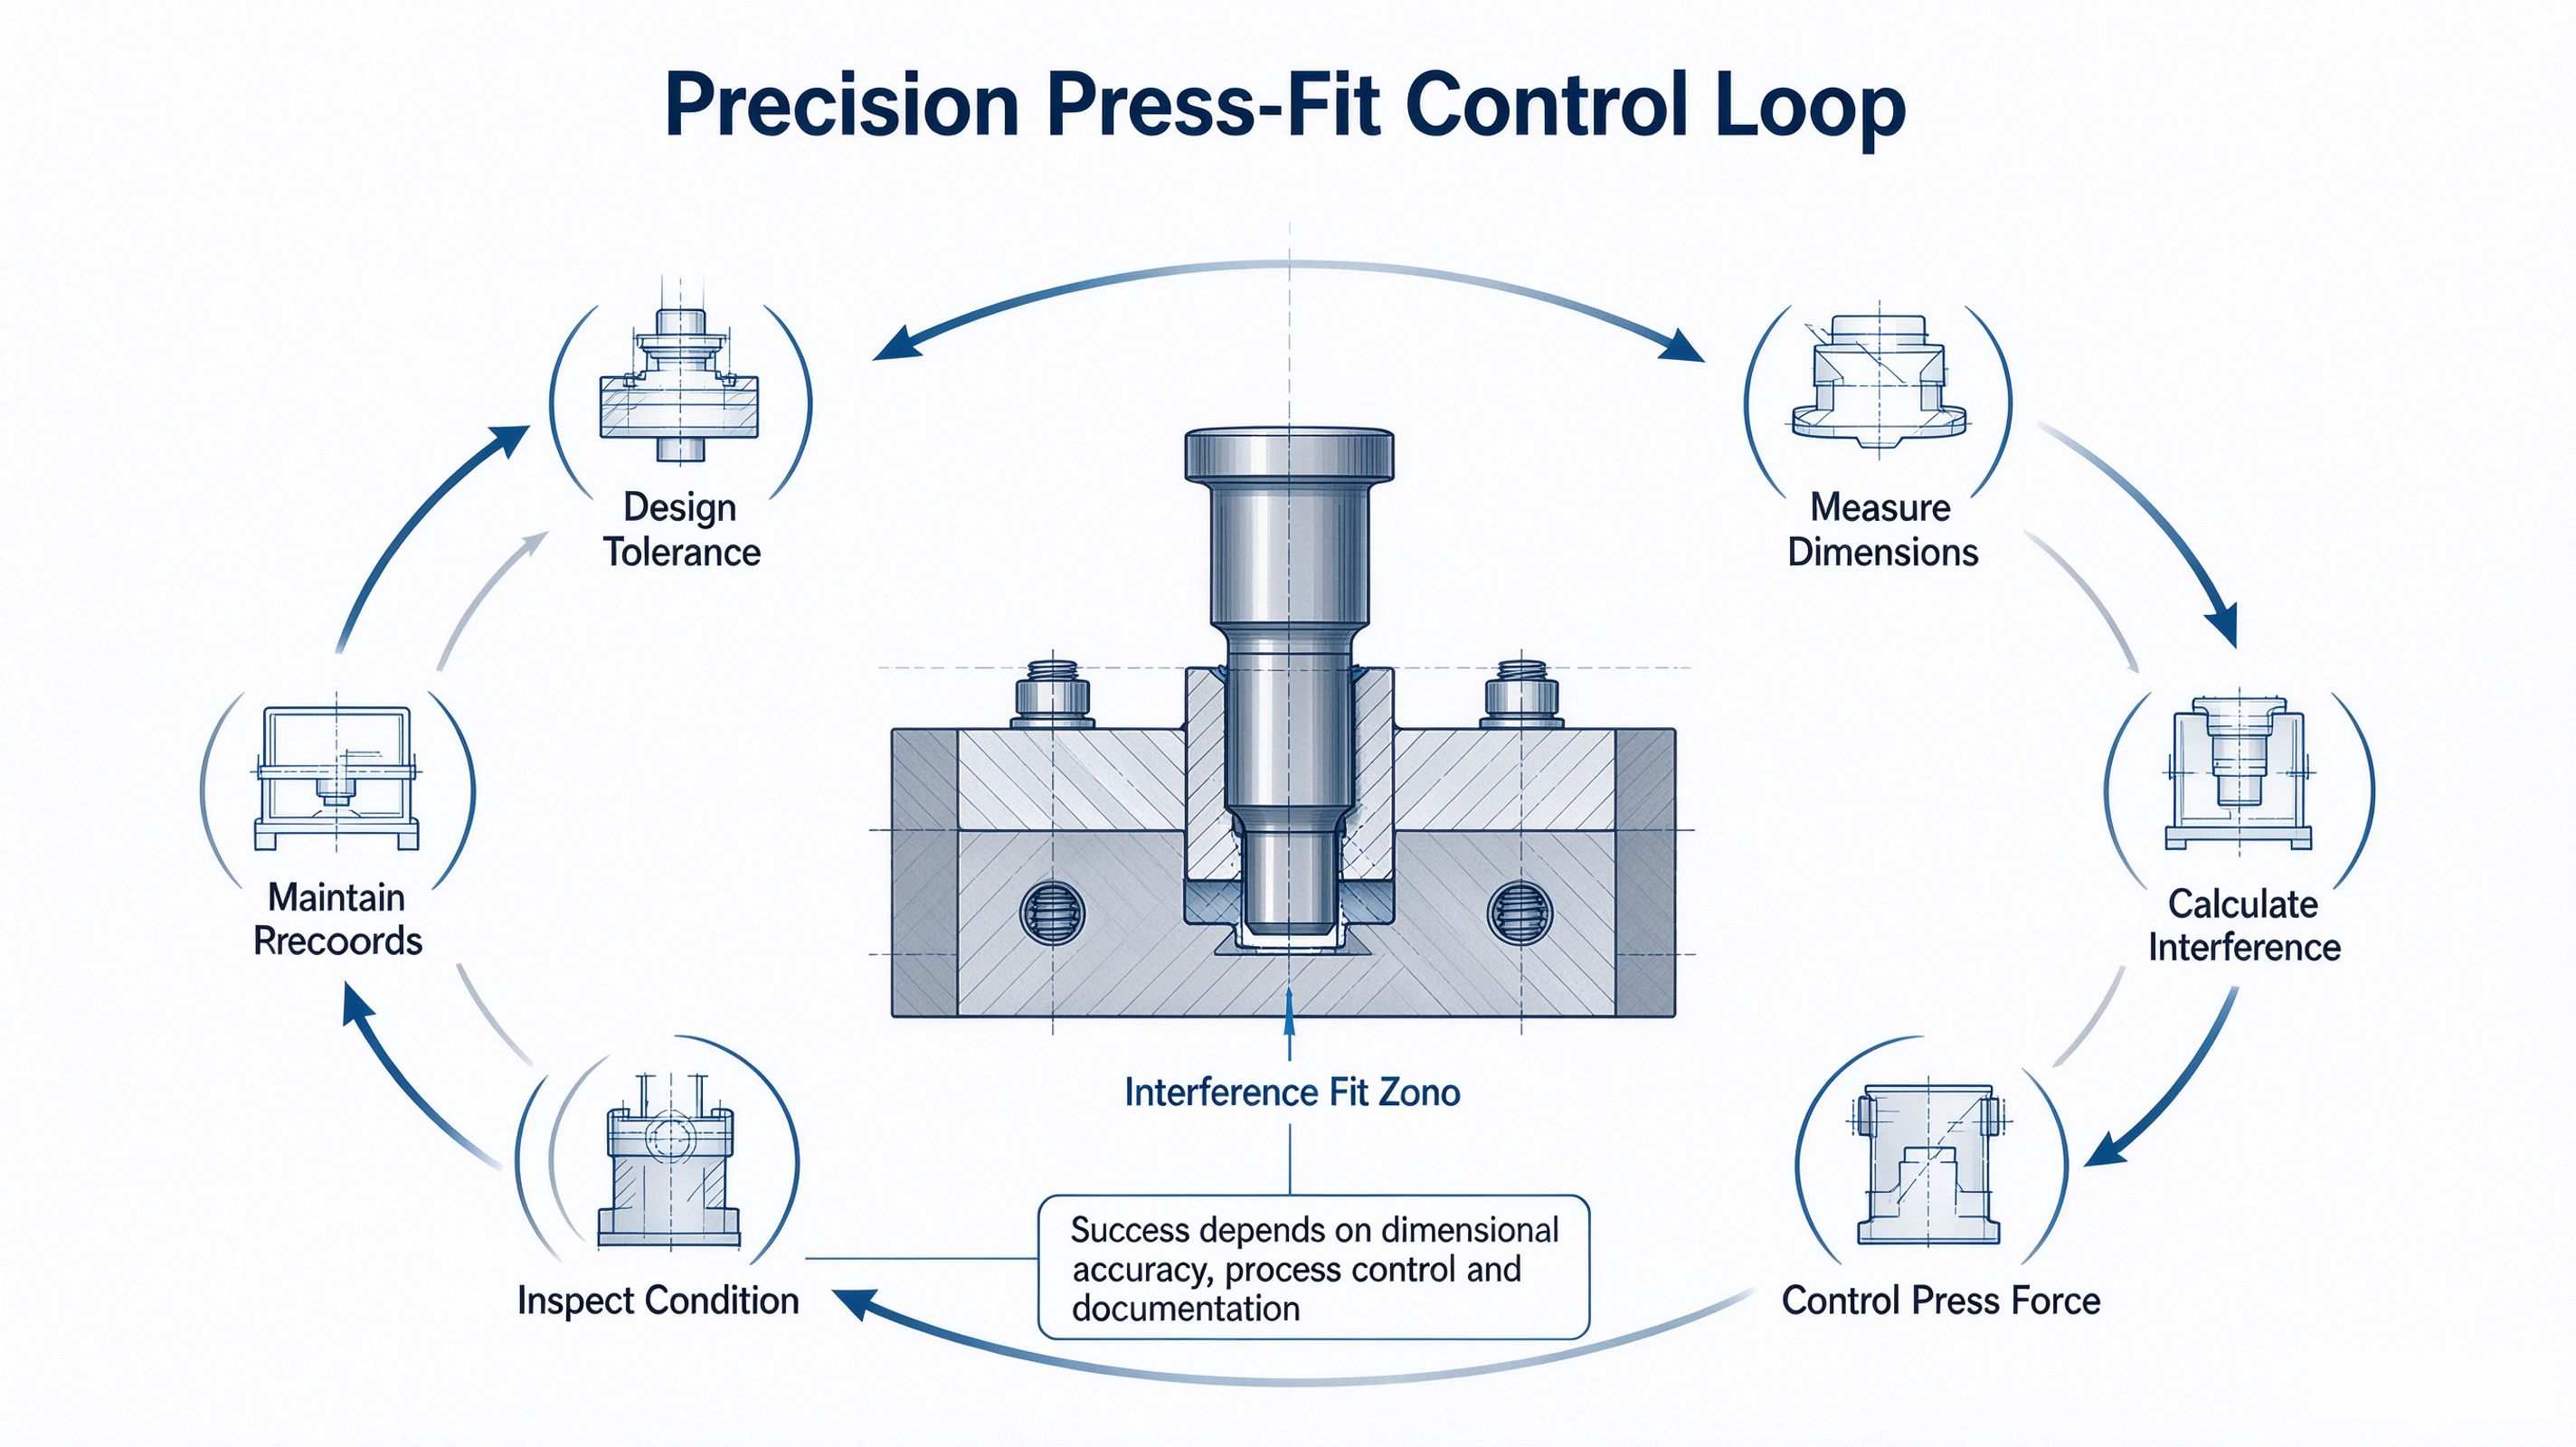
Die Montage von Presspassungen ist keine mystische Kunst, die alten Werkzeugmachern vorbehalten ist. Sie beruht auf angewandter Elastizität, Reibungskontrolle und geometrischer Präzision.
Wenn ein Stempel nach 30.000 Hüben bricht, liegt die Ursache möglicherweise nicht in der Wärmebehandlung. Es könnten die 8 Mikrometer Ungenauigkeit sein, die niemand dokumentiert hat, die fehlende Fase, die niemand bemerkt hat, und die Neigung, die niemand gemessen hat.
In PräzisionswerkzeugeDie Passung ist entscheidend für die Funktion. Stimmt die Presspassung, arbeitet das Werkzeug reibungslos. Stimmt sie nicht, macht es Probleme – mit Graten, Lärm und abgebrochenen Stempeln.


© 2026 © HONGYU MOULD LIMITED. Alle Rechte vorbehalten.
 IPv6-Netzwerk unterstützt