In hochpräzises Folgeverbundstanzen, am meisten Hartmetallstempel Die Ursachen für Ausfälle liegen nicht in einer ungeeigneten Materialauswahl oder falschen Spalteinstellungen. Sie beruhen auf einem häufig übersehenen Detail: einer übermäßig scharfen Schneide.
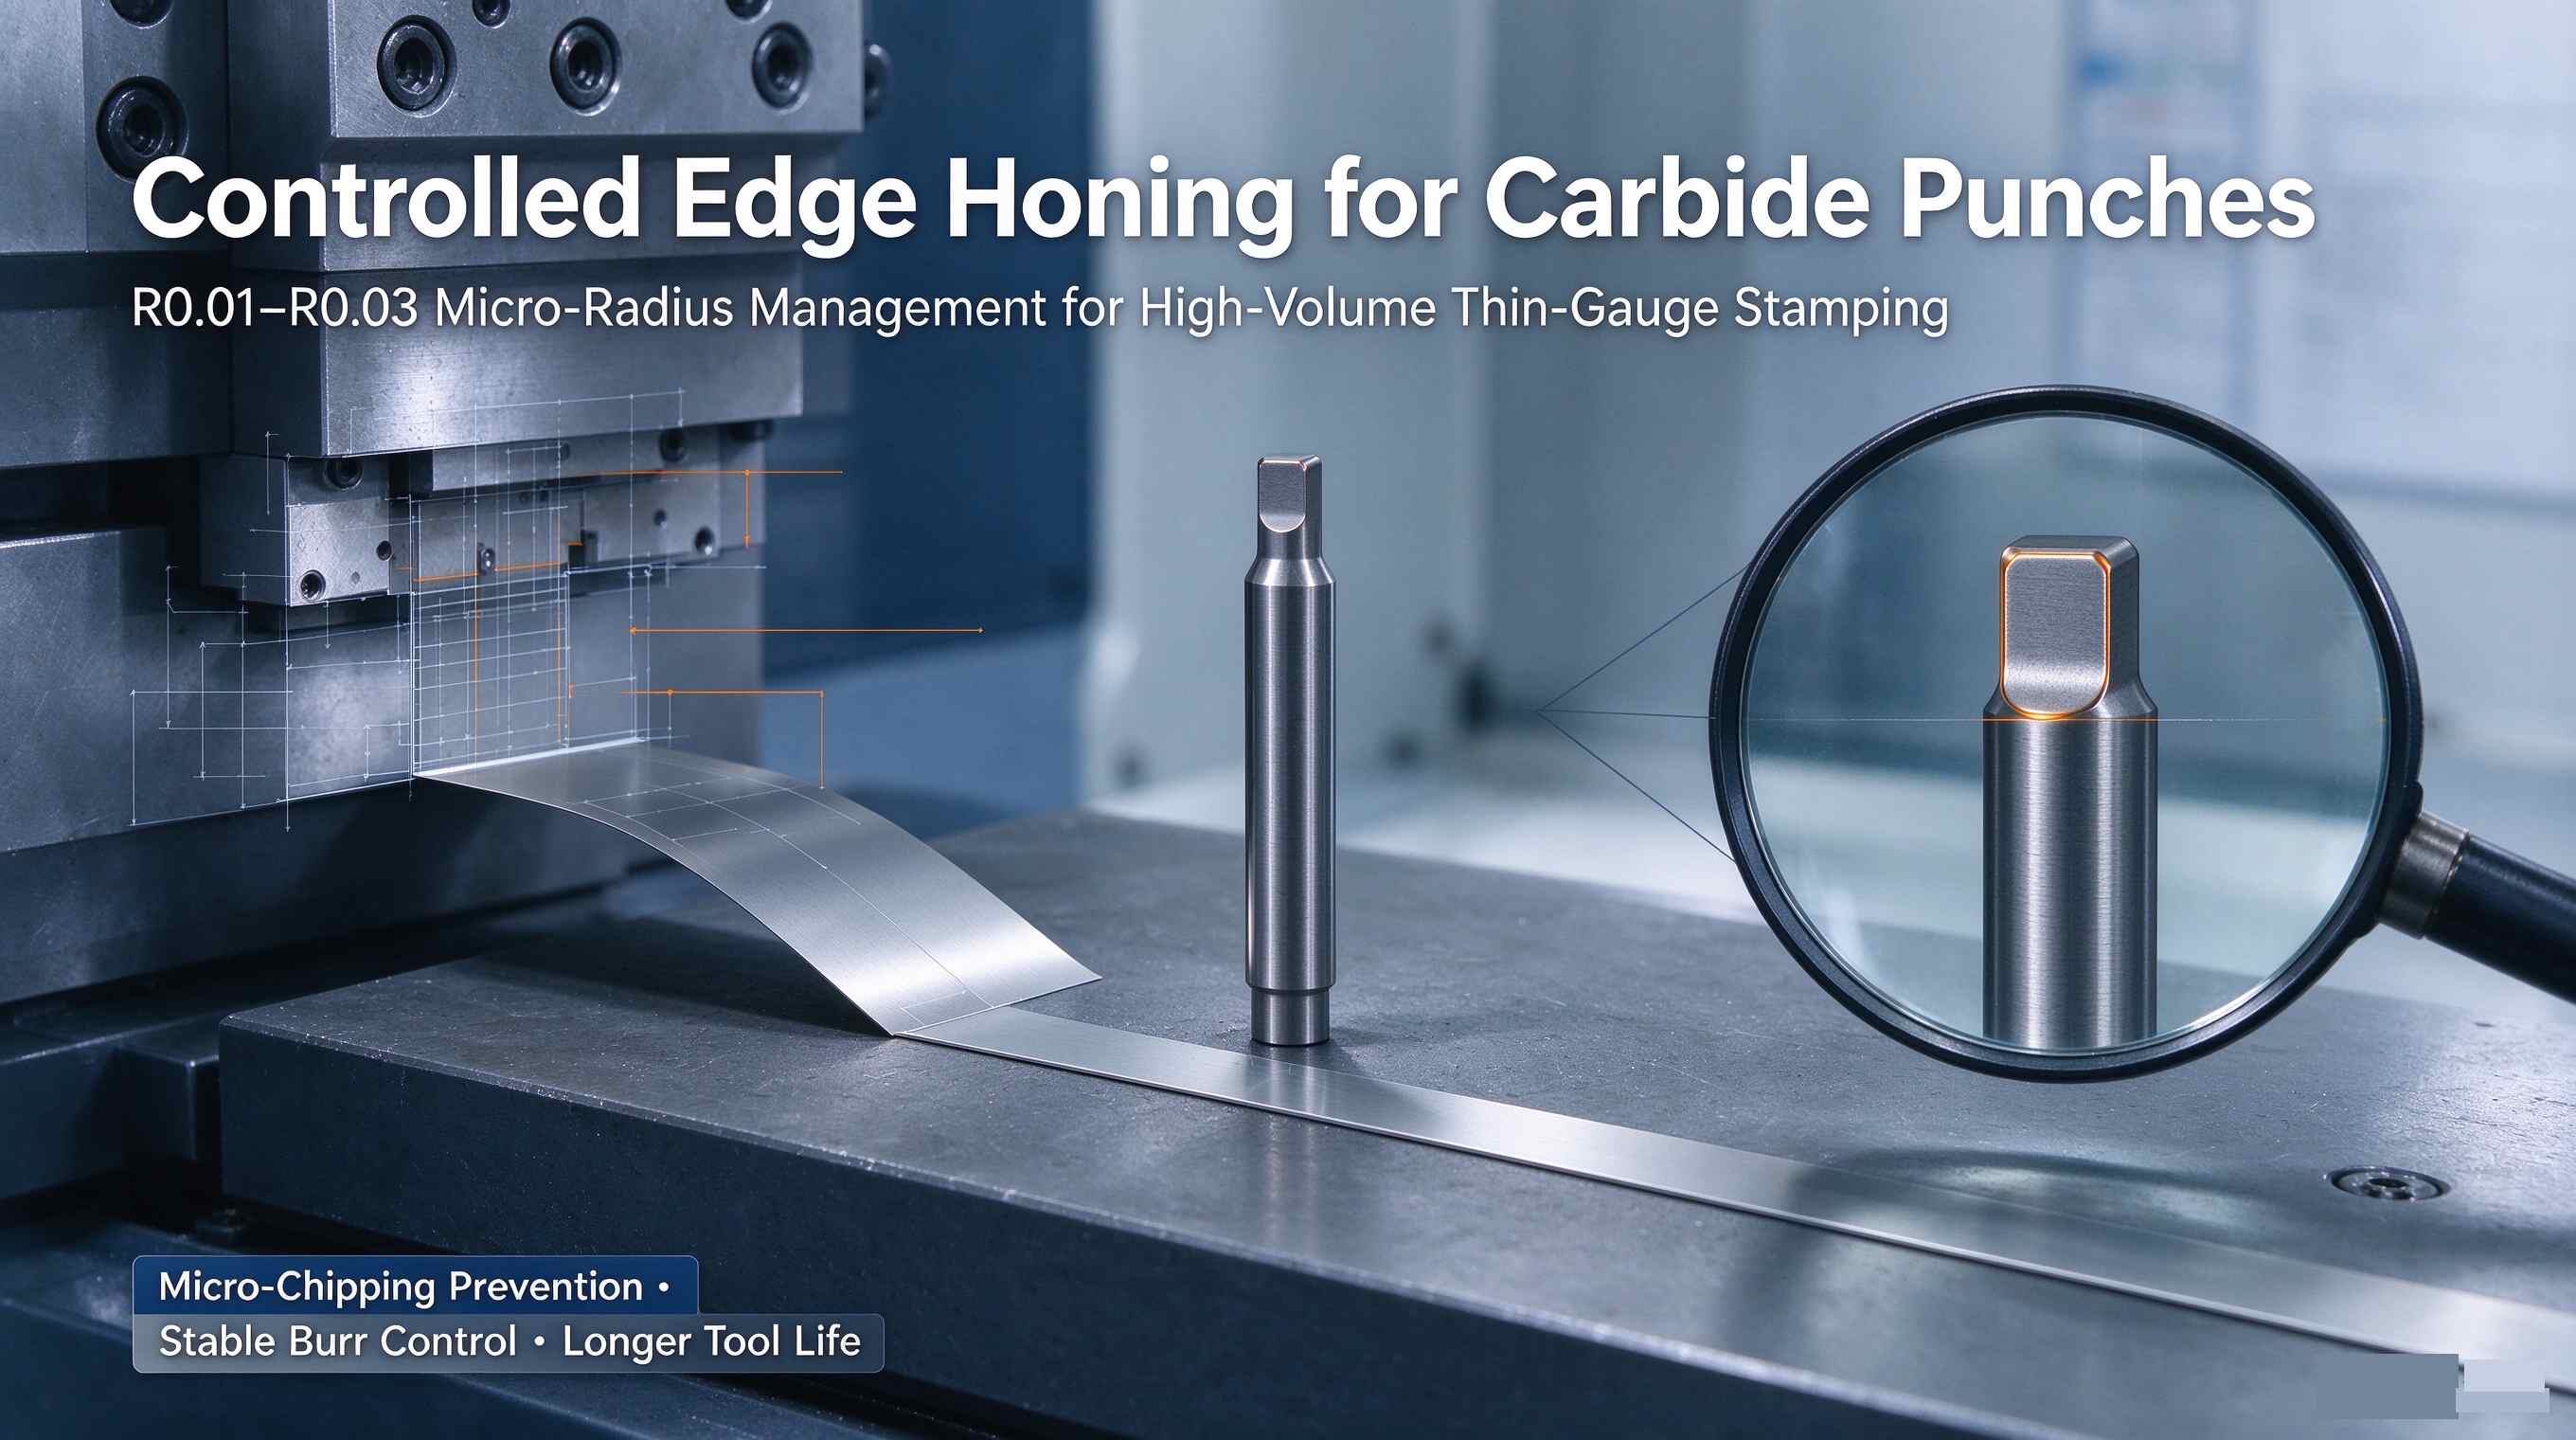
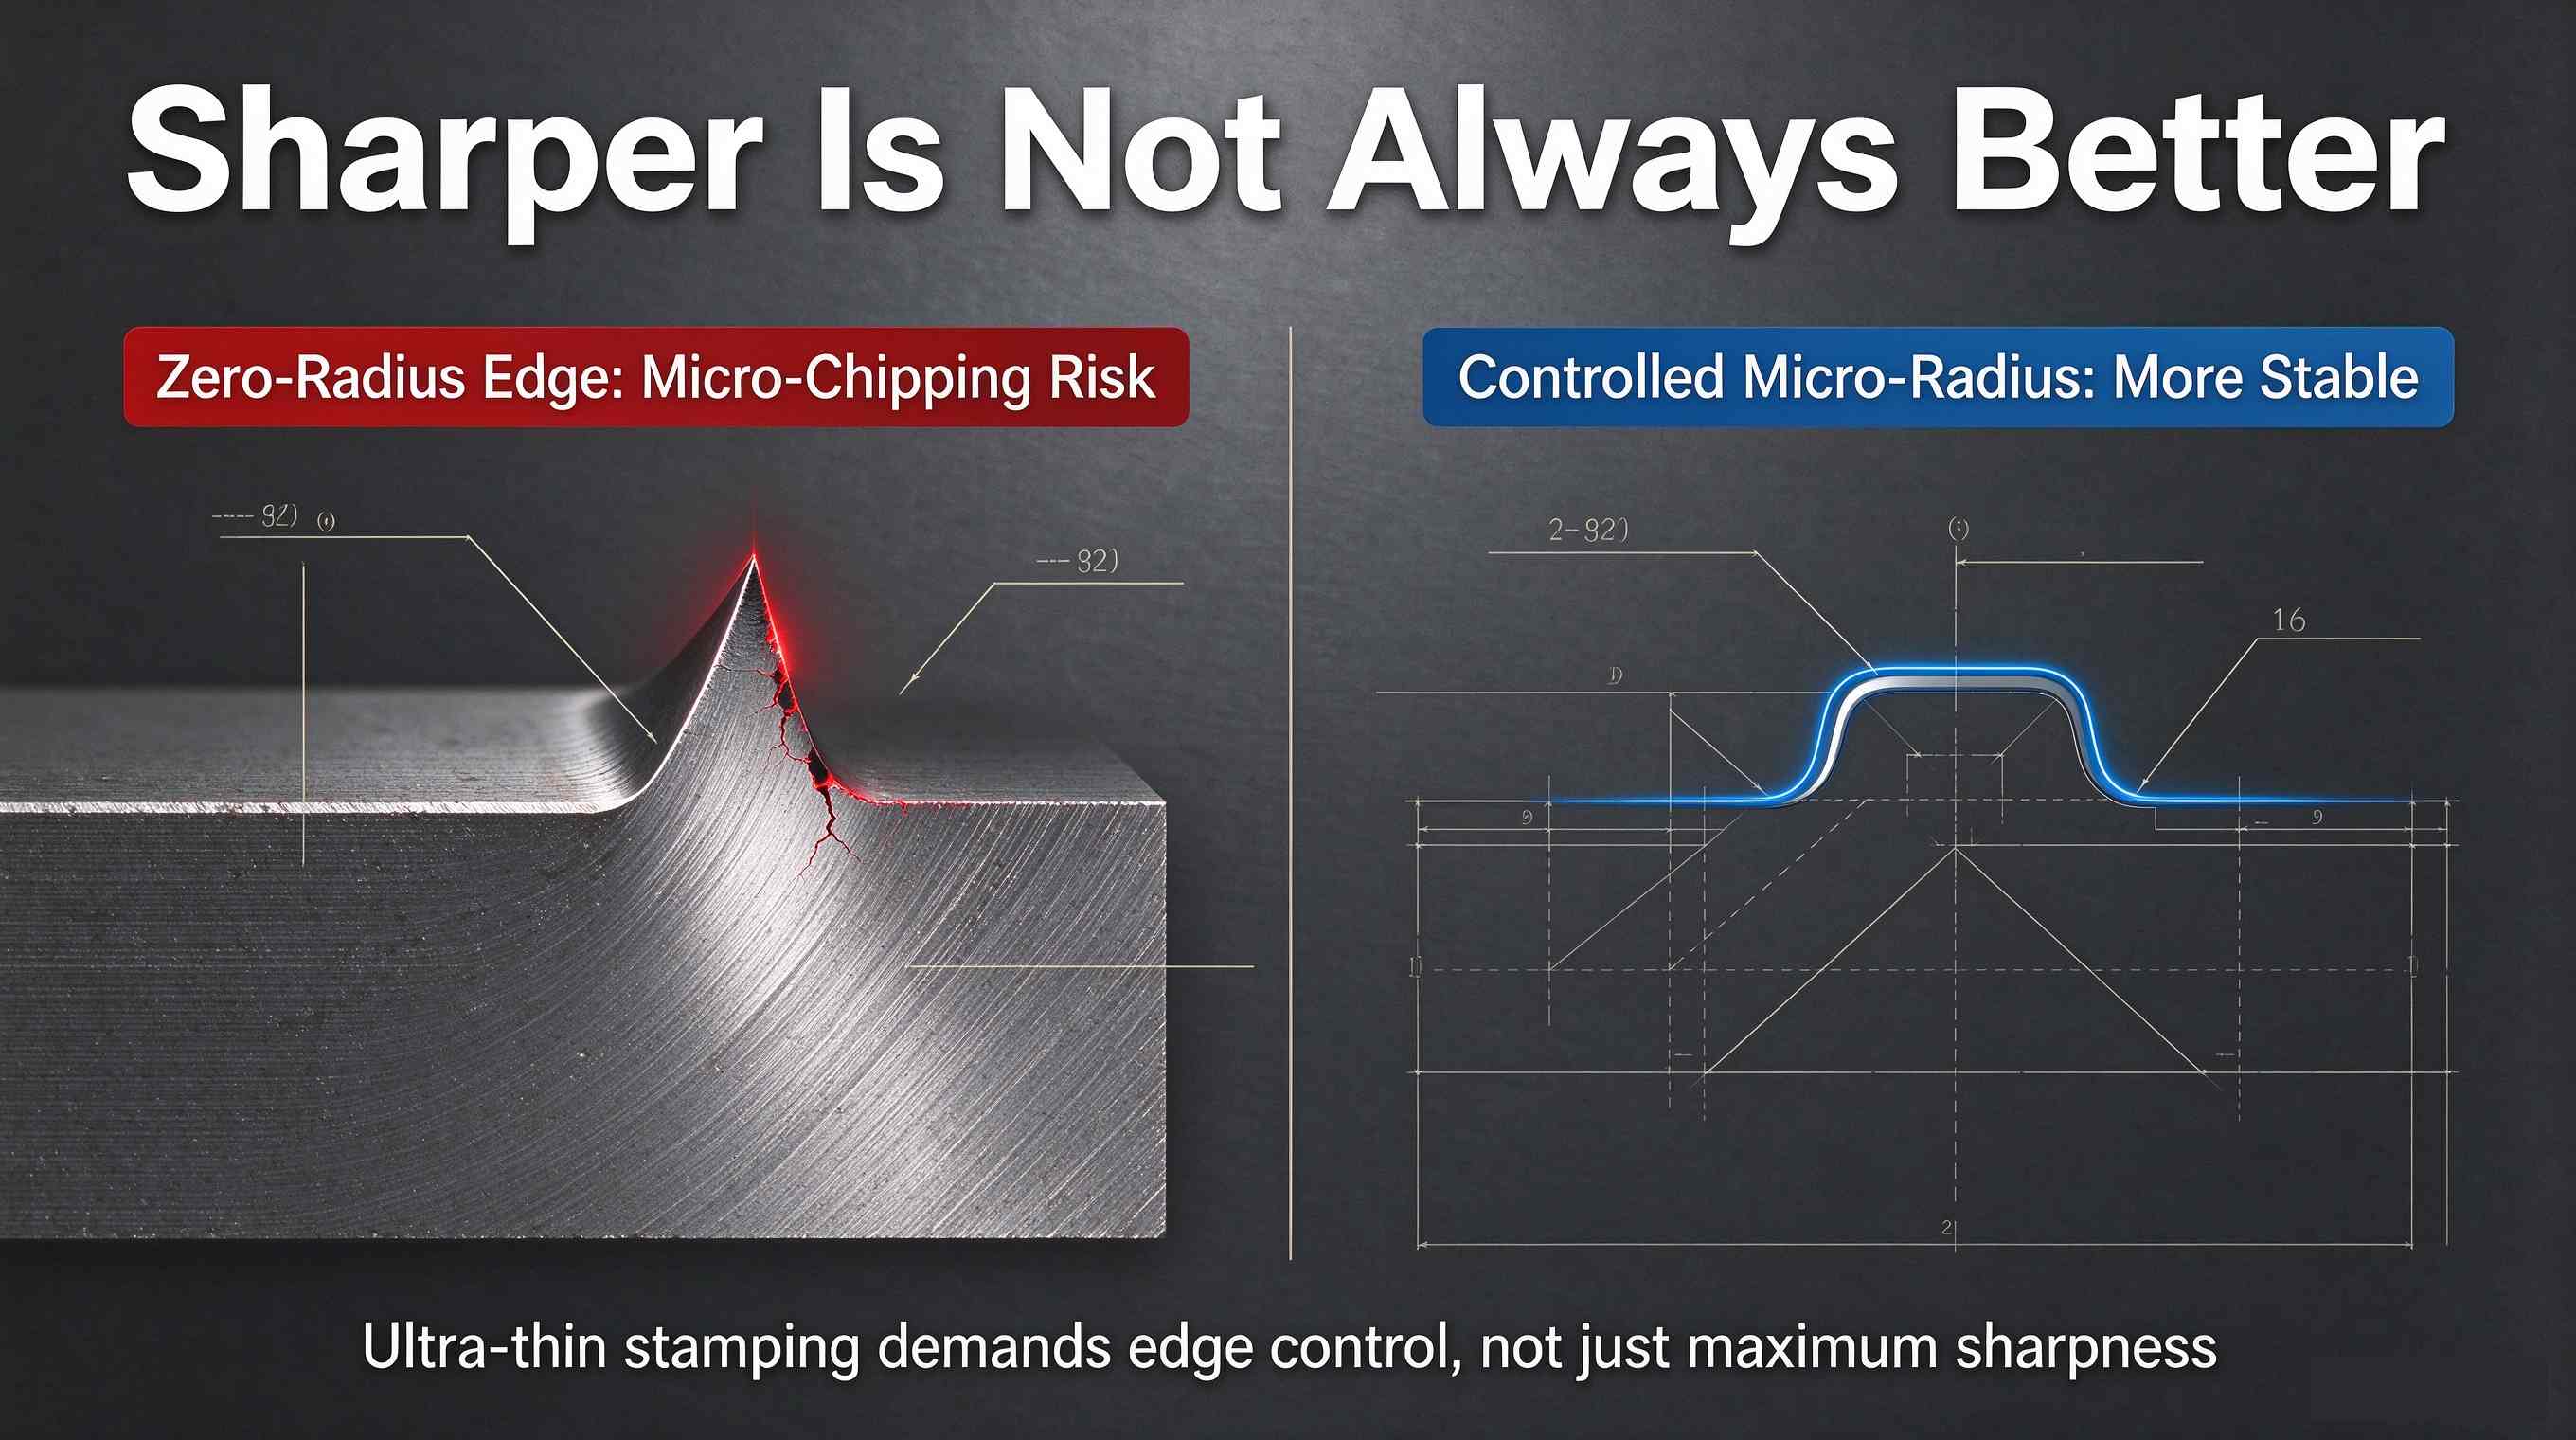
Viele Werkzeugkonstrukteure und -betriebe streben nach wie vor eine „perfekt scharfe“ Schneide als Best Practice an. Allerdings bergen rasiermesserscharfe Schneiden mit Nullradius versteckte Risiken in der Massenproduktion: Mikroausbrüche, vorzeitiger Flankenverschleiß und inkonsistente Teilequalität. Daher hat sich das kontrollierte Mikrohonen auf R0,01–R0,03 als bevorzugtes kritisches Verfahren für Hartmetallstempel etabliert, die in Automobilklemmen, elektronischen Steckverbindern und Medizintechnik eingesetzt werden. Präzisionsbauteile.
Nach Drahterodieren und höchste Präzision optisches SchleifenDie Kanten von Hartmetallstempeln weisen Mikrodefekte auf, die mit bloßem Auge nicht sichtbar sind: feine Schleifrisse, durch Funkenerosion entstandene Umwandlungsschichten und scharfe Spannungskonzentrationen. Unter der wiederholten zyklischen Belastung durch Stöße, Reibung und Scherkräfte beim Stanzen breiten sich diese winzigen Defekte schnell aus und führen zu Kantenausbrüchen, Verschleiß und sogar lokalem Kantenbruch.
Die Folgen in der Praxis sind klar: instabile Gratbildung an Stanzteilen, ungeplante Produktionsausfallzeiten, kürzere Standzeit der Stempel und höhere Kosten durch häufigen Werkzeugwechsel und Maschinennachjustierung.
Das kontrollierte Kantenschärfen ist ein standardisiertes Verfahren MikrobearbeitungsprozessEs entfernt fehlerhaftes Oberflächenmaterial und erzeugt einen gleichmäßigen, glatten Mikroradius entlang des gesamten Schnittprofils.
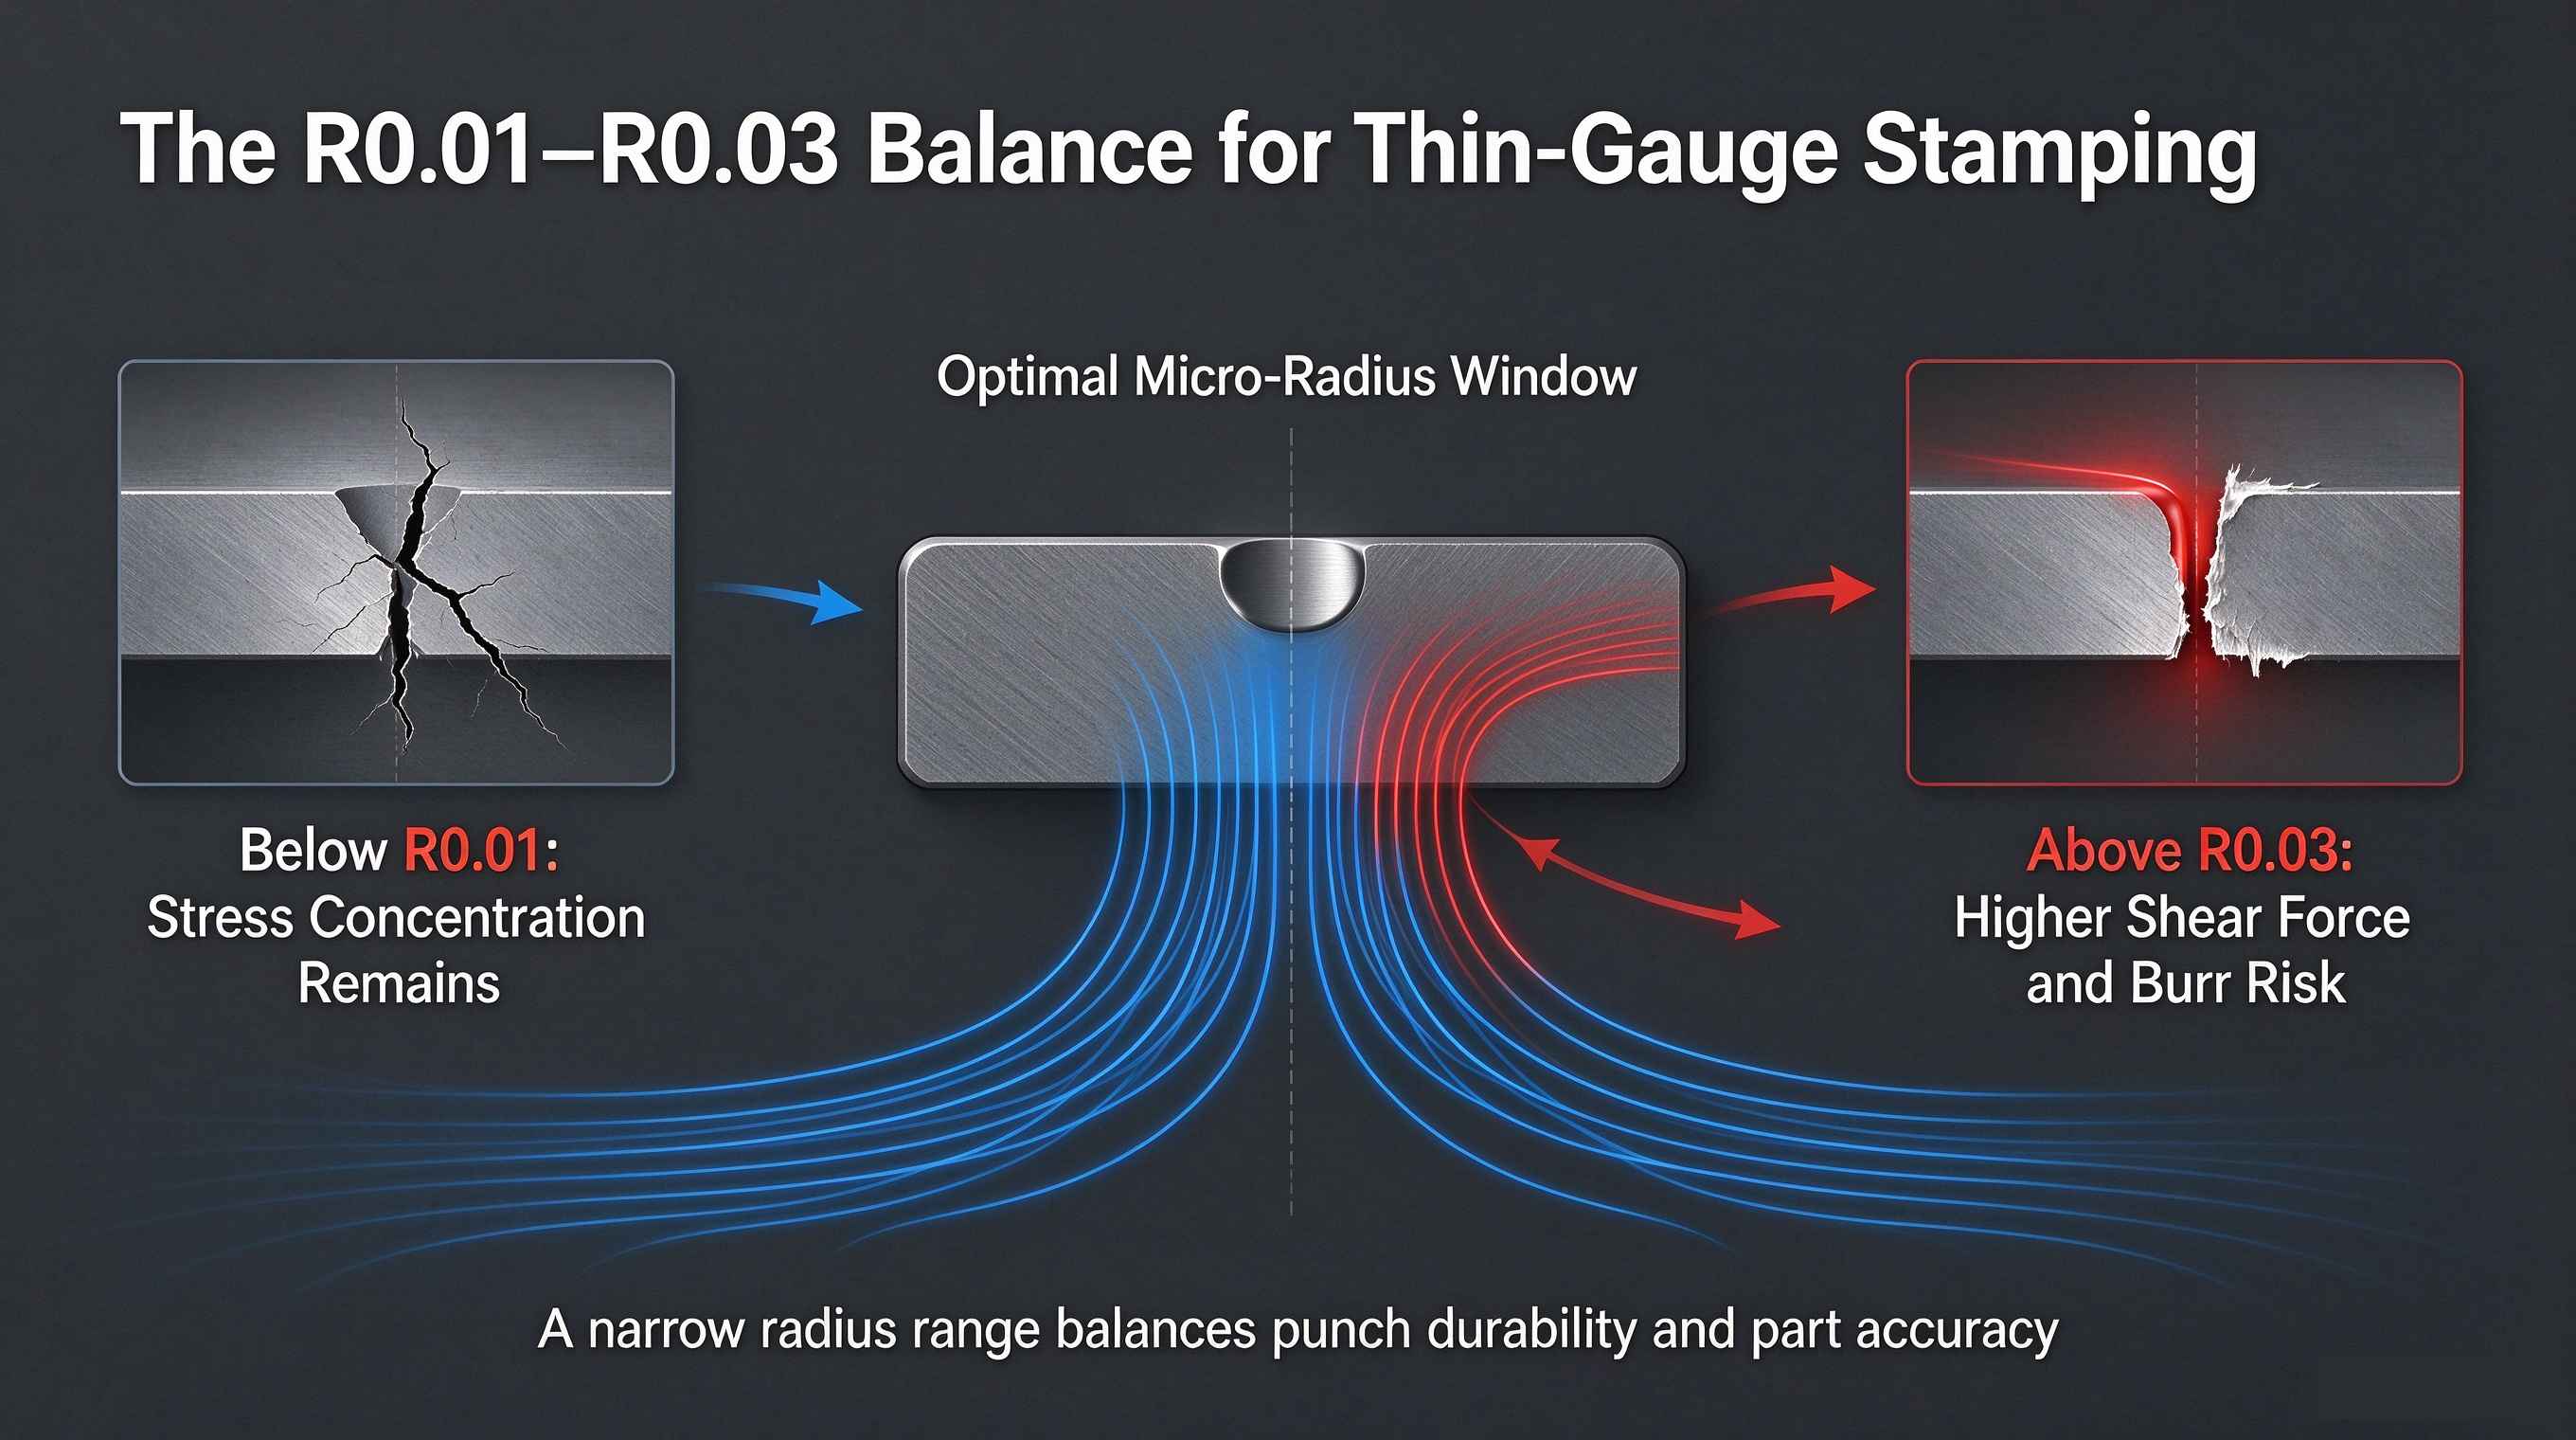
Dies unterscheidet sich grundlegend vom willkürlichen manuellen Polieren, das häufig zu ungleichmäßigem Kantenabtrag und Maßabweichungen führt. Unser Präzisionshonen fixiert den Kantenradius präzise im Bereich von R0,01–R0,03 – dem optimalen Prozessfenster für das Stanzen von 0,05–0,3 mm dünnen Blechen.
Dieser enge Radiusbereich schafft ein praktisches Gleichgewicht zwischen zwei wesentlichen Zielen: Werkzeuglebensdauer und Stanzgenauigkeit.
· Radius unterhalb von R0,01: Spannungskonzentrationen und Mikrodefekte können nicht vollständig beseitigt werden, was nur eine begrenzte Verbesserung der Stempelermüdungsfestigkeit zur Folge hat.
· Radius über R0,03: Eine verdickte Schneidkante erhöht die Scherkraft beim Stanzen, verschlimmert das Ausreißen des Materials und führt zu übermäßigen Graten und Maßverzerrungen. Ebenheit und enge Toleranzen von Präzisionsteile wird beeinträchtigt werden.
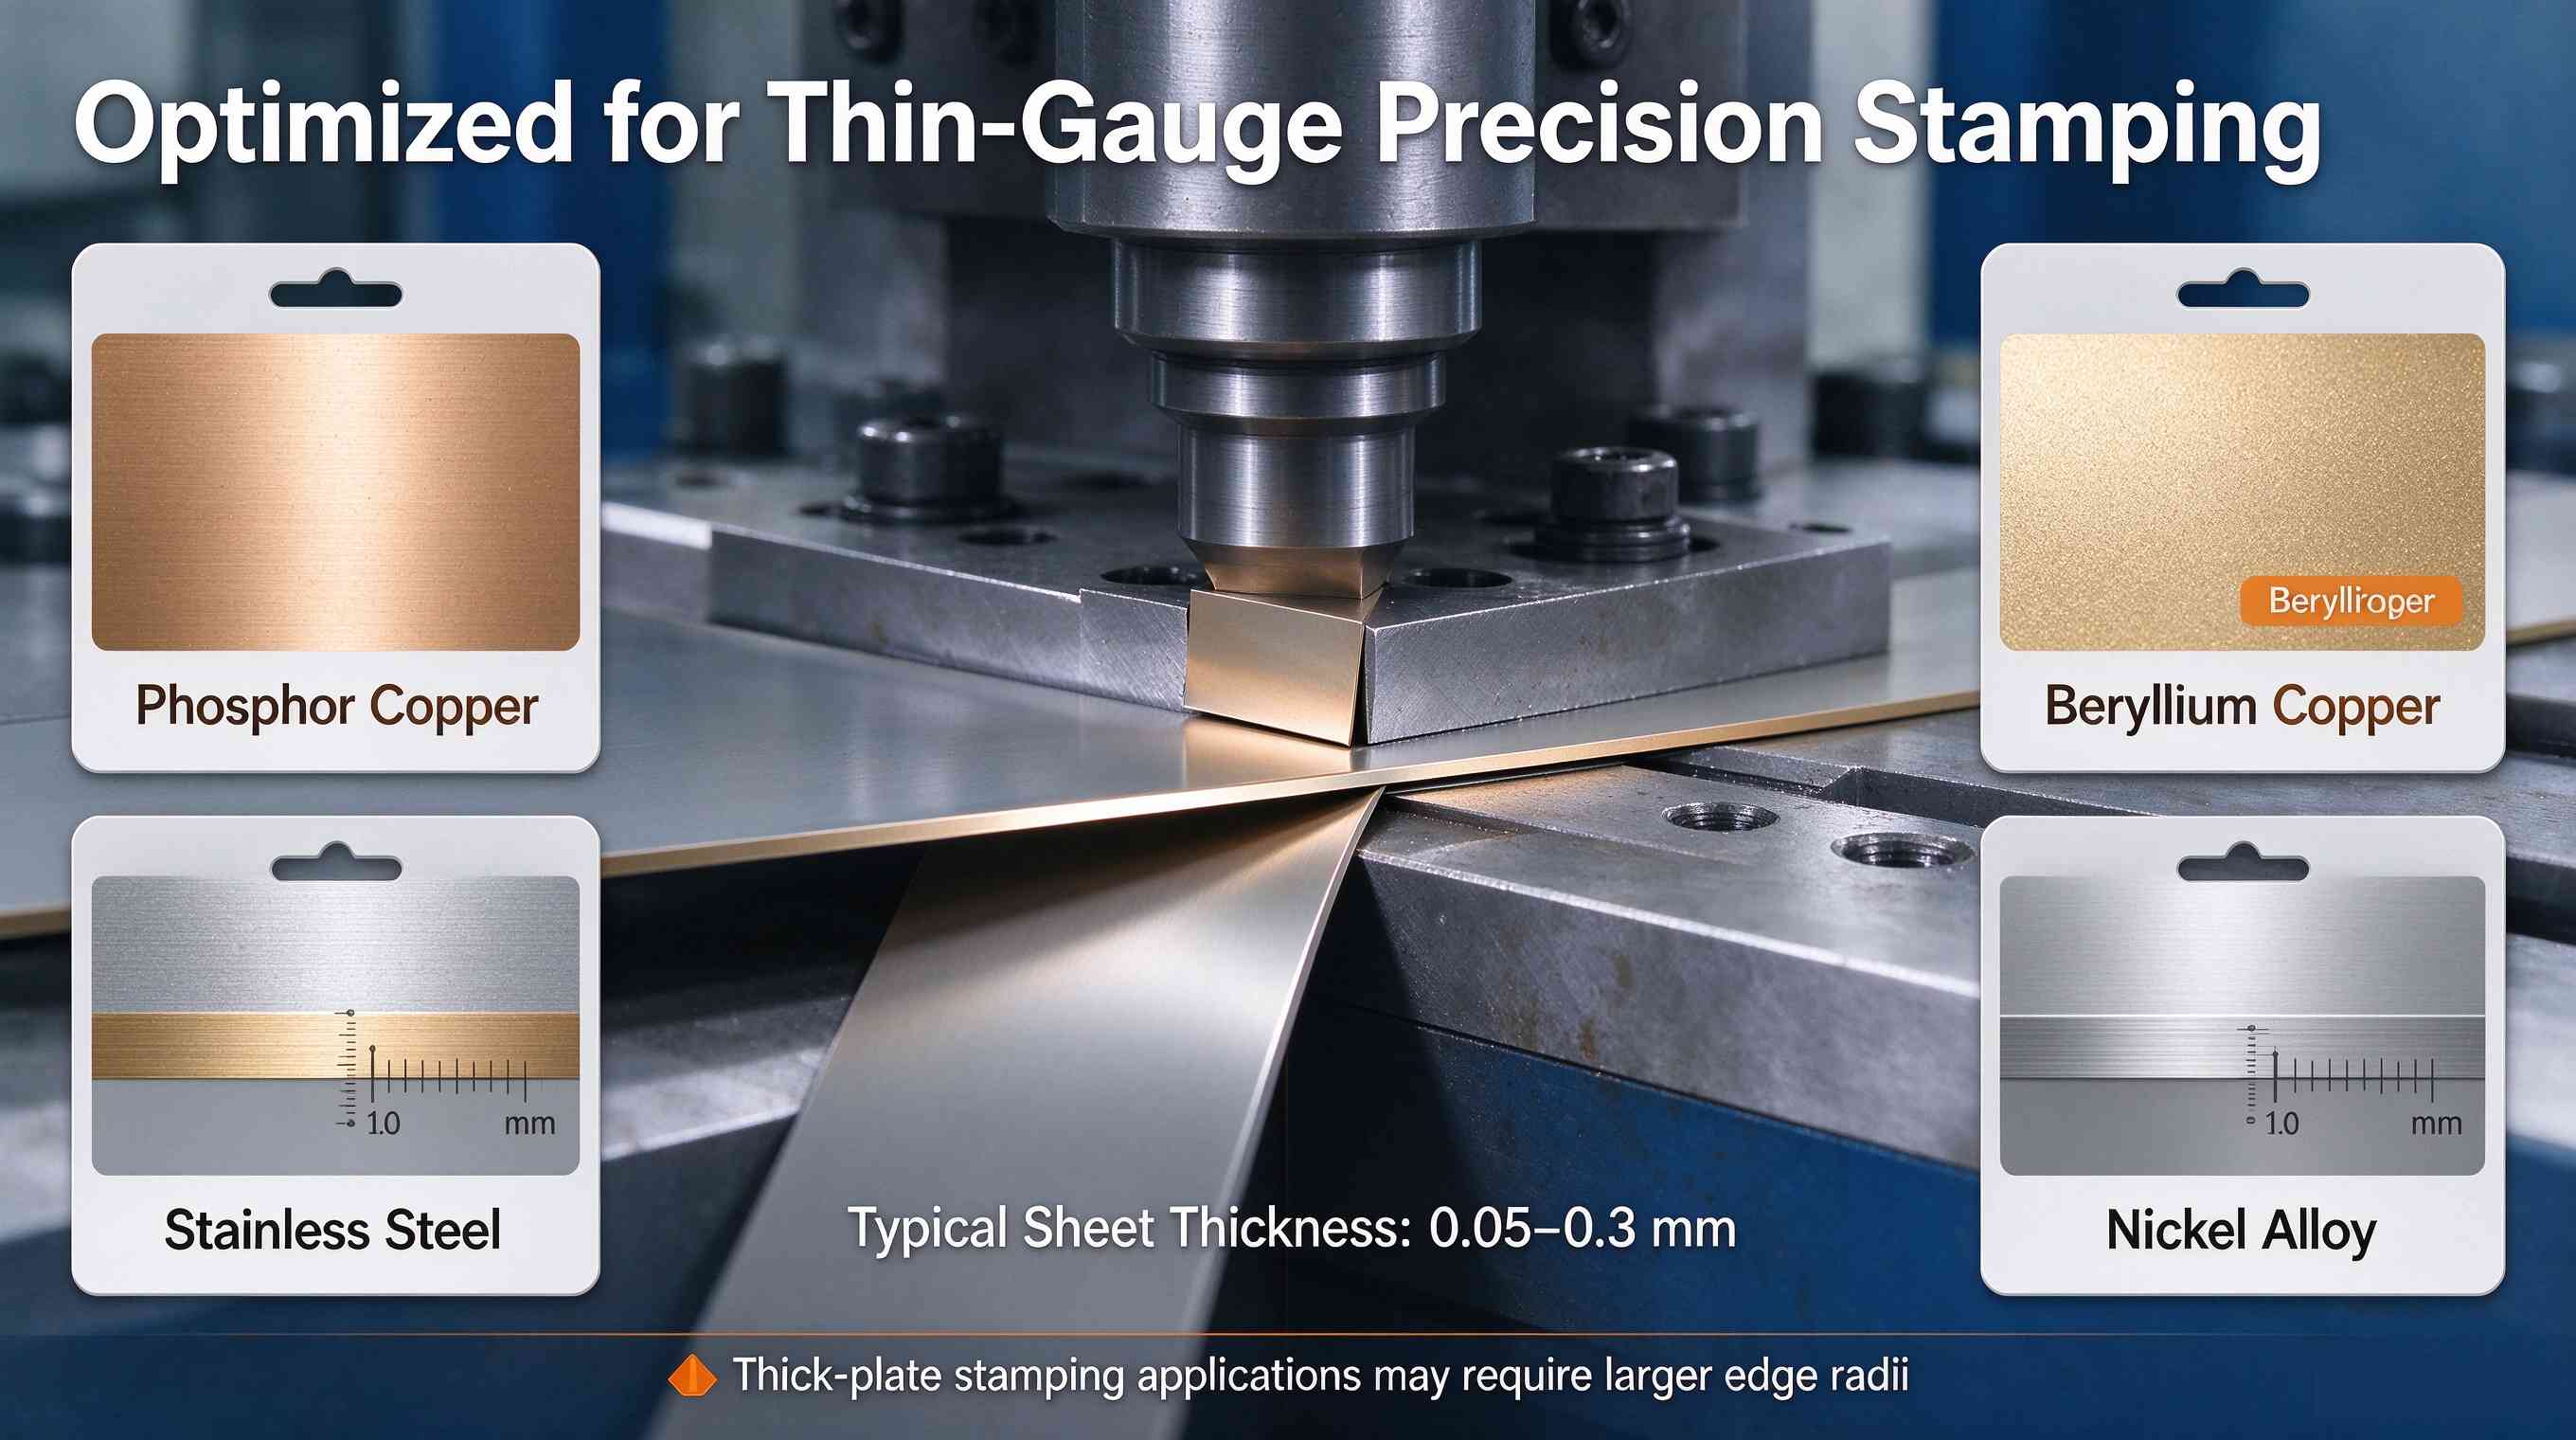
Wichtiger Anwendungshinweis: Die Honspezifikation R0,01-R0,03 ist für dünne Bleche mit einer Dicke von 0,05-0,3 optimiert. mm. Bei Stanzanwendungen für dicke Bleche liegen die typischen Kantenhonradien im Bereich von R0,05 bis R0,2. Bitte wenden Sie diesen Parameter nicht pauschal auf alle Stanzaufträge an.
Die Vorteile des kontrollierten Honens (R0,01–R0,03) zeigen sich besonders in der Präzisionsfertigung mit hohen Stückzahlen. Bei der Bearbeitung von Phosphorkupfer, Berylliumkupfer, hochfestem Edelstahl und dünnen Nickellegierungen verteilt die mikroverrundete Schneide die Stöße beim Stanzen, verhindert Sprödbrüche an den Hartmetallschneiden und gewährleistet eine gleichbleibende Schnittleistung über lange Produktionsläufe.
Praxiserprobte Produktionsdaten zeigen, dass Stempel mit standardisierter, kontrollierter Kantenbearbeitung liefern 2-3-mal längere Lebensdauer im Vergleich zu herkömmlichen Methoden scharfkantige SchlägeGleichzeitig können die Abweichungen beim Werkstückgrat und die Häufigkeit der Werkzeugwartung um mehr als 60 % reduziert werden.
Neben der verlängerten Werkzeugstandzeit verbessert das kontrollierte Kantenhonen die Gesamtstabilität des Werkzeugsystems. Ein glattes, gleichmäßiges Kantenprofil verringert Reibung und Materialaufnahme beim Stanzen und reduziert so effektiv Fress- und Materialablösungsfehler.
Für komplex geformte Stempel, Schrittschläge, Und Mikrostanzen Bei einem Durchmesser von weniger als 1 mm, gleichmäßiger Kantenverrundung an Ecken und schwachen Profilmerkmalen werden lokale Spannungsspitzen vermieden und das Risiko eines teilweisen Kantenbruchs im Betrieb deutlich reduziert.
Zur Klarstellung: Präzisionskantenhonen ist keine rein kosmetische Bearbeitung. Es ist ein Kernprozess, der die Zuverlässigkeit des Stempels bestimmt. Nach dem Honen führen wir eine optische Vollprofilprüfung durch, um die Gleichmäßigkeit des Mikroradius über die gesamte Schneide zu überprüfen. Dadurch werden versteckte Fehlerstellen eliminiert und eine zuverlässige Chargenkonsistenz für kundenspezifische Produkte sichergestellt. Präzisionsstempel.
Praktischer Tipp: Die Qualität des Kantenhonens beeinflusst maßgeblich die Haftung der nachfolgenden Beschichtung. Ein außerhalb der Toleranz liegender Kantenradius führt direkt zu stärkeren Graten am Werkstück, weshalb die Kontrolle und Prüfung des Radius unerlässlich ist.
Im heutigen wettbewerbsintensiven Markt für Präzisionsstanzteile ist die Einhaltung grundlegender Maßvorgaben nur die Basis. Eine kontrollierte Kantenbearbeitung ist der Schlüssel zu einer stabilen Serienfertigung und niedrigeren Gesamtbetriebskosten.
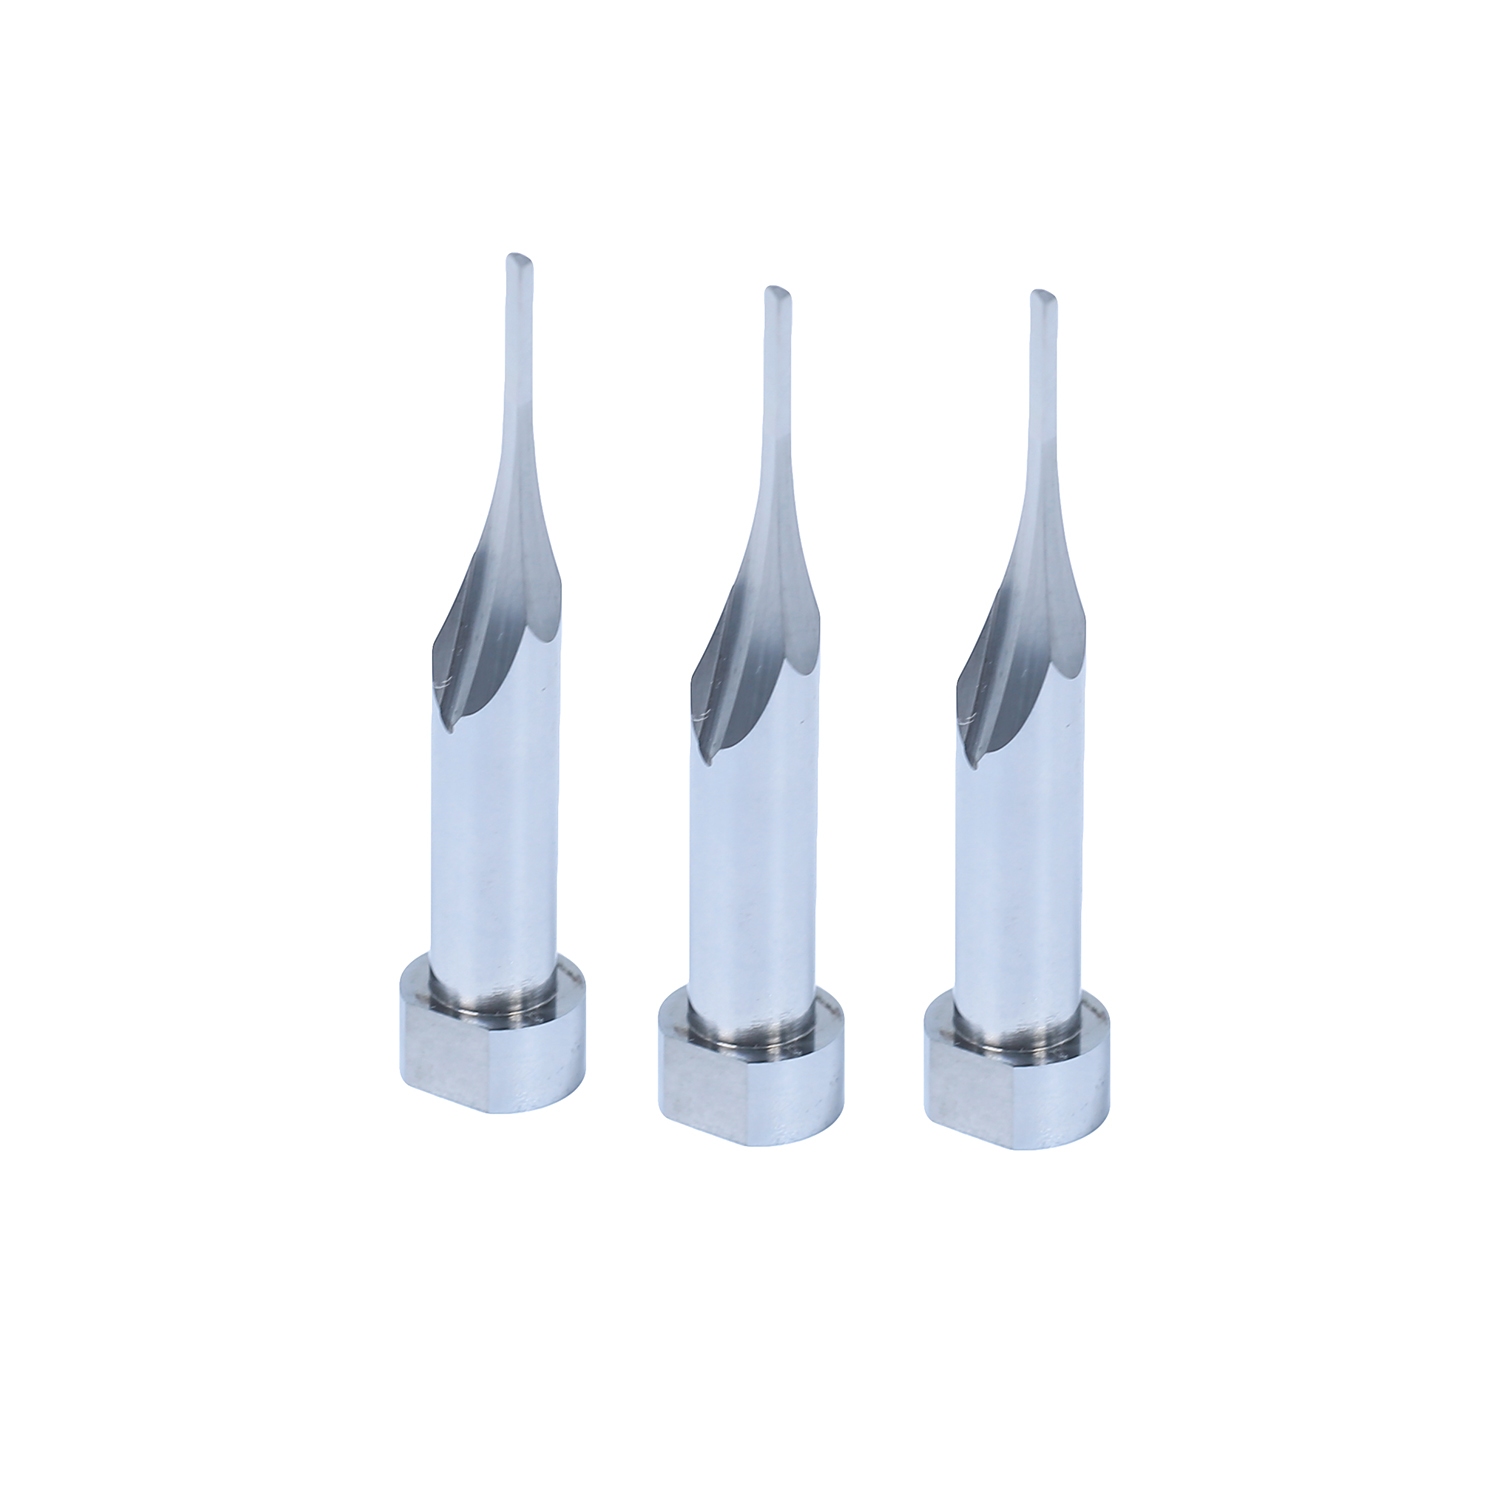
Wenn Sie in Ihren Stanzanlagen mit hohem Durchsatz mit wiederkehrendem Stempelabsplittern, unregelmäßiger Gratbildung oder kurzer Werkzeugstandzeit konfrontiert sind, bietet das standardisierte kontrollierte Kantenhonen R0.01-R0.03 eine äußerst kosteneffektive Option zur Werkzeugmodernisierung.
Sind Ihnen in Ihrer Stanzerei schon einmal Probleme mit Werkzeugen im Zusammenhang mit Kantenbearbeitungen begegnet? Teilen Sie Ihre Erfahrungen gerne in den Kommentaren mit.


© 2026 © HONGYU MOULD LIMITED. Alle Rechte vorbehalten.
 IPv6-Netzwerk unterstützt