Banner
  • Schwer zu entfernende Stanzgrate? Gehen Sie den wahren Ursachen auf den Grund.
    Schwer zu entfernende Stanzgrate? Gehen Sie den wahren Ursachen auf den Grund. Sep 30, 2026
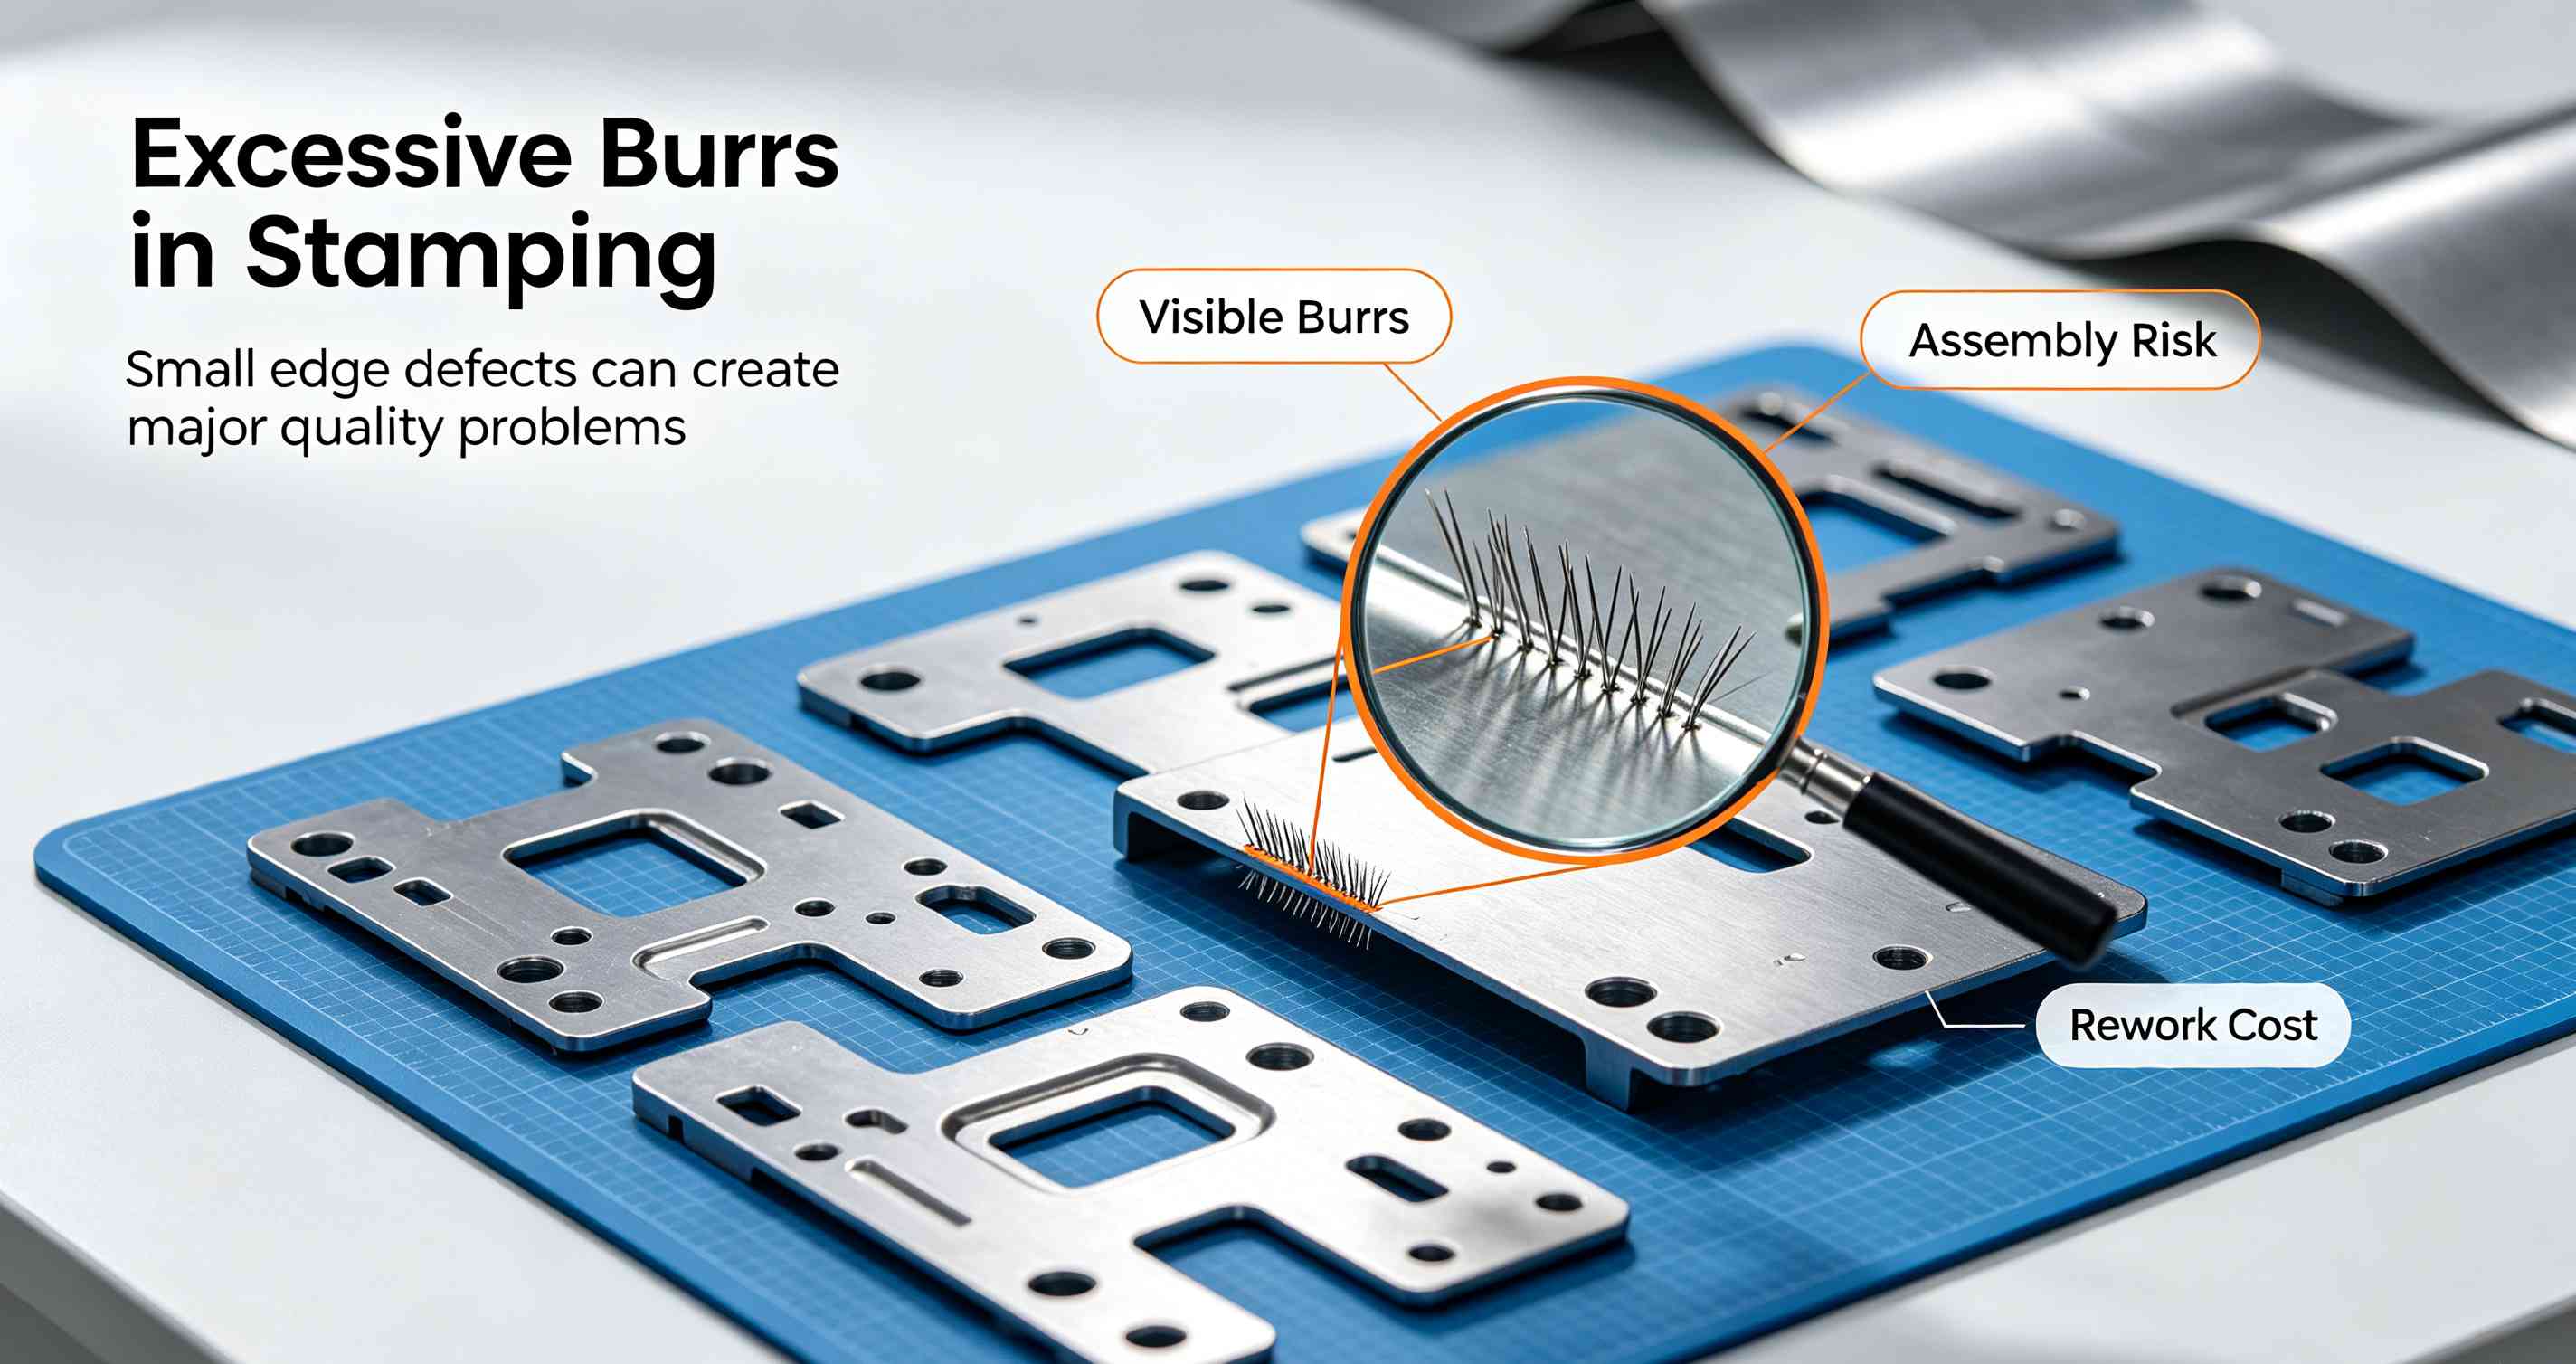
    Freunde, die in der Hardware-Stanzerei arbeiten, dürften am ehesten mit dem Problem der Grate zu kämpfen gehabt haben. Das Produkt war bei der Probefertigung einwandfrei, doch nach der Serienproduktion traten plötzlich Grate auf, die die zulässigen Grenzwerte überschritten. Die Verwendung derselben Form und der Wechsel der Rohmaterialchargen führten zu Fehlern in der Serienproduktion. Geringfügige Grate können Aussehen und Qualität beeinträchtigen, während schwerwiegende Grate Montageprobleme verursachen, Werkstücke und Bediener beschädigen oder sogar die Dichtigkeit und die elektrischen Eigenschaften des Produkts beeinträchtigen können. Dies führt direkt zu Kundenreklamationen, Preisnachlässen und Lieferverzögerungen. Viele Betriebe beheben Grate durch bloßes Polieren, Schleifen und Nachjustieren der Formen, wodurch lediglich die Symptome behandelt werden, ohne die Ursache zu beheben. Wiederholte Nacharbeiten verbrauchen nicht nur Arbeitskräfte und verringern die Produktionskapazität, sondern verkürzen auch die Lebensdauer der Formen erheblich. Tatsächlich sind Grate an Stanzteilen niemals „zufällige Fehler“, sondern die unvermeidliche Folge des Zusammenwirkens dreier Faktoren: Spaltmaße, Schneidkanten und Materialhärte. Heute erklären wir Ihnen anhand praktischer Beispiele die zugrundeliegende Logik der Gratbildung und stellen Ihnen sofort umsetzbare Lösungen zur Fehlerbehebung und -kontrolle vor. So können Sie 90 % aller Probleme mit Stanzgraten an der Wurzel packen. Scherspielraum: Der Kernfaktor, der die Gratgröße bestimmt Der Scherspalt bezeichnet den einseitigen Abstand zwischen Stempel und Matrize. Er ist der wichtigste Parameter eines Stanzwerkzeugs und bestimmt direkt die Qualität des Stanzteilquerschnitts sowie die Form des Grates. Zudem dient er als primärer Kontrollpunkt für die Gratkorrektur und -beseitigung. Der Standard-Stanzquerschnitt ist in vier Hauptbereiche unterteilt: die Faltkante, den blanken Rand, die Bruchzone und die Gratzone. Die Anteile dieser vier Bereiche werden ausschließlich durch die Größe des Stanzspalts bestimmt. Ist der Spalt nicht korrekt, entstehen selbst bei brandneuen Formen und hochwertigen Materialien unweigerlich Grate. Zu geringes Freimaß: Die Grate sind kurz, hart und extrem schwer zu entfernen. Ist der tatsächliche Spalt kleiner als der Standardwert für die Materialverträglichkeit, können die oberen und unteren Materialrisse nicht präzise ausgerichtet werden. Dies führt zu einem sekundären Scherphänomen, das sich nach außen ausbreitet und einen doppelten Glanzstreifen erzeugt. Die entstehenden Grate sind zwar kurz, haben aber eine dicke Basis und eine harte Textur, wodurch sie sich mit herkömmlichem Schleifen nur schwer entfernen lassen. Gleichzeitig erhöhen zu kleine Spaltmaße die Reibung und den Verschleiß an Stempel und Matrize erheblich, was zu einem schnellen Verschleiß der Form und in der Folge zu einer immer schlechteren Gratbildung bei jedem weiteren Stanzvorgang führt. Praxisbeispiel: Ein bestimmtes Kfz-Steckverbinderprodukt mit einer Materialstärke von 0,6 mm und einem anfänglichen einseitigen Spalt von 0,02 mm (Spaltrate 3,3 %). Nach 5.000 Stanzzyklen in der Serienfertigung überschritten die Grate den zulässigen Grenzwert und erreichten 0,08 mm. Durch eine Feinabstimmung auf einseitige 0,035 mm (Spaltrate 5,8 %) konnten die Grate auf den zulässigen Bereich von 0,025 mm reduziert werden, wodurch sich die Standzeit der Form verdreifachte. Zu großer Abstand: Die Grate sind lang und dünn, fallen leicht ab und führen zu einem vollständigen Verlust der Präzisionskontrolle. Bei zu großem Spalt breiten sich die Materialrisse nach innen aus, wodurch die raue Bruchzone deutlich vergrößert und der grobe Bruchbereich erheblich erweitert wird. Gleichzeitig verringert sich der glatte und glänzende Bereich drastisch. Die entstehenden Grate sind lang, dünn und schwach. Obwohl sie scheinbar leicht zu entfernen sind, fallen sie leicht ab und hinterlassen Rückstände, die zu Produktverunreinigungen und Montageproblemen führen. Darüber hinaus werden die Maßgenauigkeit und Ebenheit des Werkstücks deutlich reduziert, sodass die Anforderungen an die Präzisionsbauteilfertigung nicht mehr erfüllt werden. Üblicher angemessener Sicherheitsabstand für verschiedene Materialien (einseitig) Für den Spalt gibt es keinen allgemeingültigen Festwert; er muss entsprechend den Materialeigenschaften angepasst werden. Etablierte Industriestandards können direkt herangezogen werden:- Weichstahl (SPCC, Q235): 5%–8%- Edelstahl (SUS304): 6%–10%- Kupfer und Kupferlegierungen: 4 %–6 %- Aluminium und Aluminiumlegierungen: 5 %–7 %- Hochfester Stahl (AHSS): 8 %–12 %Hinweis: Die oben genannten Werte sind grundlegende Referenzparameter. Bei der Serienfertigung müssen Anpassungen anhand der Werkzeugspezifikationen, der Materialhärte und der Pressgeschwindigkeit vorgenommen werden, um eine optimale Anpassung zu gewährleisten. Zustand der Kanten: Die Form verschlechtert sich mit der Zeit, die Hauptursache liegt im Verschleiß. Viele sind ratlos: Die neue Form erzeugt keine Grate, doch nach einer gewissen Zeit der Serienproduktion nimmt die Anzahl der Grate deutlich zu. Die Parameter wurden nicht verändert, und die Anlagen wurden nicht ausgetauscht. Wo liegt das Problem? Die wahrscheinlichste Erklärung ist Verschleiß an der Werkzeugkante. Beim Stanzvorgang sind die Werkzeugkanten kontinuierlich hohen Stoßkräften und Reibung ausgesetzt. Mit zunehmender Anzahl an Stanzzyklen treten an den scharfen Kanten allmählich Probleme wie Abrundung, Absplitterung, Abplatzen der Beschichtung und lokale Defekte auf. 1. Wie führt Kantenverschleiß zur Bildung von Graten? Der Verschleiß der Klinge verändert indirekt das tatsächliche Stanzspiel: Durch die Abrundung der Stempelklingenkante verringert sich das effektive Spiel; durch die Abrundung der Matrizenkante vergrößert sich das effektive Spiel; ungleichmäßiger Verschleiß an den oberen und unteren Schneidkanten kann zu asymmetrischen Spalten führen.Das Endergebnis ist: Die Grate werden immer größer, die Querschnittsqualität wird instabil und die Verwerfungen weisen ein sehr regelmäßiges Muster auf. 2. Schnelldiagnose: Hängt Ihr Gratproblem mit der Schneide zusammen? Das Produkt weist gleichmäßige Grate rund um den gesamten Umfang auf, die mit jedem Formzyklus allmählich zunehmen: Dies ist in der Regel auf allgemeinen Kantenverschleiß oder Abweichungen vom Grundspalt zurückzuführen.Das Auftreten von Graten an einzelnen Seiten oder lokalen Abschnitten des Produkts ist ausschließlich auf lokale Kantenabsplitterungen, Defekte oder Abweichungen in der Parallelität der Form zurückzuführen. 3. Praktische Lösungen zur Verlängerung der Standzeit von Schneidkanten und zur Reduzierung von Graten Bevorzugte Formwerkstoffe (Verschleißfestigkeit von niedrig bis hoch): Normaler Cr12MoV-Formstahl (ausreichend für die reguläre Massenproduktion) → Pulvermetallurgischer Schnellarbeitsstahl ASP23/ASP30 (bevorzugte Wahl für die Präzisionsstanzung in großen Stückzahlen) → Hartmetall (extrem hohe Verschleißfestigkeit, aber spröde und ungeeignet für starke Stoßbelastungen).Wichtige Details zur Bearbeitung und Wartung: Nach dem Drahtschneiden die Hochglanzkante erhalten; manuelles Polieren ist verboten (da es die Mikrostruktur der Kante beschädigt und den Verschleiß beschleunigt); Beschichtungen je nach Anforderungen auswählen: TiAlN eignet sich für Hochgeschwindigkeitsstanzen, DLC für Formen mit Antihaftwirkung bei Nichteisenmetallen und BALIQ für Anwendungen mit hoher Verschleißfestigkeit; Klingen regelmäßig schärfen und warten, um die Kantenschärfe schnell wiederherzustellen. Materialhärte: Die am häufigsten übersehene, versteckte Ursache für Grate Die Verwendung derselben Form und derselben Parameter, jedoch mit einer anderen Materialcharge, führt zu Fehlern wie Graten und Qualitätsproblemen – ein in der Branche häufiges Phänomen. Der Hauptgrund dafür sind Chargenschwankungen in Härte und Plastizität des Materials.Die Härte von Werkstoffen bestimmt unmittelbar deren Scherfestigkeit und ihr Potenzial zur plastischen Verformung. Werkstoffe mit unterschiedlichen Härtegraden führen bei Stanz- und Umformprozessen zu sehr unterschiedlichen Ergebnissen. 1. Eigenschaften von Graten in Materialien mit unterschiedlichen Härtegraden Weiche Werkstoffe (reines Aluminium, Messing): Extrem hohe Plastizität, erhebliche Verformung vor dem Bruch, große eingedrückte Ecken, Neigung zur Bildung erheblicher Grate und schwierig zu reinigen.Werkstoffe mittlerer Härte (SPCC, SUS304): Weisen eine mäßige Verformung bei gleichmäßigen Querschnitten auf, wodurch sie sich am einfachsten zur Herstellung hochwertiger Produkte ohne Grate eignen.Harte Werkstoffe (65Mn Federstahl, hochfester Stahl): Hohe Sprödigkeit und schnelle Bruchgeschwindigkeit, mit relativ kleinen Graten, üben aber eine extrem starke Wirkung auf die Formen aus, was oft zu Kantenausbrüchen führt. 2. Warum gibt es bei Materialien gleicher Güteklasse erhebliche Chargenunterschiede? Selbst bei einheitlichen Materialgüten können verschiedene Materialchargen Abweichungen aufweisen: Härteschwankungen können HRB 5–10 erreichen, Unterschiede in den Glühprozessen führen zu Schwankungen in der Plastizität, Oberflächenoxiden, Ölverunreinigungen und ungleichmäßiger Schichtdicke. Diese geringfügigen Abweichungen verstärken sich beim Hochgeschwindigkeitsstanzen und führen zu gratartigen Defekten in der gesamten Charge. 3. Umsetzungsstrategien zur Bewältigung der Materialvolatilität Dynamische Spaltanpassung: Bei härteren Materialien den einseitigen Spalt um 0,5 % bis 1 % erhöhen; Bei zu weichen Materialien den Spalt entsprechend verringern.Strenge Kontrolle der eingehenden Materialqualität: Vereinbarung von Härtestandards mit den Lieferanten, Durchführung von Stichprobenprüfungen für jede Charge eingehender Materialien und sofortige Rücksendung nicht konformer Artikel.Optimierung der Formstruktur: Wichtige Arbeitsstationen verwenden austauschbare Einsätze, die eine spätere Anpassung der Parameter an die Materialbedingungen ermöglichen. Die Wechselbeziehung dreier Schlüsselfaktoren: Den Kontext verstehen, um Probleme präzise zu diagnostizieren In der tatsächlichen Produktion wirken Spiel, Schneidkantenwinkel und Materialhärte nicht unabhängig voneinander; sie beeinflussen sich gegenseitig. Entsprechend unterschiedlicher Produktionsbedingungen ist die Entstehung von Graten auf den ersten Blick erkennbar:Neue Form + scharfe Kante + Standardmaterialien: Angemessenes Spiel, Grate innerhalb von 0,03 mm kontrolliert, bieten höchste Qualität.Alte Form + abgenutzte Kanten + Standardmaterialien: Die Grate nehmen mit jedem Formzyklus kontinuierlich zu und überschreiten allmählich den Standardwert auf über 0,08 mm.Neue Form + scharfe Kante + hartes Material: Minimale Gratbildung, aber die Formkante ist sehr anfällig für Absplitterungen, was zu einer drastischen Reduzierung der Lebensdauer führt.Alte Form + abgenutzte Kanten + weicheres Material: Große, harte Grate, die extrem schwer zu schleifen sind, führen zu einem starken Anstieg der Fehlerrate in der Charge. Die Fehlerrate in der Massenproduktion schnellt in die Höhe. Vollständiger Gratkontrollplan (direkt umsetzbar) 1. Entwurfsphase: Vermeidung von Gratbildungsrisiken von Anfang anDie Spaltrate wird präzise an Materialart und -dicke angepasst; die Schlüsselform- und Stanzpositionen sind mit austauschbaren Einsätzen versehen, was die spätere Wartung und Feinjustierung erleichtert; klare Standards für die Kantenrauheit werden festgelegt und ein Ra-Wert von unter 0,4 strikt kontrolliert. 2. Phase der Prototypenformenherstellung: Schaffung einer soliden Qualitätsgrundlage Nach dem Drahtschneiden die Hochglanzkante erhalten, um Präzisionsverluste durch manuelles Polieren zu vermeiden; Genauigkeitsbeeinträchtigungen durch Handpolieren unbedingt vermeiden. Präzise Kalibrierung der Stempel- und Matrizenausrichtung; vollständige Gratprüfung am ersten Werkstück; erst nach dessen bestandener Prüfung wird die Serienproduktion gestartet. 3. Serienproduktionsphase: Routinemäßiges Management zur Vermeidung von Fehlern Richten Sie für jede Schicht ein System zur Gratinspektion ein, um Datentrends zu erfassen; Prognostizieren Sie den Schleifzyklus der Formkante auf Basis von Gratschwankungen; Führen Sie stichprobenartige Härteprüfungen an jeder Charge eingehender Materialien durch und passen Sie die Stanzparameter umgehend entsprechend an. 4. Branchenübliche Akzeptanzkriterien für Grate (als Referenz) Anschlüsse für elektronische Steckverbinder: ≤0,03 mm (um eine zuverlässige Kontaktierung zu gewährleisten)Strukturbauteile für Kraftfahrzeuge: ≤0,05 mm (erfüllt Montage- und Sicherheitsstandards)Blechteile für Haushaltsgeräte: ≤0,10 mm (erfüllt die Anforderungen an die optische Qualität)Architektonische Hardware: ≤0,15 mm (geringere funktionale Anforderungen)   Unkontrolliertes Aufplatzen von Kletten ist nie ein unlösbares Problem; die meisten Menschen haben nur die Kernursache nicht richtig erkannt. Bei übermäßiger Gratbildung sind Blindschleifen, häufige Werkzeuganpassungen oder wiederholtes Ausprobieren überflüssig. Beachten Sie die genaue Prüfreihenfolge: Prüfen Sie zuerst die Materialcharge und -härte, dann den Verschleißzustand der Werkzeugkante und justieren Sie abschließend das Stanzspiel. Durch ein gründliches Verständnis der drei Kernfaktoren – Spaltmaße, Schneidkanten und Materialien – und die Standardisierung des gesamten Prozesses von Konstruktion, Fertigung und Massenproduktion können wir Gratprobleme vollständig beseitigen, die Produktausbeute stabilisieren, die Nacharbeitskosten senken, die Lieferqualität verbessern und Kundenaufträge sicher sichern!
  • 0,12 mm Hartmetall, null Fehlertoleranz: Die wahre Geschichte der Bearbeitung hinter Mikrostempeln aus Wolframkarbid
    0,12 mm Hartmetall, null Fehlertoleranz: Die wahre Geschichte der Bearbeitung hinter Mikrostempeln aus Wolframkarbid Sep 24, 2026
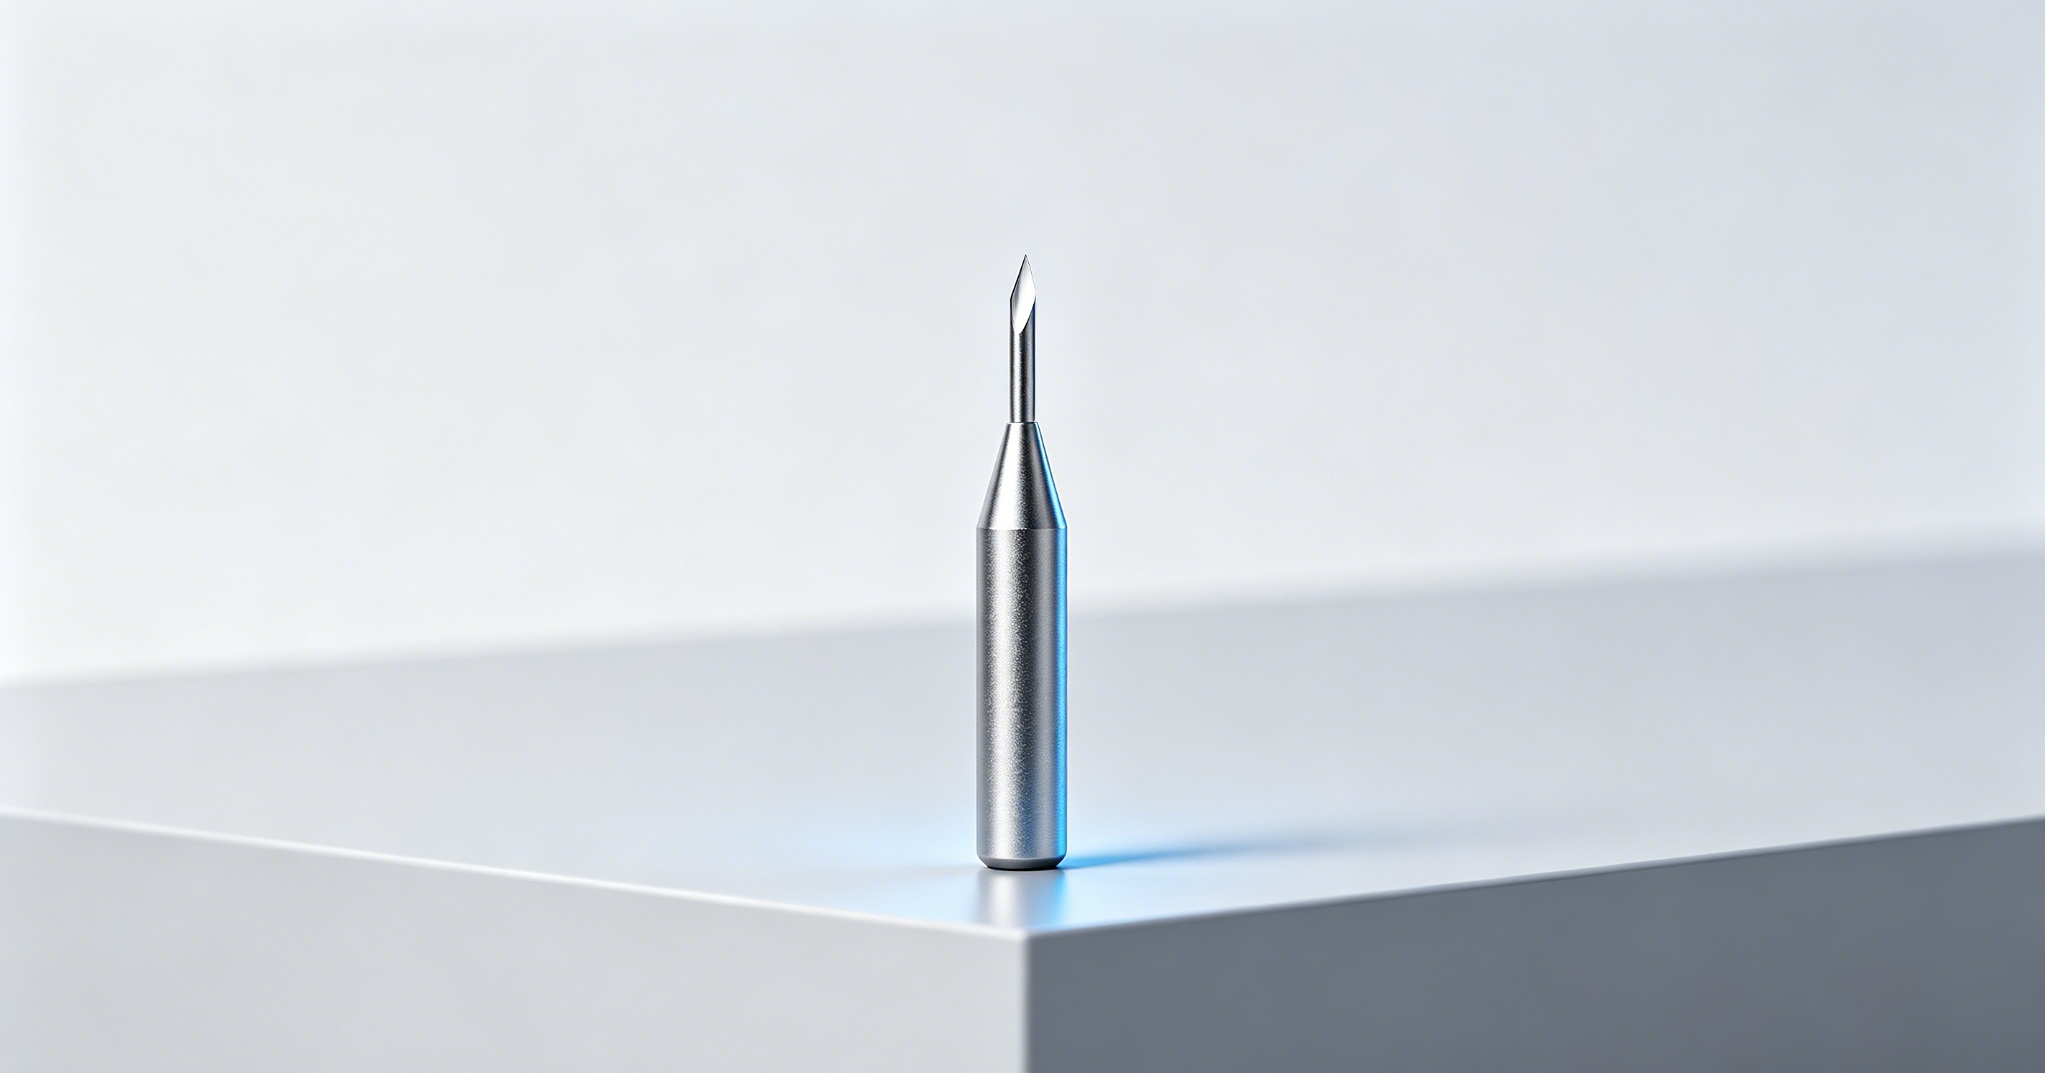
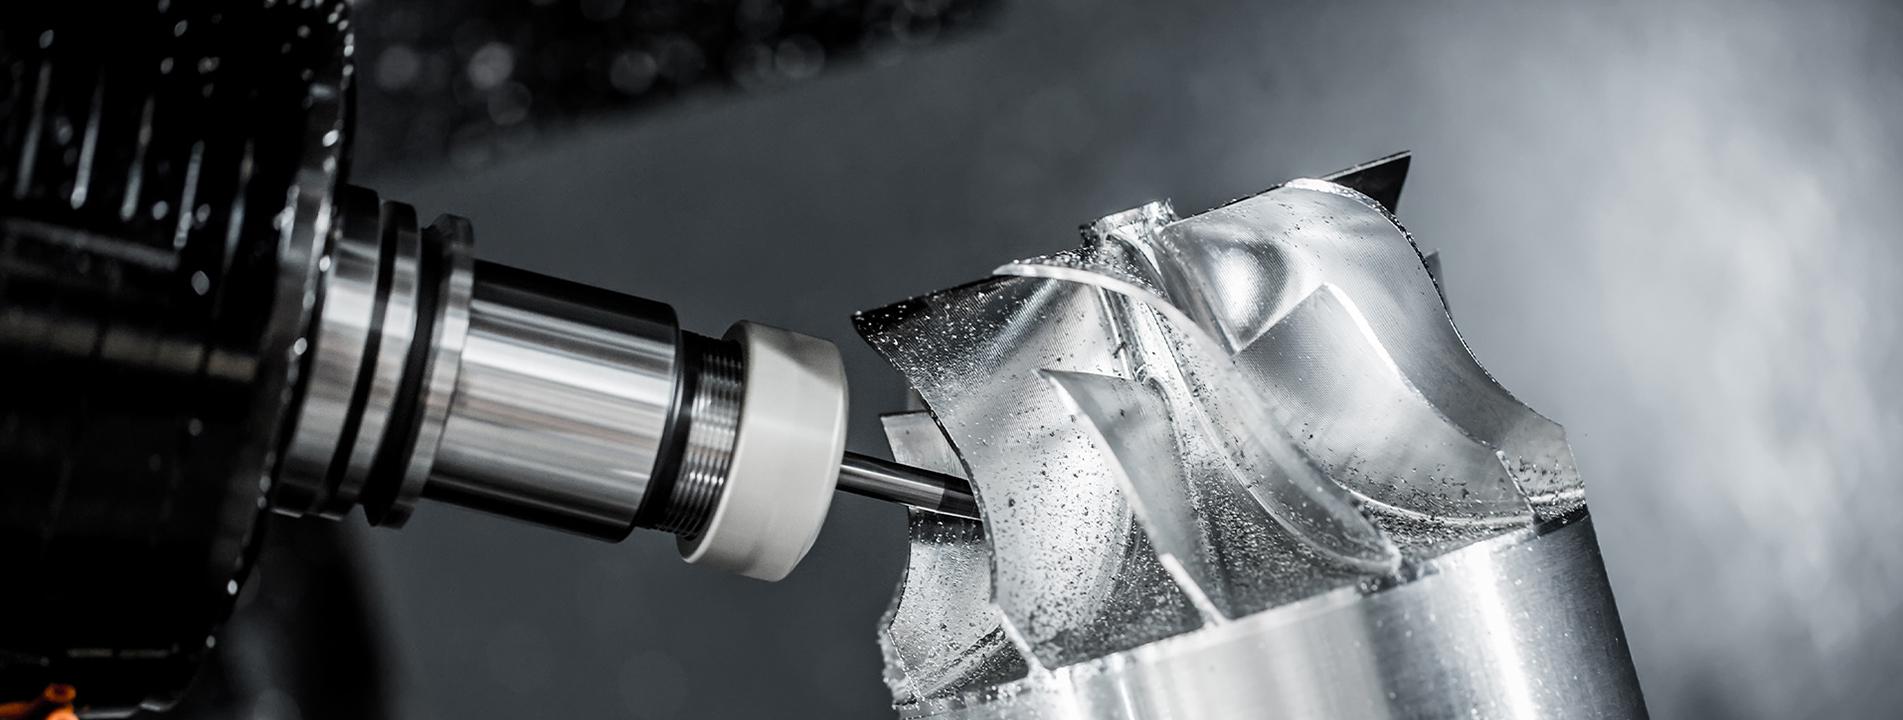
    In High-End-Fertigungsbranchen wie Präzisionsstanzen und Terminal & Halbleiter-Steckverbinder-Formen, Mikro-Spezialform Wolframkarbidstempel sind die entscheidenden Kernkomponenten, die die Werkzeuggenauigkeit, die Ausbeute an Fertigteilen und die Lebensdauer bestimmen. Im Vergleich zu herkömmlichen Schnellarbeitsstahlstempel und Standard Rundschläge, mikro-speziell geformte Wolframkarbidstempel weisen extrem hohe Bearbeitungsbarrieren auf, die als Präzisionsprüfung im Mikrometerbereich beschrieben werden können für Schimmel Teilefertigung. Viele Formenhersteller Präzisionsmaschinenbauunternehmen berichten, dass Mikro-Sonderformstempel von herkömmlichen Anbietern häufig zu Ausbrüchen an den Schneidkanten, Mikrorissen, Maßabweichungen und kurzer Lebensdauer neigen und somit die Anforderungen der Massenproduktion für hochpräzise Anwendungen nicht erfüllen. Heute betrachten wir ein typisches Bauteil mit hoher Komplexität – einen 0,6 mm Spezialprofilstempel mit ultradünner 0,12 mm Schneide — als Beispiel, um die zentralen Herausforderungen der Zerspanung gründlich zu analysieren und unsere firmeneigenen Prozessstärken aufzuzeigen, die branchenspezifische Schwachstellen überwinden und eine gleichbleibende Leistung gewährleisten. Ultrapräzisionsstempel aus Wolframkarbid.Materialbedingter Konflikt: Das Dilemma der Nulltoleranzbearbeitung bei extremer HärteWolframcarbid (Hartmetall) bietet eine außergewöhnliche Härte von HRA90 92 und eine hervorragende Verschleißfestigkeit, wodurch es zum bevorzugten Werkstoff wird für Mikropräzisionsstempel geeignet für hohe Frequenzen, kontinuierliche hochpräzises Stanzen Es bietet zwar Vorteile, birgt aber einen kritischen Materialnachteil: extrem hohe Härte gepaart mit sehr geringer Zähigkeit und extremer Sprödigkeit. Bei diesem mikro-speziellen Stempel mit einer nur 0,12 mm dünnen Schneide – so dünn wie ein Blatt dünner Karton – ist die Bearbeitungstoleranz nahezu null. Geringste Vibrationen der Werkzeugmaschine, minimale Abweichungen der Vorschubparameter der Schleifscheibe oder winzige Anpassungen der Spannkraft können direkt zu Ausbrüchen an der Schneide oder zu Teilebrüchen führen. Im Gegensatz zu Schnellarbeitsstahl, der eine leichte plastische Verformung zur Spannungsdämpfung ermöglicht, bietet Wolframkarbid praktisch keine Zähigkeitspufferung. Konventionelle Bearbeitungsverfahren sind für solch ultradünne Spezialprofile völlig ungeeignet, was erklärt, warum die meisten kleinen Werkstätten keine hochwertigen Mikrostempel aus Wolframkarbid herstellen können. Häufiges Problem in der Branche: Versteckte Defekte nach dem DrahterodierenDrahterodieren mit niedriger Drehzahl Das Drahterodieren (EDM) wird häufig zur Grobbearbeitung von Mikro-Sonderformen eingesetzt. Der elektrische Entladungsprozess erzeugt auf der Werkstückoberfläche eine umgewandelte, metamorphe Schicht mit unsichtbaren Mikrorissen. Diese latenten Defekte sind bei der Sichtprüfung nicht erkennbar, führen aber beim Stanzvorgang zu schnellem Kantenausbrechen und Materialabplatzungen, was ungeplante Werkzeugstillstände und die Massenproduktion fehlerhafter Bauteile zur Folge hat. Die größte Herausforderung in diesem Prozess liegt in der extrem präzisen Kontrolle des Aufmaßes. Bei einer nur 0,12 mm dünnen Schneide muss das Schleifaufmaß exakt in einem engen Bereich von 0,008 mm bis 0,015 mm pro Seite liegen. Zu starker Materialabtrag führt zu einer zu dünnen Schneide und damit zum Ausschuss des Bauteils; zu geringer Abtrag entfernt die Umwandlungsschicht nicht vollständig und birgt versteckte Qualitätsrisiken. Die meisten Hersteller auf der Marktseite verlassen sich auf empirische Einstellungen mit ungenauer Parameterkontrolle, wodurch sie Maßgenauigkeit und Standzeit nicht in Einklang bringen können und eine geringe Produktionsausbeute erzielen.Kernstück der handwerklichen Fertigung: Optische Profilschleiftechnologie (PG) im MikrometerbereichNach der Grobbearbeitung hängen die endgültige Maßgenauigkeit und die Qualität der Schneidkante vollständig ab von Optisches Profilschleifen (PG) – die zentrale technische Herausforderung bei der Herstellung von mikro-speziellen Hartmetallstempeln und einer unserer wichtigsten Wettbewerbsvorteile. Das Schleifen ultradünner Schneidkanten unterscheidet sich grundlegend von der Standardstempelfertigung. Jeder Parameter und jedes Verfahren wird individuell angepasst. 1. Maßgeschneiderte Schleifscheiben mit häufigem AbrichtenWir verwenden ultrafeine Diamantschleifscheiben mit individuell auf jedes Profil abgestimmten Abrichtverfahren. Das hochfrequente Präzisionsabrichtverfahren verhindert Kantenausbrüche und Profilverzerrungen durch Schleifscheibenpassivierung und gewährleistet so die exakte Formgebung komplexer Konturen.2. intermittierende Zufuhrsteuerung im MikrometerbereichAnstelle herkömmlicher, kontinuierlicher Werkzeugwege setzen wir auf selbstoptimierte, intermittierende Mikrovorschubbearbeitung. Der Materialabtrag pro Durchgang ist auf den Mikrometerbereich begrenzt, wodurch Schleifeinwirkungen vermieden werden, die ultradünne Schneidkanten beschädigen könnten. Obwohl sich dadurch die Zykluszeiten verlängern und die Produktivität sinkt, werden Mikroausbrüche und Bauteilverformungen zuverlässig verhindert.3. Konstanttemperatur-Spannungsarm-BearbeitungssystemWolframcarbid weist eine geringe Wärmeleitfähigkeit auf. Lokal hohe Schleiftemperaturen führen leicht zu thermischen Spannungsrissen. Um thermisch bedingte, verdeckte Risse zu vermeiden und die innere Strukturintegrität zu erhalten, setzen wir ein spezielles, thermostatisch geregeltes Kühlsystem mit stabilisierter Öltemperatur und -durchflussrate ein.4. Spannungsarme, kundenspezifische WerkzeugklemmungWinzige Mikrobauteile sind beim Spannen von Bauteilen der Gefahr des Zerdrückens oder einer Positionsverschiebung ausgesetzt. Wir verwenden speziell angefertigte Vakuumspannfutter und spannungsarme Vorrichtungen für eine verformungsfreie Vollkontaktspannung, wodurch Werkstückbruch, Bearbeitungsvibrationen und Maßabweichungen vermieden werden.Strenge Qualitätssicherung: Mehrdimensionale Prüfstandards, die die Branchennormen übertreffenDer Wert von Premium-Mikrostempeln aus Wolframkarbid liegt nicht in der Herstellung optisch ansprechender Prototypen. Wahre Leistungsfähigkeit bedeutet stabile Serienproduktion ohne versteckte Mängel mit gleichbleibender, langfristiger Stanzleistung. Wir implementieren einen umfassenden Qualitätskontrollstandard, der strenger ist als die branchenüblichen Anforderungen, um chronische Probleme wie inkonsistente Massenausbeute und After-Sales-Risiken zu lösen. 1. PräzisionssteuerungDie Maßtoleranzen für speziell geformte Profile werden stabil innerhalb von ±0,003 mm eingehalten, die Rechtwinkligkeit beträgt ≤0,005 mm. Damit werden die höchsten Präzisionsanforderungen für High-End-Steckverbinder, Halbleiter und Präzisionsterminal Formen. 2. Mikroskopische UntersuchungZur 100%igen Inspektion der Schneidkanten werden metallurgische Mikroskope mit 400-facher Vergrößerung eingesetzt, um Kerben und Mikrosplitter größer als 0,002 mm zu eliminieren und alle unsichtbaren mikroskopischen Fehler aufzudecken. 3. Optimierung der NutzungsdauerFür den Einsatz unter extrem dünnen Schneidkanten werden maßgeschneiderte Leichtbaubeschichtungsverfahren entwickelt, die Schärfe und Verschleißfestigkeit optimal ausbalancieren. Dadurch werden zwei häufige Probleme in der Branche vermieden: zu dicke Beschichtungen, die zu Stanzgraten führen, und zu dünne Beschichtungen, die die Lebensdauer verkürzen.4. Stabilität der MassenproduktionDie vollständige prozessbezogene SPC-Dimensionskontrolle gewährleistet eine gleichbleibende Präzision über alle Chargen hinweg und eliminiert Abweichungen zwischen den Chargen, um die Fertigung großer Stückzahlen durch die Kunden zu unterstützen.Unsere Kernkompetenz: Die Umwandlung von „anspruchsvollen Sonderteilen“ in „zuverlässige und konsistente Ergebnisse“ Die aktuelle Branchensituation ist durch Überkapazitäten und einen starken Preiswettbewerb bei Standard-Hartmetallstempeln gekennzeichnet. Im Gegensatz dazu stehen hochpräzise, ​​mikrofeine, ultradünne und speziell geformte Stempel. Wolframkarbidstempel Aufgrund der anspruchsvollen Bearbeitungsanforderungen, der geringen Ausbeute und der hohen technischen Hürden herrscht unter den qualifizierten Lieferanten weiterhin ein akuter Mangel – was einen dringenden Bedarf für Hersteller von High-End-Formen darstellt. Mit jahrelanger Expertise in PräzisionsformteilfertigungWir sind spezialisiert auf die kundenspezifische Fertigung von hochkomplexen, mikrostrukturierten Wolframkarbidstempeln in Sonderformen. Unsere besonderen Stärken sind nachfolgend zusammengefasst: ✅ Bewährte Lösungen für anspruchsvolle Anwendungen, darunter ultradünne Schneidkanten, mikrostrukturierte Profile und schlanke Mikrostempel ✅ Selbstoptimierte, integrierte Prozesse für Drahterodieren, PG-Schleifen und spannungsgesteuerte Bearbeitung zur Vermeidung von Mikrorissen, Kantenausbrüchen und Maßabweichungen ✅ Komplette Ausstattung mit hochpräzisen Anlagen, kundenspezifischen Werkzeugen und strenger Qualitätskontrolle, die Massenausbeuten deutlich über dem Branchendurchschnitt ermöglichen. ✅ Kundenspezifische Anfertigung eines kompletten Sortiments an nicht standardmäßigen, mikrogeformten Wolframkarbidstempeln für die Präzisionsstanztechnik sowie für High-End-Industrien wie Terminal, Halbleiter und Medizintechnik ist möglich. Die Präzision von Formteilen bestimmt die Qualität der Endprodukte. Prozessinnovationen im Mikrometerbereich stärken die Wettbewerbsfähigkeit unseres Unternehmens. Die Fertigung von mikrostrukturierten, speziell geformten Wolframkarbidstempeln stellt eine technische Hürde in der Branche dar – und ist unser Wettbewerbsvorteil. Wir lehnen grobe Bearbeitung und versteckte Fehler ab. Durch die Einhaltung höchster Standards in Bezug auf Mikrometergenauigkeit, Mikrorissfreiheit, lange Lebensdauer und konstante Zuverlässigkeit unterstützen wir unsere Kunden in der High-End-Fertigung dabei, Engpässe bei der Herstellung von Präzisionsformteilen zu überwinden, die Lebensdauer ihrer Formen zu verbessern, die Produktionsausbeute zu steigern und ihre Wettbewerbsfähigkeit insgesamt zu erhöhen. Wenn Sie kundenspezifische, hochkomplexe, mikro-spezielle Wolframkarbidstempel benötigen und Präzisionswerkzeuge zum FormenstechenFür Ihre individuelle Präzisionsbearbeitungslösung können Sie sich gerne an uns wenden. 
  • Von AgieCharmilles bis Waida: Ein Blick in die Werkstatt, die Ihre engsten Toleranzen fertigt.
    Von AgieCharmilles bis Waida: Ein Blick in die Werkstatt, die Ihre engsten Toleranzen fertigt. Sep 14, 2026
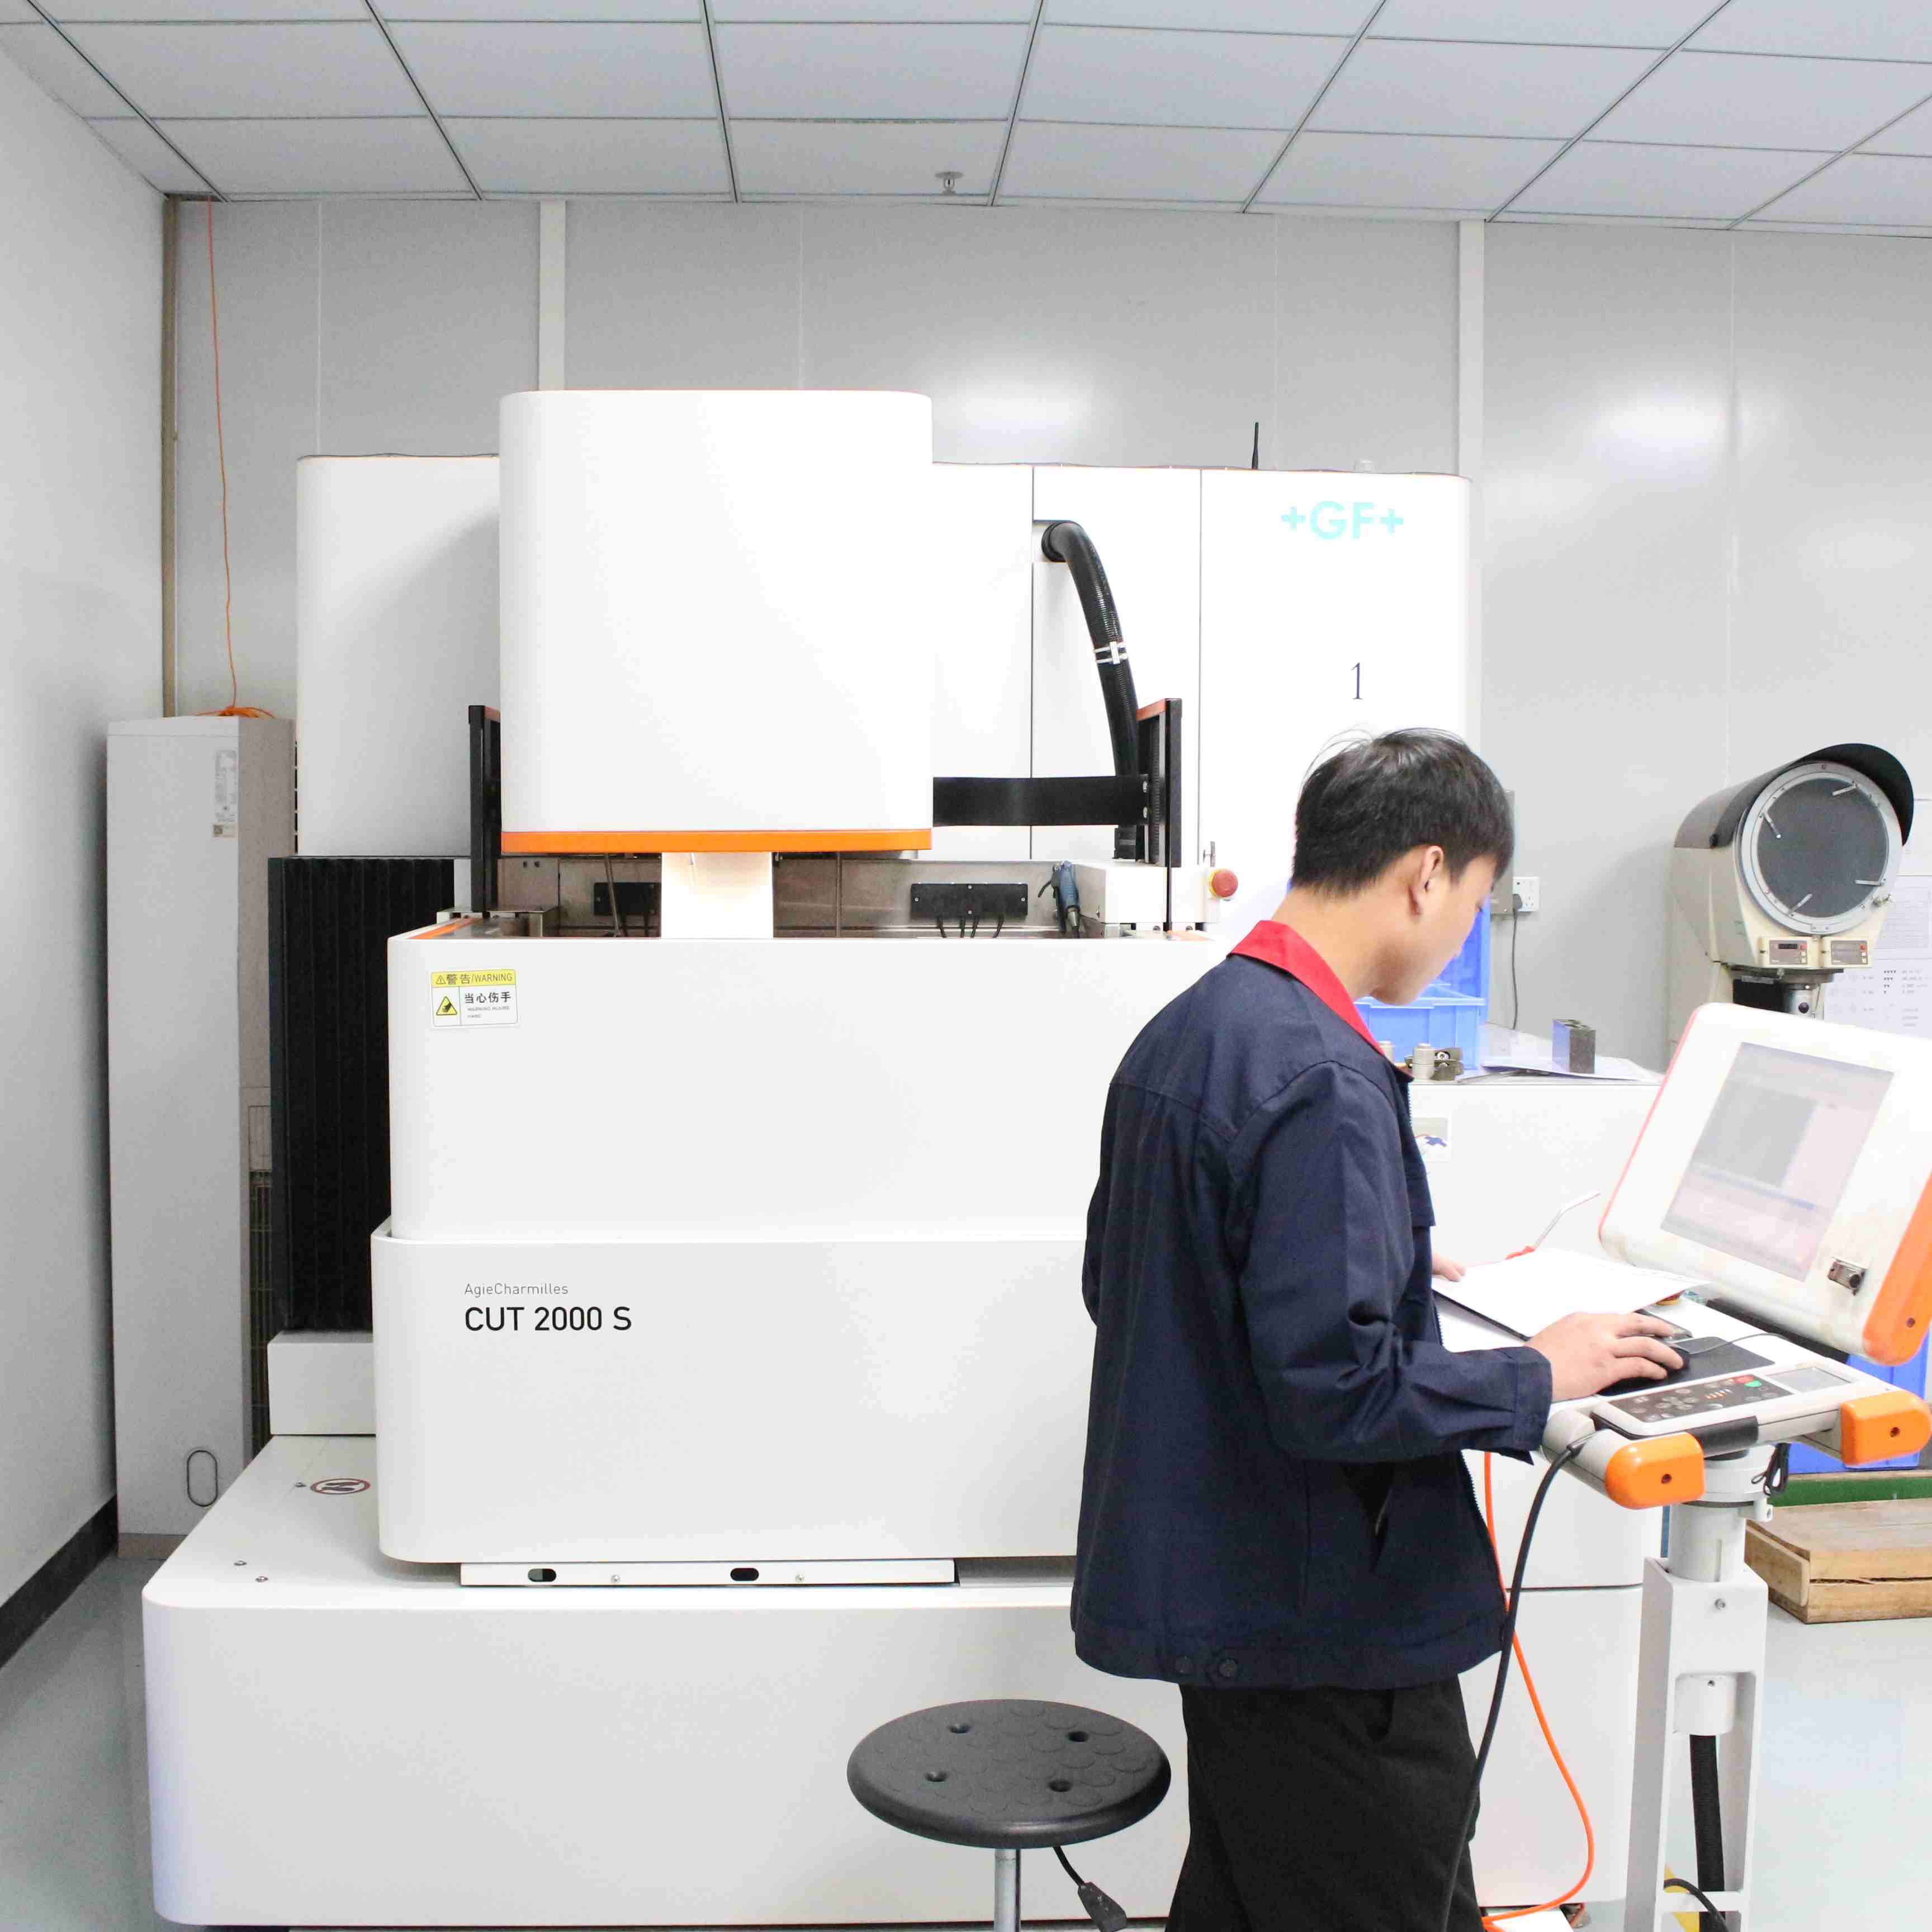
    Enthüllung, wie AgieCharmilles- und Waida-Anlagen im Millionenbereich die Probleme lösen ±0,002 mm Präzisionsherausforderung für Stanzen und Einsätze In Dongguan produzieren Fabriken Stanzwerkzeugkomponenten Und Stanzbearbeitung Sie sind überall zu finden. Bei der Lieferantensuche stehen viele Einkaufsleiter vor demselben Dilemma: Kleine Fabriken bieten zwar oft sehr niedrige Preise an, doch die fertigen Teile weisen häufig ungenaue Toleranzen auf. Nach der Montage kann die Form klemmen oder ungleichmäßiges Spiel aufweisen, was letztendlich zu einer Verkürzung der Form führt.’s Lebensdauer. Warum kann dieselbe Zeichnung in verschiedenen Fabriken zu so unterschiedlichen Ergebnissen hinsichtlich Präzision und Werkzeugstandzeit führen? Heute werden wir nicht in vagen Formulierungen sprechen. Stattdessen möchten wir Ihnen Folgendes zeigen: “Schwerlastausrüstung” in unserer Werkstatt—Was genau diese millionenschweren Importmaschinen für Ihre Teile leisten können.  Drahterodieren ist nicht nur “Schneiden— Es ist Präzisionsarbeit. Viele Menschen denken Drahterodieren ist nur für “Eine Form ausschneiden.” Bei hochwertigen Stanzanwendungen bestimmt das Drahterodieren jedoch die Konturgenauigkeit und Oberflächenqualität. Schläge. In Dongguan verwenden viele kleine Betriebe noch immer Drahterodiermaschinen mittlerer Geschwindigkeit oder Einsteigermodelle. Die Oberflächengüte ist mangelhaft, die Drahtspuren sind deutlich sichtbar, und es ist ein hoher Aufwand an manueller Nachbearbeitung erforderlich, was leicht zu Verformungen führen kann.Unsere Werkstatt ist mit mehreren hochmodernen Drahterodiermaschinen der Schweizer Firma GF AgieCharmilles ausgestattet, darunter die CUT 2000S, CUT 200Bp und 240SLp, sowie mit japanischen Maschinen der Marken Seibu M50 und Sodick AQ-400Ls. Nehmen wir den CUT 2000S als Beispiel: sein automatisches Drahteinfädelsystem und Intelligente Entladestromversorgungen verbessern nicht nur die Bearbeitungseffizienz um mehr als 30 %, sondern liefern auch eine spiegelglatte Oberflächenqualität. PräzisionssicherungUnser Drahterodierverfahren ermöglicht eine stabile Bearbeitungsgenauigkeit von ±0,002 mm. Das bedeutet, dass für Ihre Zeichnungen mit engen Toleranzen wie z. B. ±0,003 mm oder ±0,005 mm, wir können sie nicht nur herstellen, sondern auch in großen Mengen mit hoher Konsistenz produzieren, ohne wiederholte Nachbearbeitung oder Justierung.  Mikrometergenaue Endkorrektur — Optisches Profilschleifen Ist das Drahterodieren das Ende des Verfahrens? Für wirklich präzise Stanzteile, noch nicht. Wir haben zwei japanische Waida PGX-2500SP CNC-optische Lichtmaschinen vorgestellt. Profilschleifen Maschinen sowie 14 Präzisions-Flachschleifmaschinen. Waida’s Position in optisches Schleifen Sie bedarf keiner Vorstellung und ihre Schleifgenauigkeit kann 0,001 mm erreichen. Wann Schläge Bei Mikroverformungen nach der Wärmebehandlung oder wenn eine extrem scharfe Schneide erforderlich ist, ermöglicht die PGX-2500SP ultrapräzisen Materialabtrag unter optischer Echtzeit-Projektionsüberwachung. Dies schließt eine technische Lücke, die kleinere Betriebe ohne hochwertige Schleifanlagen bisher nicht schließen konnten.—ausschließlich auf erfahrene Arbeitskräfte setzen'manuelles Gefühl”—einfach nicht zu überwinden.  Vollständige interne Prozesskontrolle — Keine Outsourcing-Verzögerungen mehr Zusätzlich zu den oben genannten Premium-Geräten verfügen wir auch über Mitsubishi EA8A EDM-Maschinen, WM831 Rundschleifmaschinen, SC-305 spitzenlose Schleifmaschinen sowie Toyo SMAP Poliermaschinen und Multi LAP Läppmaschinen. Was bedeutet das? Das bedeutet, dass vom Drahtschneiden über EDM und Innen-/Außenschleifen bis hin zum Endschliff alles abgedeckt wird. Durch das Polieren haben wir die vollständige Kontrolle über den internen Prozess erreicht. In Dongguan müssen viele kleine Fabriken bei komplexen Aufträgen mehrere Arbeitsschritte an verschiedene Partnerwerkstätten auslagern. Sobald ein Problem mit den Abmessungen auftritt, wird die Verantwortung hin und her geschoben.Bei uns wird der gesamte Prozess intern kontrolliert, sodass Verantwortung und Qualität klar und nachvollziehbar sind. Schlussworte Die Investition von Millionen in Ausrüstung ist nicht zur Schau gestellt. Sie dient dazu, uns Zeichnungen mit extrem engen Toleranzen oder schwer zerspanbaren Werkstoffen zu präsentieren, und wir können mit Zuversicht sagen: “Diese Präzision können wir stabil erreichen.” Wenn Ihre Form eine kurze Lebensdauer, instabile Passungen oder wiederholte Nachjustierungen beim Testen erfordert, senden Sie uns gerne Ihre Zeichnungen. Wir konkurrieren nicht über den niedrigsten Preis.—Wir konkurrieren darum, wer Ihre Formen länger haltbar machen und eine stabilere Leistung erbringen kann. 
  • Warum die „Profilabweichung beim Drahterodieren ±0,002 mm“ eine Herausforderung für die Systemtechnik darstellt – und nicht nur eine Maschinenspezifikation.
    Warum die „Profilabweichung beim Drahterodieren ±0,002 mm“ eine Herausforderung für die Systemtechnik darstellt – und nicht nur eine Maschinenspezifikation. Sep 04, 2026
    Metabeschreibung: Eine Profilabweichung von ±0,002 mm auf einem Drahterodieren Die Zeichnung sieht zwar aus wie eine einzelne Zahl, erfordert aber tatsächlich fünf genau aufeinander abgestimmte Verbindungen: Draht, Strom, Wasser, Leitungsweg und Umgebung. Hier erfahren Sie, warum diese Spezifikation in Wirklichkeit ein Problem der Systemtechnik darstellt und worauf Sie bei der Erstellung achten sollten. Präzisionsdraht-Erodieren Partner. Auf jeder Präzisionsform oder Stanzwerkzeug Auf Zeichnungen findet man oft eine Notiz wie diese:„Maximal zulässige Profilabweichung: ±0,002 mm.“Für jemanden, der mit Drahterodieren nicht vertraut ist, mag diese Linie wie eine weitere Toleranz aussehen. Aber für einen erfahrenen Anwender… langsames Drahterodieren (WEDMFür den Bediener sind diese zwei Mikrometer ein Weckruf. Sie bedeuten, dass von der Maschinenauswahl und den elektrischen Parametern über den Drahtzustand, die Wasserqualität und den Schnittweg bis hin zur Werkstatttemperatur jedes Glied in der Kette diese zwei Mikrometer berücksichtigen muss. Wenn auch nur eine dieser Verbindungen falsch ist, wird das Teil die Prüfung nicht bestehen.Dieser Artikel erläutert, warum ±0,002 mm grundsätzlich eine Herausforderung für die Systemtechnik darstellt – und was ein B2B-Käufer von einem seriösen Partner für Präzisions-EDM erwarten sollte. Was ±0,002 mm tatsächlich bedeutetUm diese Zahl in Relation zu setzen:l 2 Mikrometer = 0,002 mml Ein menschliches Haar hat einen Durchmesser von etwa 70 Mikrometern.l Das bedeutet, die zulässige Abweichung beträgt weniger als 1/35 der Dicke eines Haares.Keine einzelne Komponente einer Drahterodiermaschine kann allein ein 2-Mikrometer-Profil realisieren. Dieser Wert wird nur erreicht, wenn Draht, elektrische Energie, dielektrisches Wasser, Werkzeugweg und Umgebungsbedingungen optimal aufeinander abgestimmt sind. Das ist die Essenz der Systementwicklung: ein Endergebnis, das sich aus dem Ganzen ergibt, nicht aus der Summe seiner Teile.Die 5 kritischen Glieder in einem Präzisions-Drahterodierprozess 1. Auswahl und Spannungsregelung des ElektrodendrahtsDas „Schneidwerkzeug“ beim Drahterodieren ist kein massiver Schaftfräser, sondern ein Elektrodendraht aus Messing oder Molybdän mit einem Durchmesser von nur 0,10–0,30 mm. Dieser Draht weist bereits eine eigene Durchmessertoleranz auf.Warum das wichtig ist:l Wenn ein Messingdraht mit einem Durchmesser von 0,25 mm tatsächlich 0,002 mm zu groß ist, vergrößert sich der Entladungsspalt und das fertige Profil verschiebt sich nach außen.l Wenn die Drahtspannung schwankt, vibriert der Draht während des Schneidens, und diese Vibration überträgt sich direkt auf die Werkstückoberfläche als Wellen oder Maßstreuung.So sieht Qualität aus:l Präzisionselektrodendraht mit genau kontrolliertem Durchmesserl Kontinuierliche Verschleißüberwachung mit prozessintegrierter Kompensationl Ein automatisches Spannungsregelungssystem, das Spannungsschwankungen auch bei hohen Drahtgeschwindigkeiten in einem engen Bereich hält.Hier unterscheiden sich Einsteiger- und High-End-Maschinen deutlich. Eine geschlossene Spannungsregelung ist für Arbeiten mit einer Genauigkeit von ±0,002 mm unerlässlich. 2. Präzise Abstimmung der EntladungsparameterBeim Drahterodieren wird Material durch gepulste elektrische Entladung abgetragen. Jeder Impuls erzeugt einen winzigen Krater, dessen Tiefe durch die Energie des Impulses bestimmt wird.Der zentrale Kompromiss:Höhere EntladungsenergieGeringere EntladungsenergieSchnelleres SchneidenLangsameres SchneidenRauhere OberflächeGlattere OberflächeGrößere ProfilabweichungEngere Profilabweichung Für eine Profilgenauigkeit von ±0,002 mm muss der Schlichtgang mit sehr geringer Energie durchgeführt werden:l Schmalere Impulsbreitel Niedrigerer Spitzenstroml Oftmals wird für den letzten Feinschliff ein separates „nicht-elektrolytisches Netzteil“ oder ein „Feinschliff-Schaltkreis“ verwendet.Der Nachteil ist bekannt: Zeitverkürzung kann 3–4x im Vergleich zu einem Schruppschnitt. Das ist ein Grund dafür, dass Mikro-Präzisions-EDM Arbeit wird nie billig angeboten – die Maschinenzeit ist real. 3. Die verborgenen Auswirkungen von Wasserqualität und FiltrationDies ist das am häufigsten übersehene Glied in der Kette und eines der folgenschwersten, wenn es ignoriert wird.Drahterodieren deionisiertes Wasser als Dielektrikum. spezifischer Widerstand Dieses Wasser beeinflusst direkt die Stabilität des Entladungsspalts:l Widerstand zu niedrig → Entladungsenergie zerstreut sich → Spalt vergrößert sich → Profil verläuft überdimensioniertl Widerstand zu hoch → Entladung wird instabil → Drahtbruch und anormale FunkenbildungFür ±0,002 mm beträgt das typische Kontrollband:l Der spezifische Widerstand blieb stabil über 1 × 10⁵ Ω·cml Austausch des Harztanks nach festem Zeitplanl Hocheffiziente Filtration hält die Bearbeitungszone sauberDer Zustand des Harztanks und die Filterfeinheit der Filterelemente wirken sich Zeile für Zeile auf die Genauigkeit des endgültigen Filterprofils aus. Ein Betrieb, der sein Wassersystem vernachlässigt, kann keine 2 Mikron Filterfeinheiten halten. 4. Prozessintelligenz bei der Zuschnittplanung und MaterialverteilungZwei erfahrene Verfahrenstechniker können dieselbe Zeichnung erhalten, zwei unterschiedliche Wege programmieren und zwei völlig unterschiedliche Ergebnisse erzielen. Bei der Wegplanung zeigt sich die Erfahrung im Bauteil.Die Standard-Mehrfachpassstrategie für ±0,002 mm:1. Grober Schnitt — den Großteil des Materials entfernen und innere Spannungen abbauen2. Halbfertigschnitt — jegliche durch Spannungsentlastung verursachte Verformung korrigieren3. Feinschnitt (Schlichtschnitt) — die endgültige Größe und Oberflächenqualität erreichenJeder Durchgang hat einen präzise berechneten Versatz, der sich aus Folgendem ableitet:l Materialstärkel Geometrische Komplexitätl Das Verhalten der jeweiligen MaschineIst der Versatz zu groß, kann der letzte Durchgang die Spuren des vorherigen Durchgangs nicht beseitigen. Ist er zu klein, erreicht der letzte Durchgang die Referenzfläche möglicherweise gar nicht. Das Gespür für diese Werte beruht auf jahrelanger Erfahrung mit Probeschnitten und gesammelten Daten – nicht auf einem Datenblatt. 5. Der Einfluss von Temperatur und UmweltDie letzte und am meisten unterschätzte Variable ist die Umgebung.l In einer Werkstatt mit konstanter Temperatur von 20 °C ± 0,5 °C ist ein Fehler von 2 Mikrometern völlig akzeptabel.l In einer unkontrollierten Umgebung können bereits Schwankungen von ±2 °C durch die thermische Ausdehnung und Kontraktion des Werkstücks einen Großteil der Toleranz aufzehren.Deshalb investieren Präzisionsdrahterodierwerkstätten in:l Klimaanlage mit konstanter Temperaturl Lange Ausgleichszeiten vor der Bearbeitungl Kühlmittel- und Luftstrommanagement im ArbeitsbereichEin Zulieferer, der Präzisionsteile in einer normalen Fabrikhalle fertigt, wird – selbst mit einer hervorragenden Maschine – Schwierigkeiten haben, eine Genauigkeit von 2 Mikrometern konstant einzuhalten. Warum dies für Ihr Projekt wichtig istWenn Ihre Zeichnung eine Profilabweichung von ±0,002 mm vorsieht, erwerben Sie keine Bearbeitungsdienstleistung. Sie erwerben den Zugang zu einem kontrollierten System:l Eine Maschine mit geschlossener Drahtspannungsregelungl Ein Generator mit mikrofeinen Schaltkreisenl Ein Wassersystem mit stabilem Widerstandl Ein Verfahrenstechniker, der weiß, wie man den Weg plantl Eine Werkstatt, die die Temperatur das ganze Jahr über konstant hältJede Schwachstelle führt zum Zusammenbruch der Kette. Deshalb sind manche Jobs einfach nicht für jede Fabrik geeignet, egal was deren Marketingversprechen beinhalten.Suchen Sie einen Partner für Präzisionsdrahterodieren?Bei Dongguan HongYu Mould Co., Ltd.Eine Profilabweichung von ±0,002 mm ist ein tägliches Produktionsziel – keine Sonderanforderung. Unsere Kapazität basiert auf Folgendem:l AgieCharmilles, Sodick und Waida High-End-Slow-Wire-EDM-Plattformenl A Werkstatt für konstante Temperatur mit kontrollierter Luftfeuchtigkeitl Intern deionisierte Wassersysteme mit kontinuierlicher Widerstandsmessungl A Datenbank für Mehrfachschnitt verfeinert durch über 19 Jahre Exportarbeitl 19+ jahrelange engagierte Erfahrung im Service Europäische und japanische B2B-Kunden in der Automobilindustrie, der Elektronikindustrie, der IC-Gehäuseindustrie und im Maschinenbau. Wir arbeiten direkt mit Formenbauern, Stanzwerkzeugherstellern und Herstellern von Präzisionsteilen zusammen, die Toleranzen benötigen, auf die sie sich tatsächlich verlassen können – und die einen Partner brauchen, der ihnen in einfacher Sprache erklären kann, wo jedes einzelne Mikron ihrer Toleranz verbraucht wird. Schicken Sie uns Ihre Zeichnung, und wir sagen Ihnen ehrlich, ob und wie sie realisierbar ist.👉 sales01@dghongyumold.com für eine Machbarkeitsprüfung innerhalb eines Werktages. 
  • Warum eine Präzision von ±0,005 mm im Jahr 2026 der neue Standard für Stanzformteile ist
    Warum eine Präzision von ±0,005 mm im Jahr 2026 der neue Standard für Stanzformteile ist Aug 27, 2026
    Was hat sich geändert?Drei Kräfte wirkten zusammen und drückten den Präzisionsboden nach unten:· Miniaturisierung von EV-Komponenten — Batteriegehäuse, Stromschienenverbinder und Sensorgehäuse erfordern absolute Maßstabilität bei hohen Stückzahlen. Eine Abweichung von 5 Mikrometern über eine progressiven Tod mit 12 Stationen, die zu Montagefehlern im weiteren Verlauf führen. · Mikrosteckverbinder und Halbleitergehäuse — IC-Leadframe-Formen und Werkzeuge für Steckverbinder mit 0,4 mm Rastermaß erfordern Strukturen im Bereich von 10–20 Mikrometern. Schlagen und sterben Sie selbst müssen mindestens die Hälfte dieser Toleranzgrenze einhalten. · Montageautomatisierung — Europäische und japanische Abnehmer schaffen manuelle Prüfstationen ab. Die Teile müssen so maßgenau sein, dass sie ohne Sortierung direkt in automatisierte Montagelinien eingespeist werden können. Was es braucht, um eine Toleranz von ±0,005 mm zu gewährleistenErreichen einer Fünf-Mikron-Toleranz bei Stanzformkomponenten Es geht nicht um eine einzelne Maschine – es geht um ein System. Die Kette reißt am schwächsten Glied. · Material — Wolframcarbid für verschleißkritische Stempel und Matrizen (HRC 85–90). Pulvermetallurgische Stähle für hochfeste Anwendungen. Materialhomogenität und -reinheit sind unerlässlich; interne Einschlüsse im Mikrometerbereich führen zu Präzisionsabweichungen im Produktionsprozess. · Bearbeitung — Hochpräzise Flächenschleifmaschinen mit einer Positioniergenauigkeit von ±0,001 mm. Drahterodieren für komplexe Geometrien mit einer Oberflächenrauheit von Ra ≤ 0,2 μm. Jeder Bearbeitungsschritt wird durch In-Prozess-Messungen überwacht. · Wärmebehandlung — Vakuumabschreckung mit Tieftemperaturbehandlung (-196 °C) zur Beseitigung von Restaustenit und Reduzierung der Nachbearbeitungsverformung um bis zu 80 %. Ohne diese Maßnahme kann sich die Dicke eines Bauteils von heute 0,005 mm nach einem Monat auf 0,012 mm erhöhen. · Inspektion — Überprüfung aller kritischen Abmessungen mittels Koordinatenmessmaschine (KMM). Optische Profilierung von Mikrostrukturen. Vollständiger Maßbericht wird standardmäßig mit jeder Charge mitgeliefert – nicht auf Anfrage.Was das für Käufer bedeutetWenn Sie im Jahr 2026 Stanzformkomponenten beschaffen, lautet die richtige Frage nicht mehr: „Können Sie ±0,01 mm einhalten?“ – das kann jeder kompetente Betrieb. Die Frage lautet vielmehr: „Können Sie eine Toleranz von ±0,005 mm über eine Charge von 10.000 Stück hinweg konstant halten, mit dokumentierten CMM-Daten, und dies beim nächsten Auftrag wiederholen?“ Diese Beständigkeit ist es, die ein Unternehmen auszeichnet Präzisionshersteller aus einer Maschinenwerkstatt. Es erfordert Investitionen in Ausrüstung, geschulte Bediener, disziplinierte Prozesskontrolle und ein Qualitätssystem, das jeden Mikrometer als vertragliche Verpflichtung behandelt.Unser AnsatzBei HongYu Mould halten wir Toleranzen von ±0,005 mm ein. Stanzformenstempel, Matrizen und Einsätze Seit Jahren beliefern wir Kunden aus der Automobil-, Elektronik- und IC-Gehäuseindustrie in ganz Europa und Japan. Unser Werk in Dongguan ist mit Drahterodiermaschinen von AgieCharmilles, Schleifmaschinen von Waida und Anlagen von Sodick ausgestattet. Jede Lieferung wird einer umfassenden Koordinatenmessmaschine (KMG) unterzogen. Dank unserer 19-jährigen Exporterfahrung wissen wir, dass Präzision mehr ist als nur eine Spezifikation in einer Zeichnung – sie ist ein Versprechen.
  • Toleranzkontrolle für Stanzwerkzeugteile: 5 wichtige Punkte
    Toleranzkontrolle für Stanzwerkzeugteile: 5 wichtige Punkte Aug 21, 2026
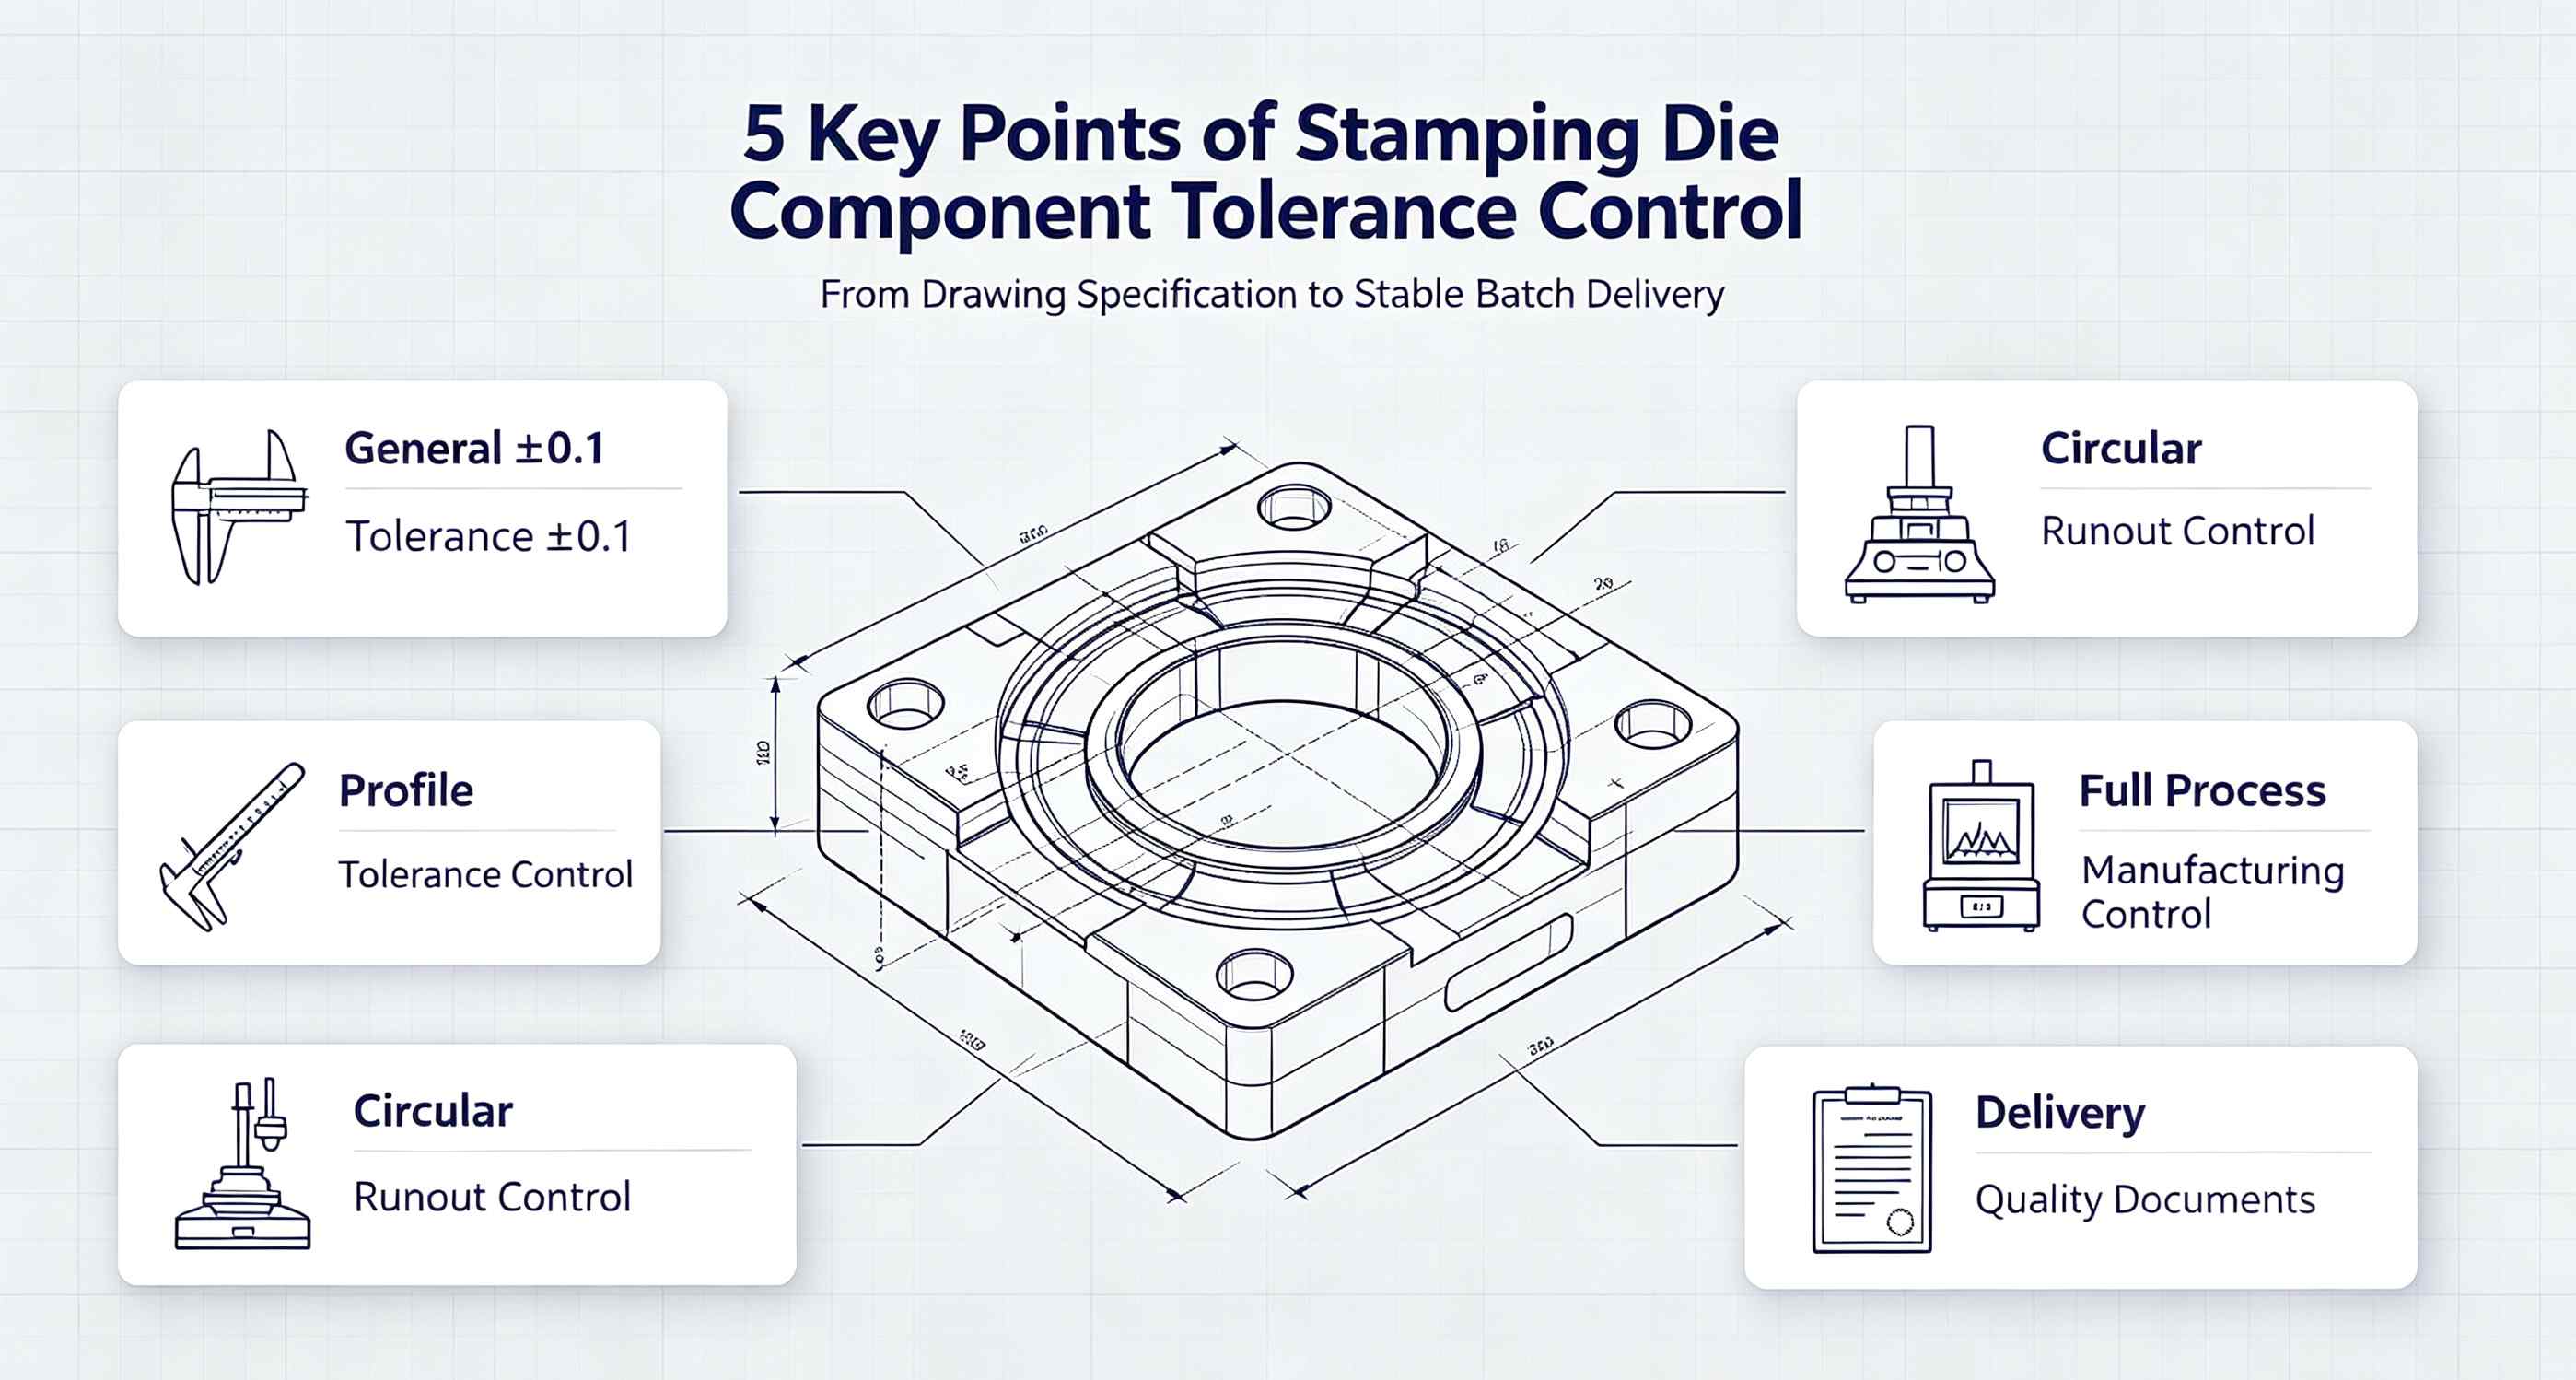
    Im StanzwerkzeugindustrieDie Einhaltung der Toleranzen ist der entscheidende Faktor für die Werkzeugstandzeit und die Produktqualität. Bei der Beschaffung ChipkomponentenEinkäufer aus der Automobil- und Haushaltsgerätebranche in Europa und Nordamerika beurteilen zunächst das Toleranzverständnis und die Toleranzeinhaltung eines Lieferanten. Dieser Artikel erläutert fünf Schlüsselaspekte, die Ihnen helfen, die Toleranzkontrolle zu optimieren. Stanzwerkzeugteile.1. Verständnis der „Allgemeinen Toleranz ±0,1“  Viele Zeichnungen geben im Schriftfeld oder in den allgemeinen Anmerkungen eine „Allgemeine Toleranz ±0,1“ an. Dies bedeutet jedoch nicht, dass alle Maße mit einer Toleranz von ±0,1 bearbeitet werden können.Anwendungsbereich: Gilt nur für lineare und Winkelmaße ohne individuelle Toleranzangaben.Ausnahmen: Passflächen, Funktionsflächen und Positionierungsmaße weisen typischerweise engere Toleranzen auf (z. B. ±0,01 oder +0,005).Industriestandards: ISO 2768-m (mittlere Klasse) entspricht ±0,1; ISO 2768-f (feine Klasse) entspricht ±0,05.Tipp für Käufer: Prüfen Sie immer zuerst die allgemeine Toleranzangabe im Titelblock und achten Sie dann auf eventuelle spezielle Toleranzangaben. Die Kombination beider Angaben ergibt die tatsächliche Präzisionsanforderung des Bauteils. 2. Geometrische Toleranz: Profil einer Oberfläche  Das Oberflächenprofil (Symbol ⌒) ist eine der häufigsten geometrischen Toleranzen in StanzwerkzeugeEs steuert die Formgenauigkeit von gekrümmten Oberflächen oder komplexen Konturen.Typische Beschriftung: ⌒ 0,01 A (Profil 0,01 mm relativ zu Bezugspunkt A)Herausforderung bei der Bearbeitung: Hohe Anforderungen erfordern oft CNC-Schleifen oder EDM (elektrische Entladungsbearbeitung) anstelle von einfachem Fräsen.Prüfverfahren: Koordinatenmessgerät (KMG) oder Profilometer.Wichtigster Punkt: Je geringer die Profiltoleranz, desto besser die Austauschbarkeit von Stanzteile und je einheitlicher die Stanzteile sein werden.3. Geometrische Toleranz: Rundlauf  Rundlaufgenauigkeit (Symbol ↙) steuert in erster Linie die Konzentrizität rotierender Teile wie z. B. Schläge, Führungsstifteund Walzen.Typische Beschriftung: ↙ 0,01 A (Kreisrundlauf 0,01 mm relativ zu Bezugspunkt A)Wichtigste Einflussfaktoren:KlemmexzentrizitätThermische Verformung beim SchleifenQualität der MittellöcherProzesssicherung: Durch die Verwendung einer Zwei-Zentren-Einspannung + mehrerer Feinschleifgänge lässt sich der Rundlauf zuverlässig auf unter 0,01 mm begrenzen.Häufiger Irrtum: Rundlaufabweichung ist nicht dasselbe wie Koaxialität. Rundlaufabweichung ist ein zusammengesetzter Fehler (einschließlich Rundheit, Koaxialität und Achsengeradheit), wodurch strengere Anforderungen gestellt werden. 4. Wie man durch Prozesssteuerung Konsistenz sicherstellt Die Toleranzkontrolle geht über Zeichnungsbeschriftungen hinaus – sie muss während des gesamten Fertigungsprozesses strikt eingehalten werden.① Materialvorbehandlung Stahl sollte vor der Grobbearbeitung einer Spannungsarmglühung unterzogen werden, um innere Spannungen abzubauen und die nachfolgende Verformung zu reduzieren.Für hochpräzise Teile (Schläge, Einsetzen von HohlräumenZur Kontrolle von Verformungen innerhalb von 0,02 mm wird eine Vakuumwärmebehandlung empfohlen.② Prozessbegleitende Inspektion Führen Sie nach jedem Bearbeitungsschritt eine Erstmusterprüfung der kritischen Maße durch. Korrigieren Sie die Parameter umgehend, falls Abweichungen festgestellt werden.Bei der Serienfertigung sollte SPC (Statistical Process Control) eingesetzt werden, um Dimensionsabweichungen zu überwachen und Drift frühzeitig zu erkennen.③ Umweltkontrolle Präzisionsschleifen Um Fehler durch Wärmeausdehnung zu vermeiden, sollte in den Werkstätten eine konstante Temperatur von 20±2°C eingehalten werden.Vor der Messung sollten die Teile mindestens 2 Stunden im temperierten Raum stabilisiert werden.5. Qualitativ hochwertige Lieferdokumentation  Europäische und amerikanische Kunden benötigen in der Regel bei Lieferung folgende Dokumente:Prüfzertifikat: Listet die tatsächlich gemessenen Werte aller kritischen Abmessungen im Vergleich zu den Zeichnungstoleranzen auf.Geometrischer Toleranzbericht: Tatsächliche Daten für Profil, Rundlauf und andere GD&T-Anforderungen.Materialzertifikat: Chemische Zusammensetzung und Wärmebehandlungsnachweise für den verwendeten Stahl.Zusammenfassung in einem Satz: Bei der Toleranzkontrolle geht es nicht darum, „ob man es einmal schafft“, sondern darum, „ob man es konsistent reproduzieren kann“. Lieferanten mit robusten Prozesskontroll- und Inspektionssystemen sind die richtigen Partner für langfristige Kooperationen.Zusammenfassungstabelle KernaussageKerninhalteKäuferprioritätAllgemeine Toleranz ±0,1Geltungsbereich verstehen; von Sondertoleranzen unterscheiden⭐⭐⭐ProfilsteuerungOberflächengenauigkeit; beeinflusst die Konsistenz der Stanzteile⭐⭐⭐⭐AuslaufkontrolleKonzentrizität rotierender Teile; beeinflusst die Werkzeuglebensdauer⭐⭐⭐⭐ProzesskonsistenzVollständige Zykluskontrolle: Material, Prüfung, Umwelt⭐⭐⭐⭐⭐LieferdokumentePrüfberichte, Materialzertifikate⭐⭐⭐ Auf der Suche nach einem zuverlässigen Lieferant von StanzwerkzeugteilenKontaktieren Sie uns noch heute. Wir bieten Ihnen einen Komplettservice von der Zeichnungsinterpretation und Prozessgestaltung bis zur Endkontrolle – damit jedes Teil Ihre Toleranzanforderungen erfüllt.
  • Die verborgene Wissenskrise in der Präzisionsformenfertigung
    Die verborgene Wissenskrise in der Präzisionsformenfertigung Aug 07, 2026
    Eine echte technische Lücke auf der ProduktionsseiteEine japanisch investierte Formenfabrik in Dongguan beschäftigte Herrn Tanaka, einen erfahrenen japanischen Techniker mit 22 Jahren Berufserfahrung. Seine Kernkompetenz lag in der Präzisionsstanze Innenloch EDM-Bearbeitung, was eine extrem strenge Konizitätstoleranz von innerhalb von 0,005 mm erforderte. Nachdem Herr Tanaka in den Ruhestand getreten und nach Japan zurückgekehrt war, übernahmen nacheinander drei Techniker seinen Arbeitsplatz, doch keiner von ihnen konnte qualitativ hochwertige Produkte liefern: l Der erste Bediener: Die Konizität erreichte 0,012 mm, alle Werkstücke wurden verschrottet;l Der zweite Betreiber: Kohlenstoffrückstände bedeckten die Lochwand, von den Kunden abgelehnt;l Der dritte Bediener: Erreichte lediglich eine Konizität von 0,008 mm bei einer Lieferverzögerung von 3 Tagen.Dem Werk blieb keine andere Wahl, als die gesamte Charge an eine Präzisionsformenfabrik in Hongkong zum dreifachen ursprünglichen Preis auszulagern. Dieser Fall ist alles andere als ein Einzelfall. In den letzten fünf Jahren sahen sich nahezu alle japanisch finanzierten Formenbaubetriebe im Perlflussdelta und im Jangtse-Delta mit denselben Problemen konfrontiert. Sobald erfahrene japanische Fachkräfte das Land verlassen, sinken Ertrag und Effizienz der Betriebe drastisch, und die entstandene technische Lücke lässt sich nicht schnell schließen. Die einzigartigen, impliziten Fähigkeiten der FormenmeisterDie meisten Menschen definieren die Wettbewerbsfähigkeit der Meister lediglich als vage „Handwerkskunst“ oder „Intuition“. Am Beispiel der EDM-Bearbeitung lassen sich ihre exklusiven praktischen Fähigkeiten in drei klare Bereiche unterteilen: Prädiktive Kompensation für ElektrodenverschleißGewöhnliche Techniker folgen einem sich wiederholenden Arbeitsablauf: Probeschnitt → Messen → Parameter wiederholt anpassen. Erfahrene Meister wenden eine zukunftsorientierte Methode an:l EZeichnungen, Werkstückmaterial, Tiefen-Durchmesser-Verhältnis und Toleranzanforderungen auf den ersten Blick beurteilen;l Elektrodenverschleißrate im Voraus berechnen;l Voreingestellte, sich verjüngende Kompensationsstruktur (dickerer oberer Teil, dünnerer unterer Teil) während der Programmierung.Andere benötigen drei Schneiddurchgänge, um die Standards zu erreichen, während Meister die Bearbeitung in einem Durchgang mit stabilerer Kegelgenauigkeit abschließen. Auditive Beurteilung der Chip-EvakuierungDiese Fähigkeit beruht auf langjähriger praktischer Erfahrung vor Ort und nicht auf bloßem Raten. Erfahrene EDM-Techniker beurteilen den internen Bearbeitungsstatus allein anhand des Entladungsgeräuschs der Geräte:l Knuspriges Knistern: Gleichmäßiger Abtransport der Späne;l Dumpfes Pustgeräusch: Späne häufen sich, Elektrode muss angehoben werden;l Plötzliche Stille: Kurzschluss tritt auf, Servogeschwindigkeit sofort reduzieren.Diese Wahrnehmungserfahrung lässt sich nicht in formale Standardarbeitsanweisungen (SOPs) fassen und kann nur durch jahrelange Erfahrung im Umgang mit Maschinen erworben werden. Materialgedächtnis für WolframkarbidbearbeitungUnterschiedliche Wolframcarbid-Marken, Kobaltgehalte und Sinterverfahren führen zu völlig unterschiedlichen Ergebnissen beim EDM-Verfahren. Erfahrene Techniker, die über ein Jahrzehnt in einem Werk arbeiten, entwickeln ein einzigartiges Materialverständnis. Bei neuen Wolframcarbid-Sorten passen sie die Stromparameter sofort an, indem sie Funkenfarbe und Entladungsgeräusch unterscheiden. Im Gegensatz dazu wechseln junge Techniker häufig zwischen SKD11, Wolframkarbid und pulverförmigem Schnellarbeitsstahl. Sie haben nie genügend Zeit, die Verarbeitungseigenschaften eines einzelnen Materials gründlich zu beherrschen.Drei Hauptursachen für fehlgeschlagene KompetenzvererbungDie jungen Generationen sind nicht unwillig, hart zu arbeiten; die Kernprobleme liegen im fehlerhaften industriellen Betriebssystem. Zusammengebrochener systematischer AusbildungsmechanismusDer übliche Ausbildungsweg japanischer Formenbauer ist lang und umfassend: 3 Jahre Lehrling → 5 Jahre Assistent → 10 Jahre selbstständiger Maschinenführer → Facharbeiter. Das System beinhaltet eine standardisierte Ausbildung, regelmäßige Kompetenzbeurteilungen und Rotationspraktika. Die heimischen Formenbaubetriebe stehen jedoch unter Zeitdruck. Neue Auszubildende müssen bereits nach drei Monaten Einarbeitungszeit Maschinen selbstständig bedienen können, ohne Zeit für eine langsame, systematische Schulung. Implizite Erfahrung lässt sich nicht digitalisierenDer Großteil der Kernkompetenzen von Masterstudenten besteht aus nicht quantifizierbarem, implizitem Wissen:l Die Servogeschwindigkeit bei bestimmten Bohrungen um 15 % reduzieren;l Für bestimmte Materialien den Spüldruck um 0,2 MPa erhöhen;l Bei speziellen Elektrodenformen tritt starker Elektrodenverschleiß im dritten Bogenabschnitt auf.Diese Echtzeit-Anpassungsregeln lassen sich nicht in CNC-Codes oder Schulungsvideos einprogrammieren. Sobald der erfahrene Techniker das Unternehmen verlässt, geht diese wertvolle Erfahrung vollständig verloren. Sinkende Attraktivität der Branche für junge MenschenJunge Arbeitssuchende haben heutzutage mehr Karrieremöglichkeiten. Lieferdienste, Live-Streaming und E-Commerce bieten sauberere Arbeitsumgebungen mit ähnlichen Einstiegsgehältern. Die meisten jungen Arbeitnehmer betrachten die Arbeit in einer Schimmelwerkstatt als vorübergehenden Job, und nur wenige planen, dort 20 Jahre zu verbringen. Präzisionsbearbeitung.Machbare Lösungen zur Bewältigung der FachkräftelückeEs gibt keine perfekte Patentlösung, doch drei praktische Ansätze können Fabriken dabei helfen, die Erfahrung ihrer Veteranen zu erhalten und weiterzugeben: Erstellen Sie eine vollständige Datenbank mit BearbeitungserfahrungenErfassen Sie für jede Formcharge alle Maßdaten, einschließlich der EDM-Parameter, der Materialchargen, des Elektrodenverschleißes und der Ergebnisse der abschließenden Konizitätsmessung. Erstellen Sie eine durchsuchbare Vergleichstabelle aus Material, Parametern und Bearbeitungsergebnissen, damit neue Bediener darauf zurückgreifen und unnötige Versuche vermeiden können. Standardisierte Bedienung mit anpassbarer Flexibilität kombinierenVermeiden Sie es, alle Bearbeitungsparameter starr festzulegen. Definieren Sie einheitliche Basisparameter mit klar einstellbaren Bereichen und kennzeichnen Sie die entsprechende Anpassungslogik für unterschiedliche Bearbeitungsbedingungen. Dies schafft ein Gleichgewicht zwischen Standardisierung und flexibler Beurteilung vor Ort. Ausbildung von vielseitig qualifizierten Facharbeitern für MischanlagenDurchbrechen Sie den starren Arbeitsmodus an einem Arbeitsplatz. Ermutigen Sie die EDM-Bediener zum Lernen. Drahtschneiden, Oberflächenschleifen und Formenbau. Mitarbeiter mit umfassenden prozessübergreifenden Kenntnissen können komplexe Bearbeitungsprobleme besser lösen und sind weniger ersetzbar. Die unersetzliche Kompetenz japanischer Formenbauer ist keine geheimnisvolle Superfähigkeit. Die eigentliche Krise besteht darin, dass jahrzehntelange Erfahrung nie dokumentiert, standardisiert oder systematisch weitergegeben wurde. Dieses Dilemma der technischen Nachfolge betrifft die gesamte Präzisionsfertigungsindustrie, nicht nur einzelne Betriebe. Wenn Unternehmen die Weitergabe von Erfahrungswerten jetzt vernachlässigen, werden wir vor derselben enormen Lücke stehen, wenn unsere erfahrenen Mitarbeiter in den Ruhestand gehen. Die Kernfrage aller Zeiten Formenhersteller Wir müssen die Frage beantworten: Wer wird unser angesammeltes handwerkliches Können in Zukunft übernehmen? 
  • Nachhaltigkeit in der Stanzwerkzeugproduktion: Weniger Ausschuss und längere Werkzeuglebensdauer
    Nachhaltigkeit in der Stanzwerkzeugproduktion: Weniger Ausschuss und längere Werkzeuglebensdauer Jul 30, 2026
    Herstellung von Metallstanzwerkzeugen Hat lange Zeit Geschwindigkeit und Präzision priorisiert. Heute ist Nachhaltigkeit zu einem entscheidenden Wettbewerbsfaktor für globale Werkzeuglieferanten geworden. Stanzwerkzeug In Fabriken ist nachhaltige Fertigung umweltfreundlich und kosteneffektiv, wobei der Fokus auf der Reduzierung von Produktionsausschuss, der Verringerung von Nacharbeiten und der Verlängerung der Werkzeuglebensdauer liegt. Hohe Ausschussquoten und kurze Werkzeugstandzeiten sind die Hauptursachen für Ressourcenverschwendung, hohe Betriebskosten und zusätzliche CO₂-Emissionen in der Stanzproduktion. Die Optimierung von Werkzeugdesign, Materialien und Prozessabläufen kann Herstellern helfen, eine abfallarme Produktion und langfristige Kosteneinsparungen zu erzielen.Warum die traditionelle Stanzwerkzeugproduktion nicht nachhaltig istDie traditionelle Stanzwerkzeugherstellung leidet unter starker Ressourcenverschwendung, die hauptsächlich durch veraltete Konstruktions- und Verarbeitungsmethoden verursacht wird: Hoher Ausschussanteil: Unangemessen WerkzeugspielMangelhafte Oberflächenbeschaffenheit und instabile Wärmebehandlung verursachen Grate, Verformungen und Maßfehler, was zu einer großen Anzahl fehlerhafter Produkte und Ausschuss führt. Vorzeitige Beschädigung der Werkzeuge: Minderwertige Materialien, unoptimierte Strukturen und mangelnde Wartung führen zu schnellem Verschleiß, Absplitterungen und Rissen. Stempel und Matrizeneinsätze. Häufiger Werkzeugwechsel: Die kurze Standzeit der Werkzeuge erfordert eine wiederholte Werkzeugproduktion, was zusätzlichen Stahl und Bearbeitungsenergie verbraucht und Industrieabfälle erzeugt. Geringe Energieeffizienz: Instabile Chip-Performance führt zu häufigen Produktionsausfällen und Debugging-Aufgaben, was den indirekten Energieverbrauch erhöht. Einfach ausgedrückt: Kurze Werkzeugstandzeiten und hohe Ausschussraten bedeuten hohe Kosten und hohe CO₂-Emissionen. Nachhaltig Werkzeugherstellung löst diese grundlegenden Probleme effizient. Geringere Ausschussquoten durch PräzisionswerkzeugoptimierungDer Großteil des Ausschusses beim Stanzen entsteht durch fehlerhafte Werkzeugkonstruktion und unpräzise Bearbeitung, weniger durch Probleme mit dem Rohmaterial. Die Optimierung der Werkzeugstruktur und der Bearbeitungsprozesse ist der effizienteste Weg, Ausschuss zu reduzieren. DFM-Optimierung für die StanzwerkzeugstrukturDie DFM-Optimierung in der Vorproduktion behebt potenzielle Strukturfehler. Durch die Optimierung des Stanzspiels, der Rückfederungskompensation und der Anordnung der Folgeverbundwerkzeuge werden Grate und Verformungen minimiert, die Produktausbeute stabilisiert und der Nachbearbeitungsausschuss deutlich reduziert. Ultrapräzisionsbearbeitung und OberflächenbehandlungPräzisions-Drahterodieren und CNC-Schleifen gewährleisten eine gleichbleibende Werkzeugtoleranz. Feinpolieren Eine Oberflächenrauheit (Ra) von bis zu ≤ 0,2 μm verhindert Metallanhaftungen und Oberflächenfehler. Die stabile Werkzeugpräzision eliminiert Ausschuss in der Massenproduktion von Stanzteilen. Modulares WerkzeugeinsatzdesignDas modulare Einsatzdesign ersetzt nur abgenutzte Teile. Stempel und Hohlräume anstelle des gesamten Werkzeugsatzes. Die Werkzeugbasen bleiben intakt, wodurch der Stahlverbrauch drastisch gesenkt und der Werkzeugabfall insgesamt reduziert wird.Verlängern Sie die Werkzeuglebensdauer durch wissenschaftliche Material- und ProzessoptimierungenDie Verlängerung der Werkzeugstandzeit reduziert häufigen Werkzeugwechsel und Bearbeitungsabfall und ist somit der Kern einer nachhaltigen Stanzproduktion. Wissenschaftliche Optimierungen können die Werkzeugstandzeit um 30 % bis 100 % steigern. Rationale Auswahl von HochleistungsmaterialienSzenariobasierte Materialauswahl verhindert vorzeitigen Werkzeugausfall. Wolframcarbid-Anzüge Hochvolumiges Präzisionsstanzen, während Hochleistungsstähle wie SKD11, M340 und ASP23 Pulverstahl eine ausgezeichnete Haltbarkeit für häufige Stanzvorgänge bieten. Professionelle Wärmebehandlung und OberflächenbeschichtungEine präzise Vakuumwärmebehandlung verbessert die Zähigkeit und Homogenität des Materials und beugt so Verformungen und Rissen vor. Professionelle Oberflächenbeschichtungen wie TiN, TiCN und DLC bilden einen Schutzfilm, der Reibung, Verschleiß und Oxidation reduziert. Diese Behandlungen verlängern die Lebensdauer der Werkzeuge, senken die langfristigen Produktionskosten und verringern den Ressourcenverbrauch. Nachhaltigkeit in der Stanzwerkzeugproduktion ist nicht nur ein Umwelt-Slogan, sondern eine praktische Lösung zur Kostensenkung und Effizienzsteigerung. Durch die Optimierung des Werkzeugdesigns, den Einsatz von Hochleistungsmaterialien und PräzisionsbearbeitungHersteller können die Ausschussquoten deutlich senken und die Werkzeugstandzeit verlängern. Ein ausgewogenes Verhältnis zwischen umweltfreundlicher Produktion und Produktzuverlässigkeit hilft dabei. Werkzeuglieferanten Sich im wettbewerbsintensiven globalen Markt abheben.
  • Erläuterung des Feinzuschlags beim Drahterodieren von Wolframkarbid
    Erläuterung des Feinzuschlags beim Drahterodieren von Wolframkarbid Jul 27, 2026
    Nachdem ich mit Wolframkarbidstempel Seit vielen Jahren wird mir immer wieder diese Frage gestellt: Wie groß sollte das optimale Aufmaß beim letzten Durchgang der Präzisionsbearbeitung durch langsames Drahtziehen sein? Ehrlich gesagt habe ich mich früher ausschließlich auf meine Intuition verlassen.—Man ging davon aus, dass jedes Werkzeug funktionieren würde. Das änderte sich, als mehrere Kunden von uneinheitlicher Haltbarkeit berichteten: Manche Klingen hielten bis zu 300.000 Anwendungen stand, andere brachen bereits nach 100.000. Bei genauerer Betrachtung stellte sich heraus, dass die Ursache im Spielraum lag, der bei der abschließenden Klingenreparatur gelassen worden war. Seitdem haben wir alle fünf Dickenstufen getestet.—0,01 mm, 0,015 mm, 0,02 mm, 0,025 mm und 0,03 mm—Und heute werden wir die Ergebnisse im Detail präsentieren. Warum ist das Restzugabemaß beim abschließenden Schärfen der Klinge so entscheidend?Langsames Drahtschneiden Die Bearbeitung von Wolframcarbid basiert auf dem Prinzip des schichtweisen Abtrags durch elektrische Entladung. Beim Schruppen wird zur schnellen Bearbeitung hohe Energie eingesetzt, wodurch jedoch eine „weiße Schicht“ auf der Oberfläche zurückbleibt.—Sie stellt die wiederverfestigte Mikrostruktur dar. Diese Schicht ist hart, aber spröde und weist Mikrorisse auf; wird sie nicht vollständig entfernt, kann sie als Ausgangspunkt für Risse während des Prozesses dienen. Stempeln. Der abschließende Schleifvorgang zielt darauf ab, diese weiße Schicht vollständig zu entfernen und gleichzeitig eine glatte Oberfläche mit minimaler Spannung zu erzielen. Ist der verbleibende Raum zu groß und der letzte Schnitt zu tief, bilden sich neue weiße Schichten, und die Abmessungen können leicht von den Vorgaben abweichen. Der verbleibende Rand ist zu schmal; die weiße Schicht unter dem ersten Schnitt wird nicht vollständig entfernt, was einer ineffektiven Aufhellung gleichkommt.Diese Zahl muss also exakt stimmen. Unsere tatsächlichen Messdaten Versuchsbedingungen :Material: KG7 Wolframcarbid, Dicke 8 mmDrahtdurchmesser: 0,25 mm MessingdrahtParameter für den Grobschnitt: Stromstärke 12 A, Impulsbreite 8 μsSchnittparameter: Stufenweise verringern; die Spannung beim letzten Schnitt auf 40 % des Grobschnittwertes reduzieren. Endgültige FreigabeOberflächenrauheit(Ra)Dicke der weißen SchichtDimensionsstabilitätGesamtbewertung0,01 mm0,6μmUngefähr 2–3 μm groß, mit gelegentlichen Restpartikelnvorzugsweisevorübergehend, aber instabil0,015 mm0,5μmUngefähr 1–2 μm groß, im Wesentlichen sauberGutempfehlen0,02 mm0,45μm 15 mm: Generell empfehlen wir nicht, die gesamte Dicke in einem einzigen Durchgang durchzuschneiden. Drahtschneiden mit niedriger GeschwindigkeitDa dies zu Rissen führen kann, empfehlen wir stattdessen, zunächst mit einem Drahterodierverfahren eine Vornut zu erzeugen und dabei einen 0,5 mm breiten Spalt für das anschließende Schleifen auf der Fräsmaschine zu lassen.Die Materialmenge, die nach dem letzten Schärfvorgang beim langsamen Drahtschneiden übrig bleibt Wolframcarbid ist kein fester Wert; er hängt von der Materialgüte, der Dicke und den Parametern des Schruppens ab. Wenn Sie jedoch mit diesem Verfahren noch nicht vertraut sind oder sich unsicher fühlen, ist es sehr unwahrscheinlich, dass ein Durchmesser von 0,02 mm zu Fehlern führt. Aktuell werden 90 % unserer Wolframcarbid Schläge Wenn diese Spezifikation erfüllt wird, deuten Kundenrückmeldungen auf eine stabile Lebensdauer bei gleichzeitig deutlicher Reduzierung der Absplitterungsrate hin. So stellt man Gussformen her.—Es gibt keine Zauberformel; es kommt einfach darauf an, auf jede einzelne Ziffer nach dem Komma genau zu achten. Wenn Sie auch herstellen Wolframcarbid SchlägeMelden Sie sich gerne für ein Gespräch. Eine Bestellung ist nicht erforderlich.—Schon ein einfacher Austausch von Erkenntnissen über den Herstellungsprozess wäre toll. 
  • Hocheffiziente und verformungsarme Bearbeitungstechnologie für pulverbeschichteten Schnellarbeitsstahl und Wolframkarbid
    Hocheffiziente und verformungsarme Bearbeitungstechnologie für pulverbeschichteten Schnellarbeitsstahl und Wolframkarbid Jul 17, 2026
    In PräzisionsformenbauPulvermetallurgisch hergestellter Schnellarbeitsstahl (PM HSS) und Wolframcarbid (WC) sind entscheidende Hochleistungswerkstoffe. Ihre hohe Härte, ausgezeichnete Verschleißfestigkeit und stabile Mikrostruktur machen sie ideal für Anwendungen in den Bereichen neue Energien, Medizin, 5G und Langlebigkeit. Stanzformkomponenten. Ihre hohe Härte und dichte Struktur stellen jedoch große Herausforderungen an die Bearbeitung. Herkömmliche Verfahren führen zu starkem Werkzeugverschleiß, thermischer Verformung und Maßabweichungen und erfüllen somit nicht die Anforderungen an die Präzision im Mikrometerbereich. Daher sind hocheffiziente, verformungsarme Bearbeitungsverfahren für PM HSS und WC zu einem entscheidenden Wettbewerbsvorteil geworden. Materialvorteile & Schwachstellen bei der Bearbeitung Pulvermetallurgie-Schnellstahl (PM HSS)PM HSS wird durch pulvermetallurgisches Sintern hergestellt und ist frei von Karbidsegregationen und inneren Defekten. Seine gleichmäßige Struktur und die ausgewogenen mechanischen Eigenschaften reduzieren die Verformung bei der Wärmebehandlung um 30–50 % im Vergleich zu herkömmlichem HSS und eignen sich daher perfekt für Ultrapräzisionseinsätze, langlebige Stifte und komplex Formkomponenten. Wichtigste Problembereiche: Ein hoher Legierungsanteil erhöht den Schnittwiderstand; ungeeignete Parameter führen zu Eigenspannungen und Maßabweichungen; unpassende Werkzeuge verringern die Bearbeitungseffizienz erheblich. Wolframcarbid (WC)Wolframcarbid zeichnet sich durch außergewöhnliche Härte, Festigkeit und Verschleißfestigkeit aus. Es findet breite Anwendung in der Mikropräzision. Formkerne und Feinstanzteile, wobei eine gleichbleibende Präzision auch unter hochfrequenter Reibung und Stößen gewährleistet ist. Wichtigste Schwachstellen: Hohe Sprödigkeit führt leicht zu Absplitterungen und Mikrorissen; konzentrierte Schnittwärme löst thermische Verformung aus, während die traditionelle Bearbeitung ineffizient ist und eine schlechte Oberflächengüte erfordert, die zusätzliches Polieren notwendig macht. Kernprozesse für verformungsarme und hocheffiziente Bearbeitung Präzisionsbearbeitungssystem mit konstanter TemperaturThermische Verformung ist die Hauptursache für Maßabweichungen bei Teile aus hartem MaterialFührende Hersteller setzen auf Werkstätten mit einer konstanten Temperatur von 20±1℃ und eine thermische Kalibrierung ihrer Werkzeugmaschinen, um Temperaturstörungen zu eliminieren. In Kombination mit MQL-Minimalmengenschmierung und Niedertemperaturkühlung reduziert dieses System die Wärmeansammlung und die thermische Spannung und kontrolliert die Werkstückverformung innerhalb von ±0,002 mm für eine zuverlässige Präzision im Mikrometerbereich. Optimierte Werkzeugabstimmung & SchnittparameterDie professionelle Werkzeugabstimmung gewährleistet ein ausgewogenes Verhältnis von Präzision und Effizienz. Beim PM-HSS-Feinschliff kommen hitzebeständige, ultrafeine Hartmetallschneidplatten mit Hochgeschwindigkeits-Niedrigvorschub-Strategien zum Einsatz, um den Schnittwiderstand und die Eigenspannungen zu reduzieren. Wolframkarbid wird mittels Diamantschleifen und speziellem EDM bearbeitet, um schlechte Zerspanbarkeit und schnellen Werkzeugverschleiß zu beheben. Wir haben standardisierte Parameter für ASP60, KG7 und andere gängige Stahlsorten festgelegt. Durch das Schichtschneiden werden Spannungen verteilt, Verformungen verhindert und die Bearbeitungseffizienz um 30–50 % gesteigert. Einspann-Fünf-Achs-VerbundwerkstoffbearbeitungDie herkömmliche 3-Achs-Spanntechnik führt zu Positionierungsfehlern und Spannungsverformungen. Das 5-Achs-Einspannverfahren ermöglicht die Bearbeitung komplexer, gekrümmter, speziell geformter und mehrwinkliger Strukturen in einer einzigen Aufspannung. Dieses Verfahren eliminiert sekundäre Verformungen durch das Spannen, verbessert die Chargenkonsistenz und verkürzt die Zykluszeit von Hartteilen um über 40 % und hat sich damit zum bevorzugten High-End-Verfahren entwickelt. Lösung für die Formenverarbeitung.Stressabbau & präzise NachbearbeitungEigenspannungen führen zu langfristiger Dimensionsinstabilität. Um Verformungen nach der Fertigung zu vermeiden, führen wir nach dem Schruppen eine sekundäre Spannungsarmglühung durch. Teile aus Wolframkarbid werden präzisionsgeschliffen und hochglanzpoliert, um Mikrofehler zu entfernen, die Oberflächenqualität zu optimieren und die Werkzeugstandzeit zu verlängern. Praktischer Anwendungswert und BranchennutzenUnser optimiertes Verfahren behebt Bearbeitungsfehler harter Werkstoffe wie geringe Präzision, Verformung und geringe Effizienz und bietet damit drei wesentliche Vorteile für die Herstellung hochwertiger Formen für neue Energien und die Medizintechnik: Höchste Präzision und Stabilität: Toleranzkontrolle im Mikrometerbereich und eine 100%ige Durchfallquote erfüllen die Null-Fehler-Standards unserer globalen Kunden. Kosten- und Effizienzsteigerung: Standardisierte Fertigungsprozesse reduzieren Werkzeugverluste, Nacharbeiten und Lieferzeiten und senken so die gesamten Produktionskosten. Verlängerte Werkzeugstandzeit: Durch spannungsarme Bearbeitung werden innere Fehler vermieden. In Kombination mit einer PVD/CVD-Beschichtung erreichen die Werkzeuge eine deutlich verbesserte Verschleiß- und Ermüdungsbeständigkeit mit verdoppelter Lebensdauer.  Mit steigenden Anforderungen an die Fertigungspräzision sind hohe Stabilität und Langlebigkeit für Formteile unerlässlich geworden. PM HSS und Wolframkarbid werden weiterhin die High-End-Präzisionsfertigung dominieren. Optimierte, verformungsarme Verfahren, standardisierte Parameter und intelligente Ausrüstung helfen Herstellern, Engpässe bei der Verarbeitung harter Materialien zu überwinden und eine hohe Wettbewerbsfähigkeit im High-End-Markt zu erlangen. Suchen Sie nach zuverlässiger Präzisionsbearbeitung von HSS- und Wolframkarbid-Stäben? Wir bieten Ihnen weltweit DFM-Optimierung, Präzisionsbearbeitung, Spannungsarmglühen und Oberflächenbehandlung für kundenspezifische, hochwertige Formteile aus einer Hand.
  • Wie man Wolframkarbidstempel ohne Risse schneidet
    Wie man Wolframkarbidstempel ohne Risse schneidet Jun 26, 2026
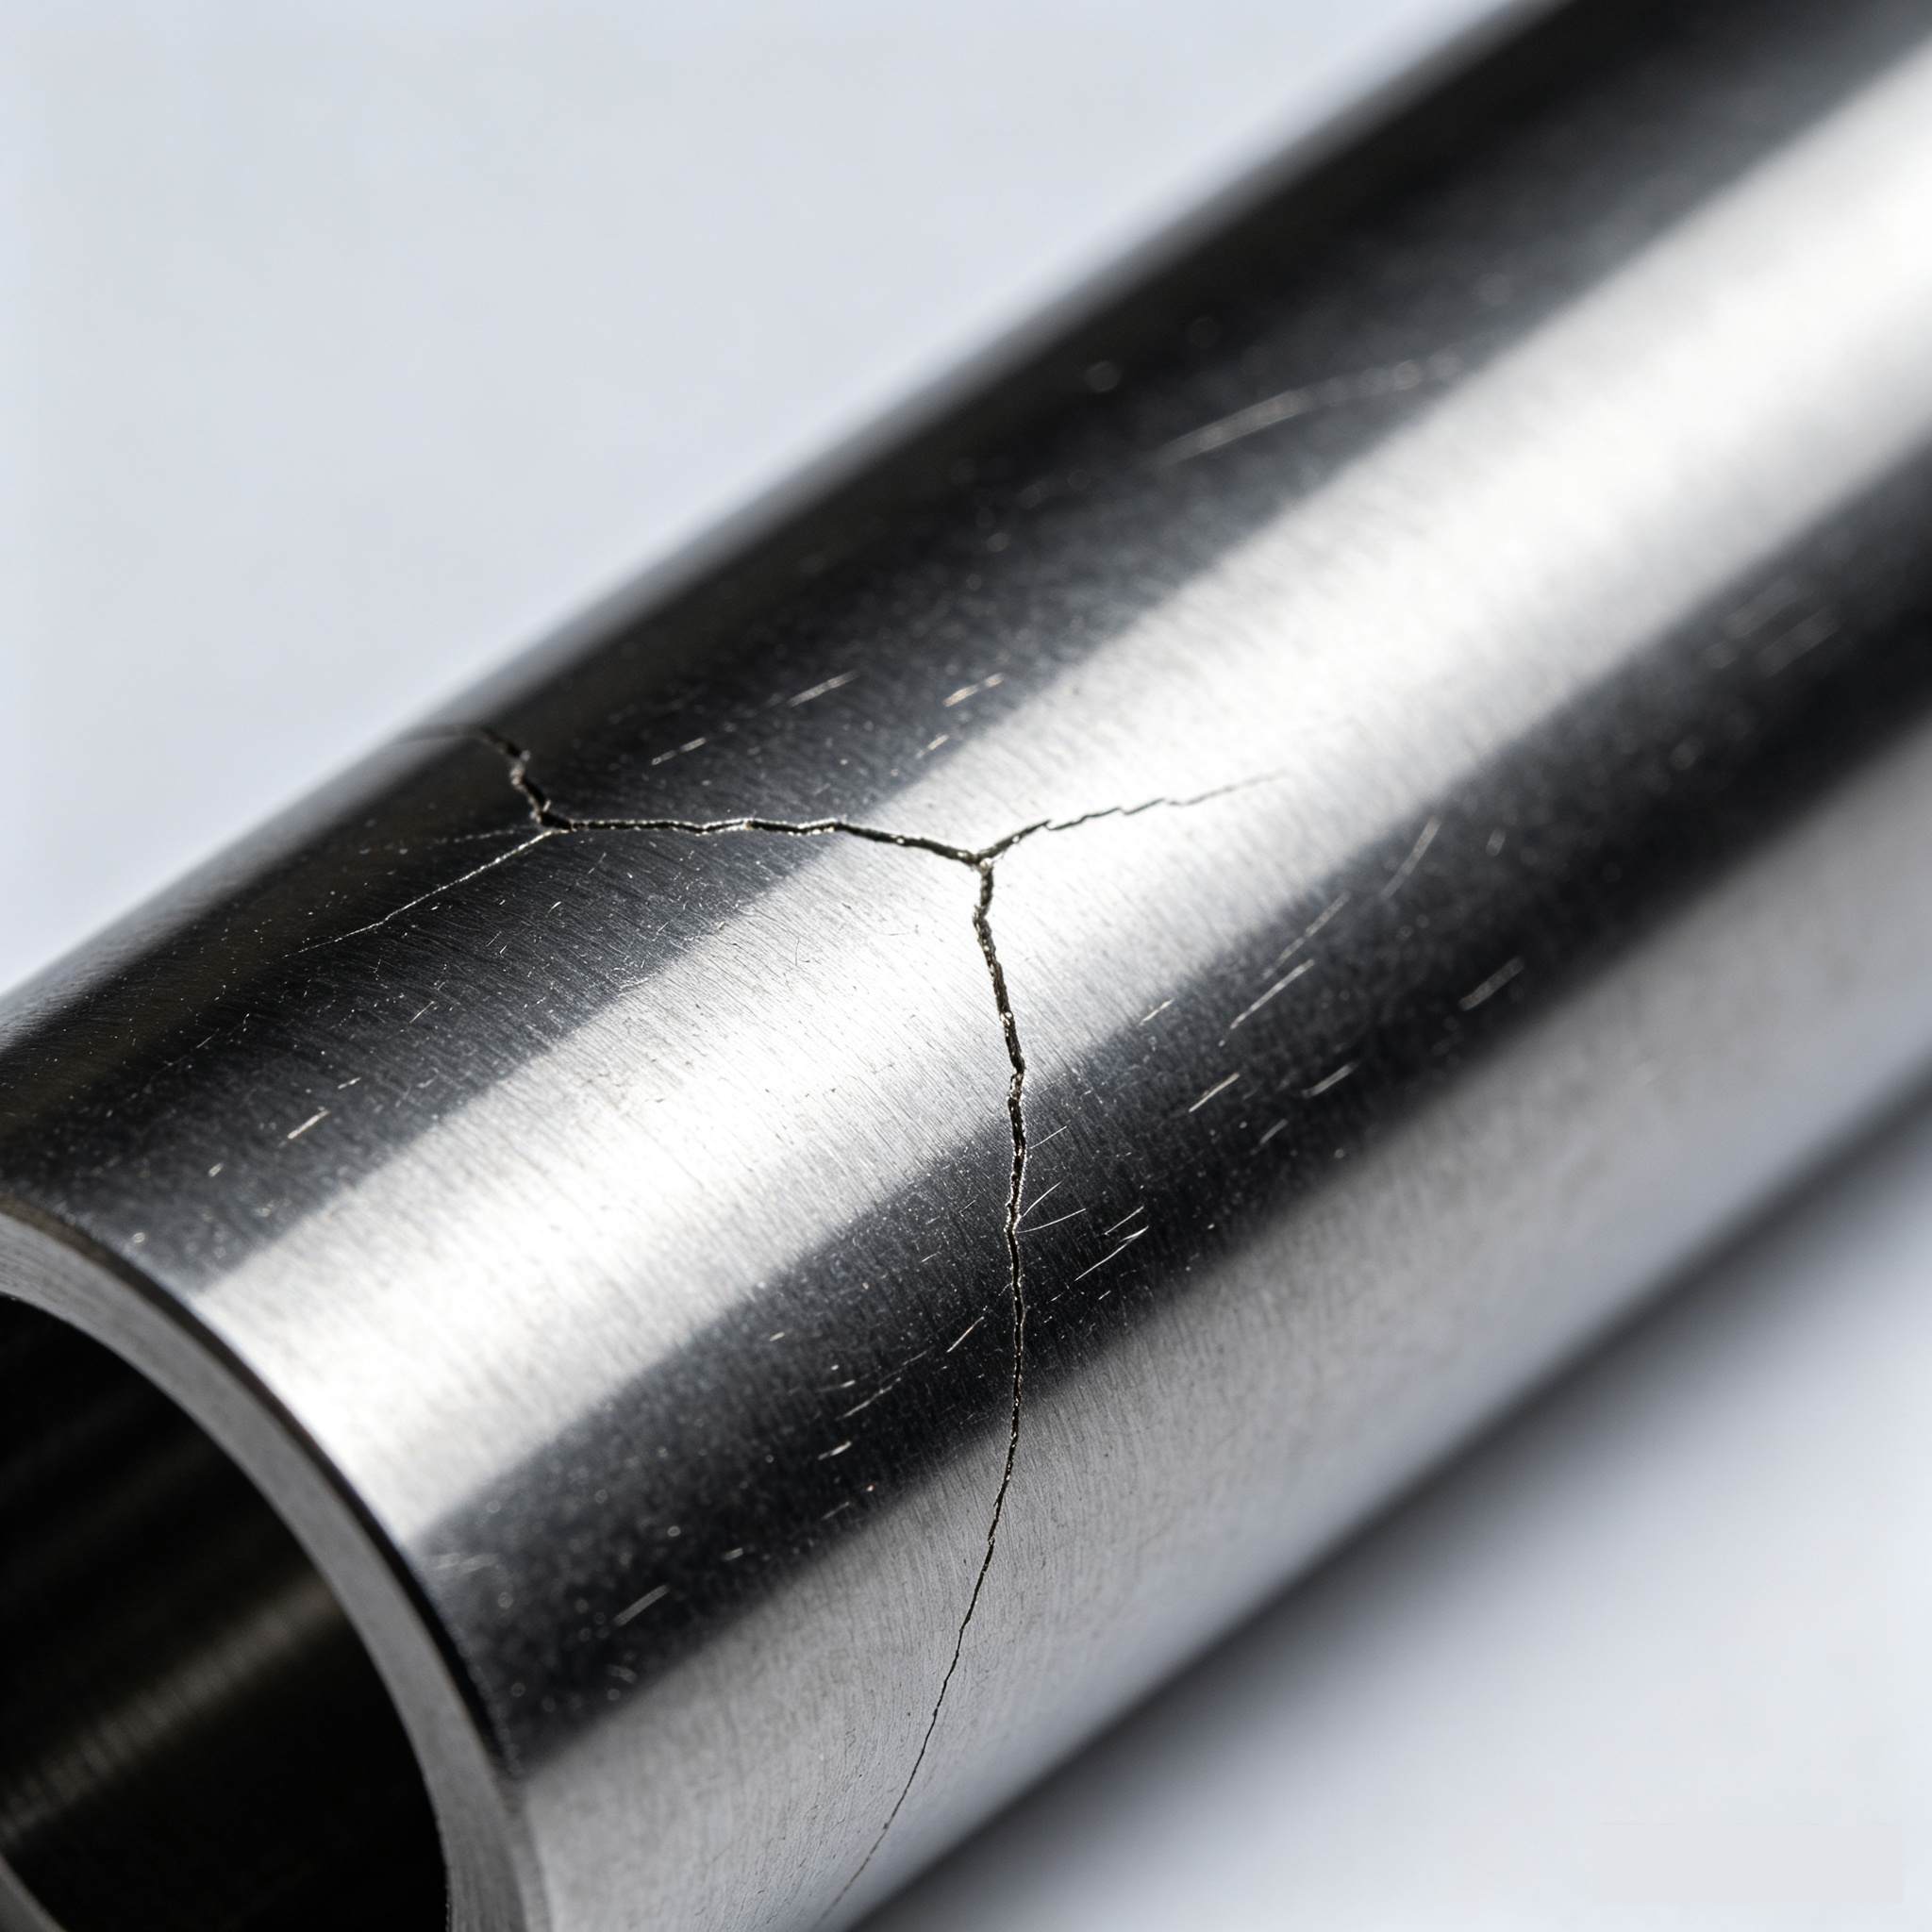
    Warum neigt Wolframcarbid zu Rissbildung?     Wolframcarbid Diese Hartlegierung wird durch Sintern von Wolframcarbidpulver mit einem Kobaltbinder hergestellt. Ihre Härte kann HRA 89–93 erreichen, ihre Dehnung ist jedoch extrem gering – vereinfacht gesagt, sie ist „hart, aber spröde“. Drahterodieren Konventionelles EDM-Verfahren basiert auf dem Abtragen von Metall mittels extrem heißer elektrischer Funken. Die lokal auftretenden, kurzzeitigen Temperaturen können Tausende von Grad erreichen und kühlen dann im Dielektrikum rasch ab – dieser Heiz- und Kühlzyklus erzeugt thermische Spannungen. Sind die Parameter nicht optimal, entstehen Mikrorisse an der Oberfläche. Wird der Stempel später zum Stanzen verwendet, breiten sich diese Risse unter Krafteinwirkung aus und führen zu Absplitterungen oder vollständigem Bruch. Daher liegt die entscheidende Frage beim Schneiden von Wolframkarbid nicht darin, ob es sich schneiden lässt, sondern darin, wie Wärmeeintrag und Abkühlgeschwindigkeit kontrolliert werden können.   Drahterodieren: Die richtigen Parameter einzustellen ist von größter Bedeutung Wir verwenden hauptsächlich Drahterodieren für die Fertigung WolframkarbidstempelFolgende Parameter sind nicht verhandelbar: Verwenden Sie keinen übermäßigen Strom.Viele Anwender gehen fälschlicherweise davon aus, dass höhere Stromstärken schnelleres Schneiden bedeuten. Bei Wolframkarbid führt eine höhere Stromstärke jedoch zu einer Vertiefung der Wärmeeinflusszone und einer Verdickung der „weißen Schicht“ (Umwandlungsschicht). Diese Schicht bietet einen idealen Nährboden für Risse. Unser Vorgehen: Verwenden Sie für den Schruppschnitt einen moderaten Strom. Reduzieren Sie den Strom für den Schlichtschnitt auf ein Drittel (oder weniger) des Schruppschnittwerts. Ein zusätzlicher Schnitt ist besser als zu schnell zu schneiden und dabei thermische Risse zu riskieren. Kurze PulsbreiteLängere Impulsdauern bedeuten höhere Energie pro Impuls und schnellere Erosion, aber auch stärkere Beschädigung. Typischerweise halten wir die Impulsdauer zwischen 2 und 6 Mikrosekunden und verwenden für die Nachbearbeitung Impulsdauern unter 2 Mikrosekunden. Monitor dielektrischer Widerstand    Ist der spezifische Widerstand des deionisierten Wassers zu niedrig, kann es zu Lichtbögen kommen, die die Arbeitsfläche beschädigen. Wir halten den spezifischen Widerstand bei 10–15 kΩ·cm; dies wird bei jeder Schicht überprüft und das Harz bei Bedarf ausgetauscht. Stabile Drahtgeschwindigkeit beibehalten Bei zu hoher Geschwindigkeit kann der Draht brechen; bei zu niedriger Geschwindigkeit wird der Späneabtransport beeinträchtigt. Wir stellen die Geschwindigkeiten je nach Drahtdurchmesser und Werkstückdicke auf 4–6 m/min ein, um ein effektives Spülen ohne Vibrationen zu gewährleisten. Mehrere Durchgänge als Standard verwendenWir führen immer mindestens drei Durchgänge mit Wolframkarbidstempeln durch: Vorschliff → Fertigschliff 1 → Fertigschliff 2. Die Schnittenergie wird mit jedem Durchgang reduziert; der letzte Durchgang ist wie ein sanftes „Schwenken“, wodurch eine nahezu unsichtbare weiße Schicht und eine Ra-Oberfläche von besser als 0,8 μm erzeugt werden.  EDM-Bohren: Kleine Löcher sind die größte Herausforderung Schläge Möglicherweise werden Ölbohrungen oder Entlüftungsbohrungen mit einem Durchmesser von nur 0,3 mm benötigt – eine Aufgabe für das EDM-Bohren.Die größte Herausforderung besteht hier in der Späneabfuhr. Werden die Späne nicht weggespült, kommt es zu wiederholten Austritten an der Bohrlochwand, was zu Oberflächenverbrennungen oder, in schweren Fällen, zu Rissen führen kann. Unsere bewährten Vorgehensweisen:Verwenden Sie gerade Kupferrohrelektroden – gebogene Rohre verlaufen und verbrennen die Lochwand.Sorgen Sie für ausreichenden Spüldruck, damit die Ablagerungen effektiv herausgespült werden.Nicht zu schnell zuführen; beim ersten Anzeichen eines Kurzschlusses sofort zurückziehen – die Elektrode niemals mit Gewalt einführen. Post-EDM: Was kommt als Nächstes? Der Schneidevorgang ist nicht das Ende. Nach der maschinellen Bearbeitung sind zwei Schritte entscheidend: Untersuchen Sie die weiße SchichtWir verwenden eine Lupe oder ein metallografisches Mikroskop, um die Kante zu prüfen; ist die weiße Schicht sichtbar, polieren wir sie vorsichtig mit feinem Schleifpapier ab. Das Belassen der Umwandlungsschicht birgt die Gefahr von späteren Absplitterungen. Stressabbau (Niedertemperaturhärtung)Wolframkarbidstempel Es können nach dem Schneiden noch Restspannungen vorhanden sein. Wenn möglich, führen wir ein Anlassen bei niedriger Temperatur (180–220 °C) durch, um innere Spannungen effektiv abzubauen und die Abmessungen zu stabilisieren.  ZusammenfassungZum „schneiden“ Wolframkarbidstempel Ohne zu viel zu sagen, läuft es im Grunde auf drei Punkte hinaus:Verwenden Sie keinen zu hohen Strom; führen Sie mehrere Enddurchgänge durch.Für effektive Kühlung (Spülung) und Späneentfernung sorgen.Den Stempel nicht direkt nach der Bearbeitung verwenden – die weiße Schicht prüfen und Spannungen abbauen. So machen wir das in unserer Werkstatt. Unsere Kunden bezeichnen unsere Stanzen als langlebig und widerstandsfähig – nicht wegen irgendeines „Geheimtricks“, sondern weil wir jeden einzelnen Prozessschritt sorgfältig kontrollieren.Wenn Sie mit dem Ertrag zu kämpfen haben WolframkarbidstempelLasst uns darüber reden – es muss nicht um Geschäftliches gehen, manchmal ist der Erfahrungsaustausch unbezahlbar.
  • Wann Stanzwerkzeuge ersetzt oder nachgeschliffen werden sollten: Ein praktischer Leitfaden zur Werkzeugwartung
    Wann Stanzwerkzeuge ersetzt oder nachgeschliffen werden sollten: Ein praktischer Leitfaden zur Werkzeugwartung Jun 17, 2026
    In der Welt von MetallprägenWerkzeugverschleiß ist unvermeidlich. Aber genau zu wissen, wann man ein Werkzeug ersetzen muss, ist eine Herausforderung. Stempel Das Nachschleifen einer Schneide kann den Unterschied zwischen hoher Produktionsqualität und kostspieligen Ausfallzeiten ausmachen. Wann sollte ein Stempel ausgetauscht werden? Schläge gehören zu den am stärksten beanspruchten Bauteilen in einem StanzwerkzeugHier sind die entscheidenden Anzeichen dafür, dass es Zeit für einen Austausch ist: Sichtbare Abnutzung oder Absplitterungen Überprüfen Sie die Stempelspitze regelmäßig. Wenn Sie Folgendes feststellen:Abgerundete oder stumpfe SchneidkantenKleine Absplitterungen oder Risse an der OberflächeUngleichmäßige AbnutzungsmusterSofort ersetzen. Die weitere Verwendung eines beschädigten Stempels kann den Matrizenknopf beschädigen und zu Graten an den Werkstücken führen. Übermäßige Grathöhe Die Grathöhe ist einer der zuverlässigsten Indikatoren. Messen Sie die Grate regelmäßig:AkzeptabelWeniger als 10 % der MaterialdickeWarnung10–15 % – Planen Sie einen baldigen Austausch ein.KritischÜber 15 % – sofort ersetzen Dimensionsdrift Wenn gestanzte Teile auch nach Anpassung der Pressparameter außerhalb der Toleranz liegen, kann der Stempel über seine Nutzungsdauer hinaus verschlissen sein. Erhöhte Schlagkraft Ein plötzlicher oder allmählicher Anstieg der Presskraft deutet oft darauf hin, dass der Stempel stumpf ist und mehr Kraft benötigt, um das Material zu durchtrennen. Verschlechterung der Oberflächenbeschaffenheit Wenn die Schnittkante rau oder eingerissen ist oder eine übermäßige Umknickung aufweist, ist es an der Zeit, den Zustand des Stempels zu beurteilen.Allgemeine Faustregel Für Standardwerkzeug Stahlstanzen Bei Baustahl (bis zu 3 mm Dicke) ist mit einem typischen Punch Life von:50.000 – 200.000 Schlägevor dem NachschärfenAustausch nach 3–5 Nachschleifvorgängen oder wenn die Stempellänge um 20 % reduziert ist Wann Schneidkanten nachgeschliffen werden müssen Durch Nachschleifen wird die Schärfe wiederhergestellt, ohne das gesamte Werkzeug ersetzen zu müssen. Der richtige Zeitpunkt maximiert die Werkzeugstandzeit bei gleichbleibender Qualität. Wichtige Indikatoren für das Nachmahlen 1. Schwellenwert für Gratbildung überschritten Wie bereits erwähnt, sollte ein Nachschleifen erfolgen, sobald die Gratbildung 10–15 % der Materialstärke erreicht hat. Warten Sie nicht, bis der kritische Bereich erreicht ist. 2. Kantenradius erhöhen Verwenden Sie einen optischen Komparator oder ein Mikroskop. Wenn der Schneidkantenradius größer als … ist, … 0,05–0,10 mmDas Nachschleifen ist überfällig. 3. Galling oder Pick-Up Wenn Material anfängt, daran zu haften Schlagen oder sterben Die Oberfläche weist Anzeichen von Mikroverschweißungen aufgrund von Hitze und Reibung auf. Durch Nachschleifen wird die beschädigte Oberflächenschicht entfernt. 4. Schall- und Schwingungsänderungen Erfahrene Bediener hören oft, wenn eine Matrize stumpf wird. Ein Wechsel von einem sauberen „Knacken“ zu einem dumpfen „Plumpsen“ oder verstärkte Vibrationen signalisieren die Notwendigkeit einer Wartung. 5. Konstante Produktionszahlen Viele Geschäfte verfolgen einen präventiven Ansatz:Alles neu mahlen 50.000 – 100.000 Schlägeabhängig von Materialart und DickeVerfolgen Sie die tatsächliche Leistung und passen Sie die Intervalle entsprechend an. Empfohlene Menge an Mahlgut Nur entfernen 0,05 – 0,15 mmpro MahlvorgangVermeiden Sie es, zu viel Material auf einmal abzutragen, da dies Wärme erzeugt und den Werkzeugstahl erweichen kann.Bewährte Verfahren zur Maximierung der Werkzeuglebensdauer ÜbenNutzenVerwenden Sie die richtige Schmierung.Reduziert Reibung und WärmeentwicklungKorrekten Freiraum einhalten.Verhindert übermäßigen Verschleiß und AbsplitterungenStanzen präzise ausrichtenVerhindert ungleichmäßige BeladungWerkzeuge ordnungsgemäß aufbewahrenVerhindert Korrosion und versehentliche BeschädigungFühren Sie detaillierte Wartungsprotokolle.Ermöglicht datengestützte Ersatzentscheidungen Die Entscheidung, einen Stempel auszutauschen oder eine Schneide nachzuschleifen, sollte niemals auf Vermutungen beruhen. Durch die Überwachung von Grathöhe, Maßgenauigkeit, Schneidenzustand und Produktionszahlen lässt sich eine vorausschauende Wartungsstrategie implementieren, die ungeplante Ausfallzeiten reduziert. verlängert die Werkzeuglebensdauer.Ein gut gewarteter Stempel ist ein gewinnbringender Stempel.  
1 2 3 4

Insgesamt 4Seiten

Brauchen Sie Hilfe? Chatten Sie mit uns

eine Nachricht hinterlassen
Für jede Informations- oder technische Supportanfrage füllen Sie bitte das Formular aus. Alle mit einem Sternchen* gekennzeichneten Felder sind Pflichtfelder.
einreichen
Auf der Suche nach FAQs?
KONTAKTIEREN SIE UNS #
+86 769 832011519

Unsere Stunden

Mo. 21.11. - Mi. 23.11.: 9.00 - 20.00 Uhr
Do. 24.11.: geschlossen – Frohes Erntedankfest!
Fr. 25.11.: 8:00 - 22:00 Uhr
Sa. 26.11. - So. 27.11.: 10.00 - 21.00 Uhr
(Alle Stunden sind Eastern Time)

Heim

Produkte

WhatsApp

Kontakte