Freunde, die in der Hardware-Stanzerei arbeiten, dürften am ehesten mit dem Problem der Grate zu kämpfen gehabt haben.
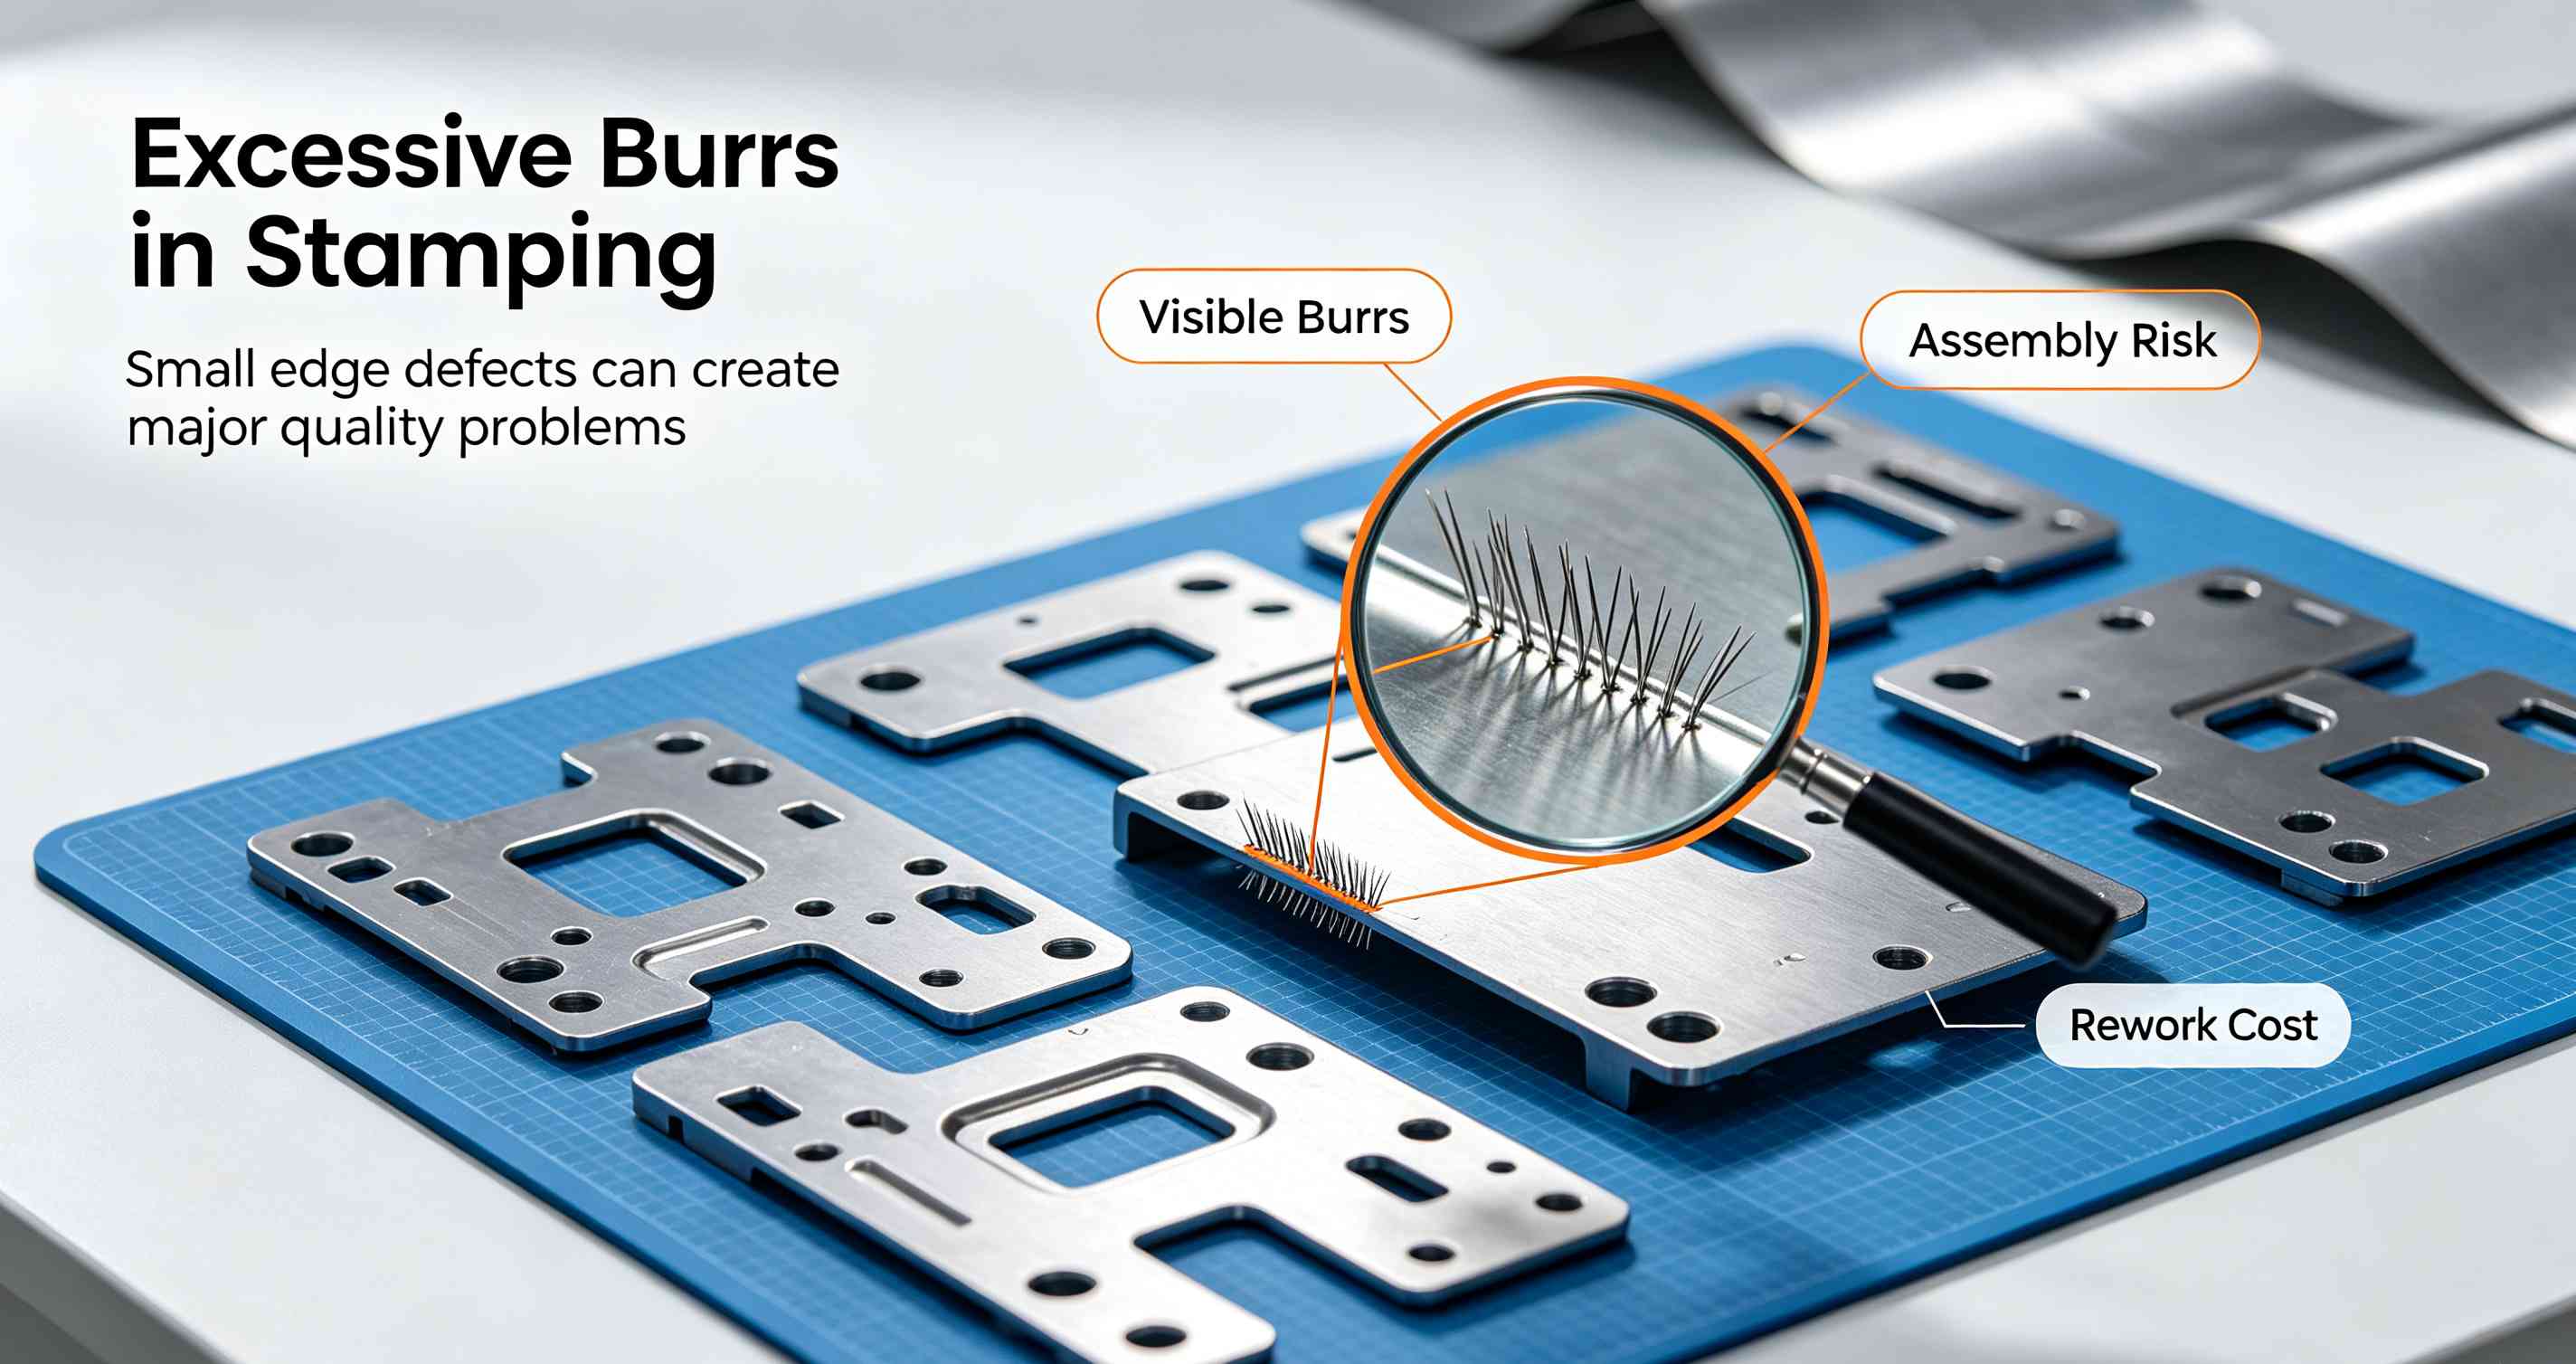
Das Produkt war bei der Probefertigung einwandfrei, doch nach der Serienproduktion traten plötzlich Grate auf, die die zulässigen Grenzwerte überschritten. Die Verwendung derselben Form und der Wechsel der Rohmaterialchargen führten zu Fehlern in der Serienproduktion. Geringfügige Grate können Aussehen und Qualität beeinträchtigen, während schwerwiegende Grate Montageprobleme verursachen, Werkstücke und Bediener beschädigen oder sogar die Dichtigkeit und die elektrischen Eigenschaften des Produkts beeinträchtigen können. Dies führt direkt zu Kundenreklamationen, Preisnachlässen und Lieferverzögerungen.
Viele Betriebe beheben Grate durch bloßes Polieren, Schleifen und Nachjustieren der Formen, wodurch lediglich die Symptome behandelt werden, ohne die Ursache zu beheben. Wiederholte Nacharbeiten verbrauchen nicht nur Arbeitskräfte und verringern die Produktionskapazität, sondern verkürzen auch die Lebensdauer der Formen erheblich.
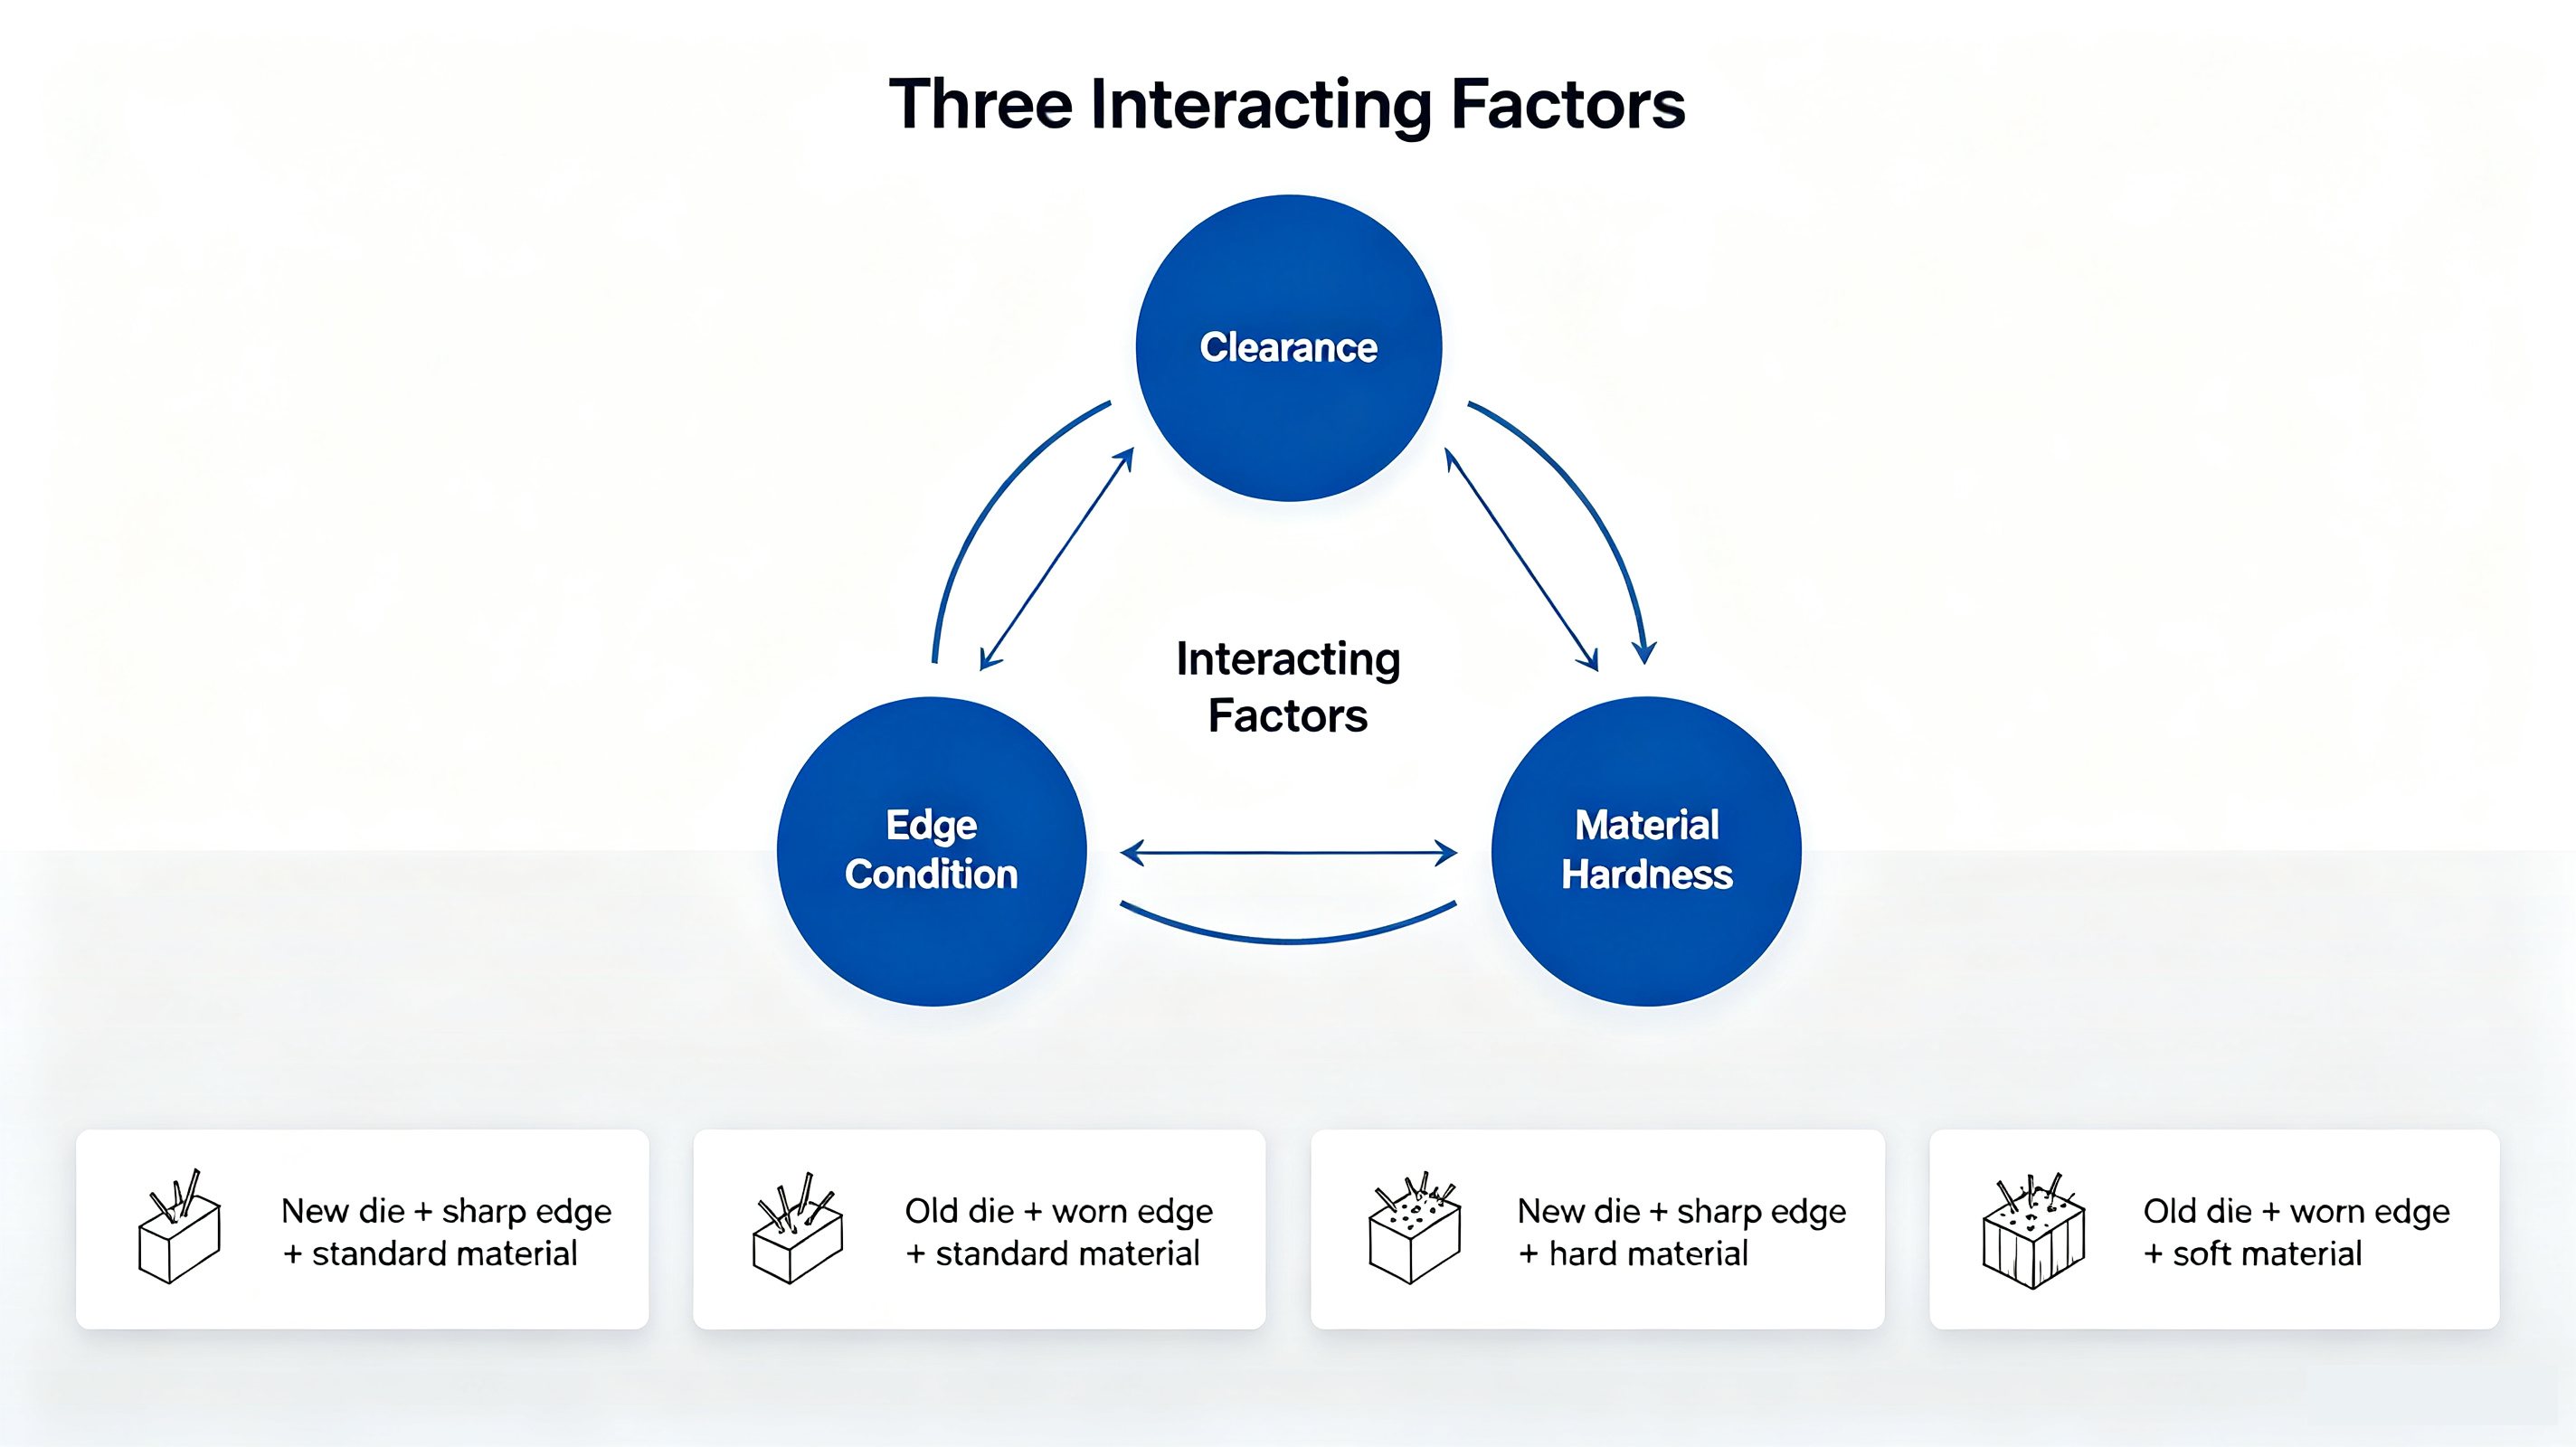
Tatsächlich sind Grate an Stanzteilen niemals „zufällige Fehler“, sondern die unvermeidliche Folge des Zusammenwirkens dreier Faktoren: Spaltmaße, Schneidkanten und Materialhärte. Heute erklären wir Ihnen anhand praktischer Beispiele die zugrundeliegende Logik der Gratbildung und stellen Ihnen sofort umsetzbare Lösungen zur Fehlerbehebung und -kontrolle vor. So können Sie 90 % aller Probleme mit Stanzgraten an der Wurzel packen.
Scherspielraum: Der Kernfaktor, der die Gratgröße bestimmt
Der Scherspalt bezeichnet den einseitigen Abstand zwischen Stempel und Matrize. Er ist der wichtigste Parameter eines Stanzwerkzeugs und bestimmt direkt die Qualität des Stanzteilquerschnitts sowie die Form des Grates. Zudem dient er als primärer Kontrollpunkt für die Gratkorrektur und -beseitigung.
Der Standard-Stanzquerschnitt ist in vier Hauptbereiche unterteilt: die Faltkante, den blanken Rand, die Bruchzone und die Gratzone. Die Anteile dieser vier Bereiche werden ausschließlich durch die Größe des Stanzspalts bestimmt. Ist der Spalt nicht korrekt, entstehen selbst bei brandneuen Formen und hochwertigen Materialien unweigerlich Grate.
Zu geringes Freimaß: Die Grate sind kurz, hart und extrem schwer zu entfernen.
Ist der tatsächliche Spalt kleiner als der Standardwert für die Materialverträglichkeit, können die oberen und unteren Materialrisse nicht präzise ausgerichtet werden. Dies führt zu einem sekundären Scherphänomen, das sich nach außen ausbreitet und einen doppelten Glanzstreifen erzeugt. Die entstehenden Grate sind zwar kurz, haben aber eine dicke Basis und eine harte Textur, wodurch sie sich mit herkömmlichem Schleifen nur schwer entfernen lassen.
Gleichzeitig erhöhen zu kleine Spaltmaße die Reibung und den Verschleiß an Stempel und Matrize erheblich, was zu einem schnellen Verschleiß der Form und in der Folge zu einer immer schlechteren Gratbildung bei jedem weiteren Stanzvorgang führt.
Praxisbeispiel: Ein bestimmtes Kfz-Steckverbinderprodukt mit einer Materialstärke von 0,6 mm und einem anfänglichen einseitigen Spalt von 0,02 mm (Spaltrate 3,3 %). Nach 5.000 Stanzzyklen in der Serienfertigung überschritten die Grate den zulässigen Grenzwert und erreichten 0,08 mm. Durch eine Feinabstimmung auf einseitige 0,035 mm (Spaltrate 5,8 %) konnten die Grate auf den zulässigen Bereich von 0,025 mm reduziert werden, wodurch sich die Standzeit der Form verdreifachte.
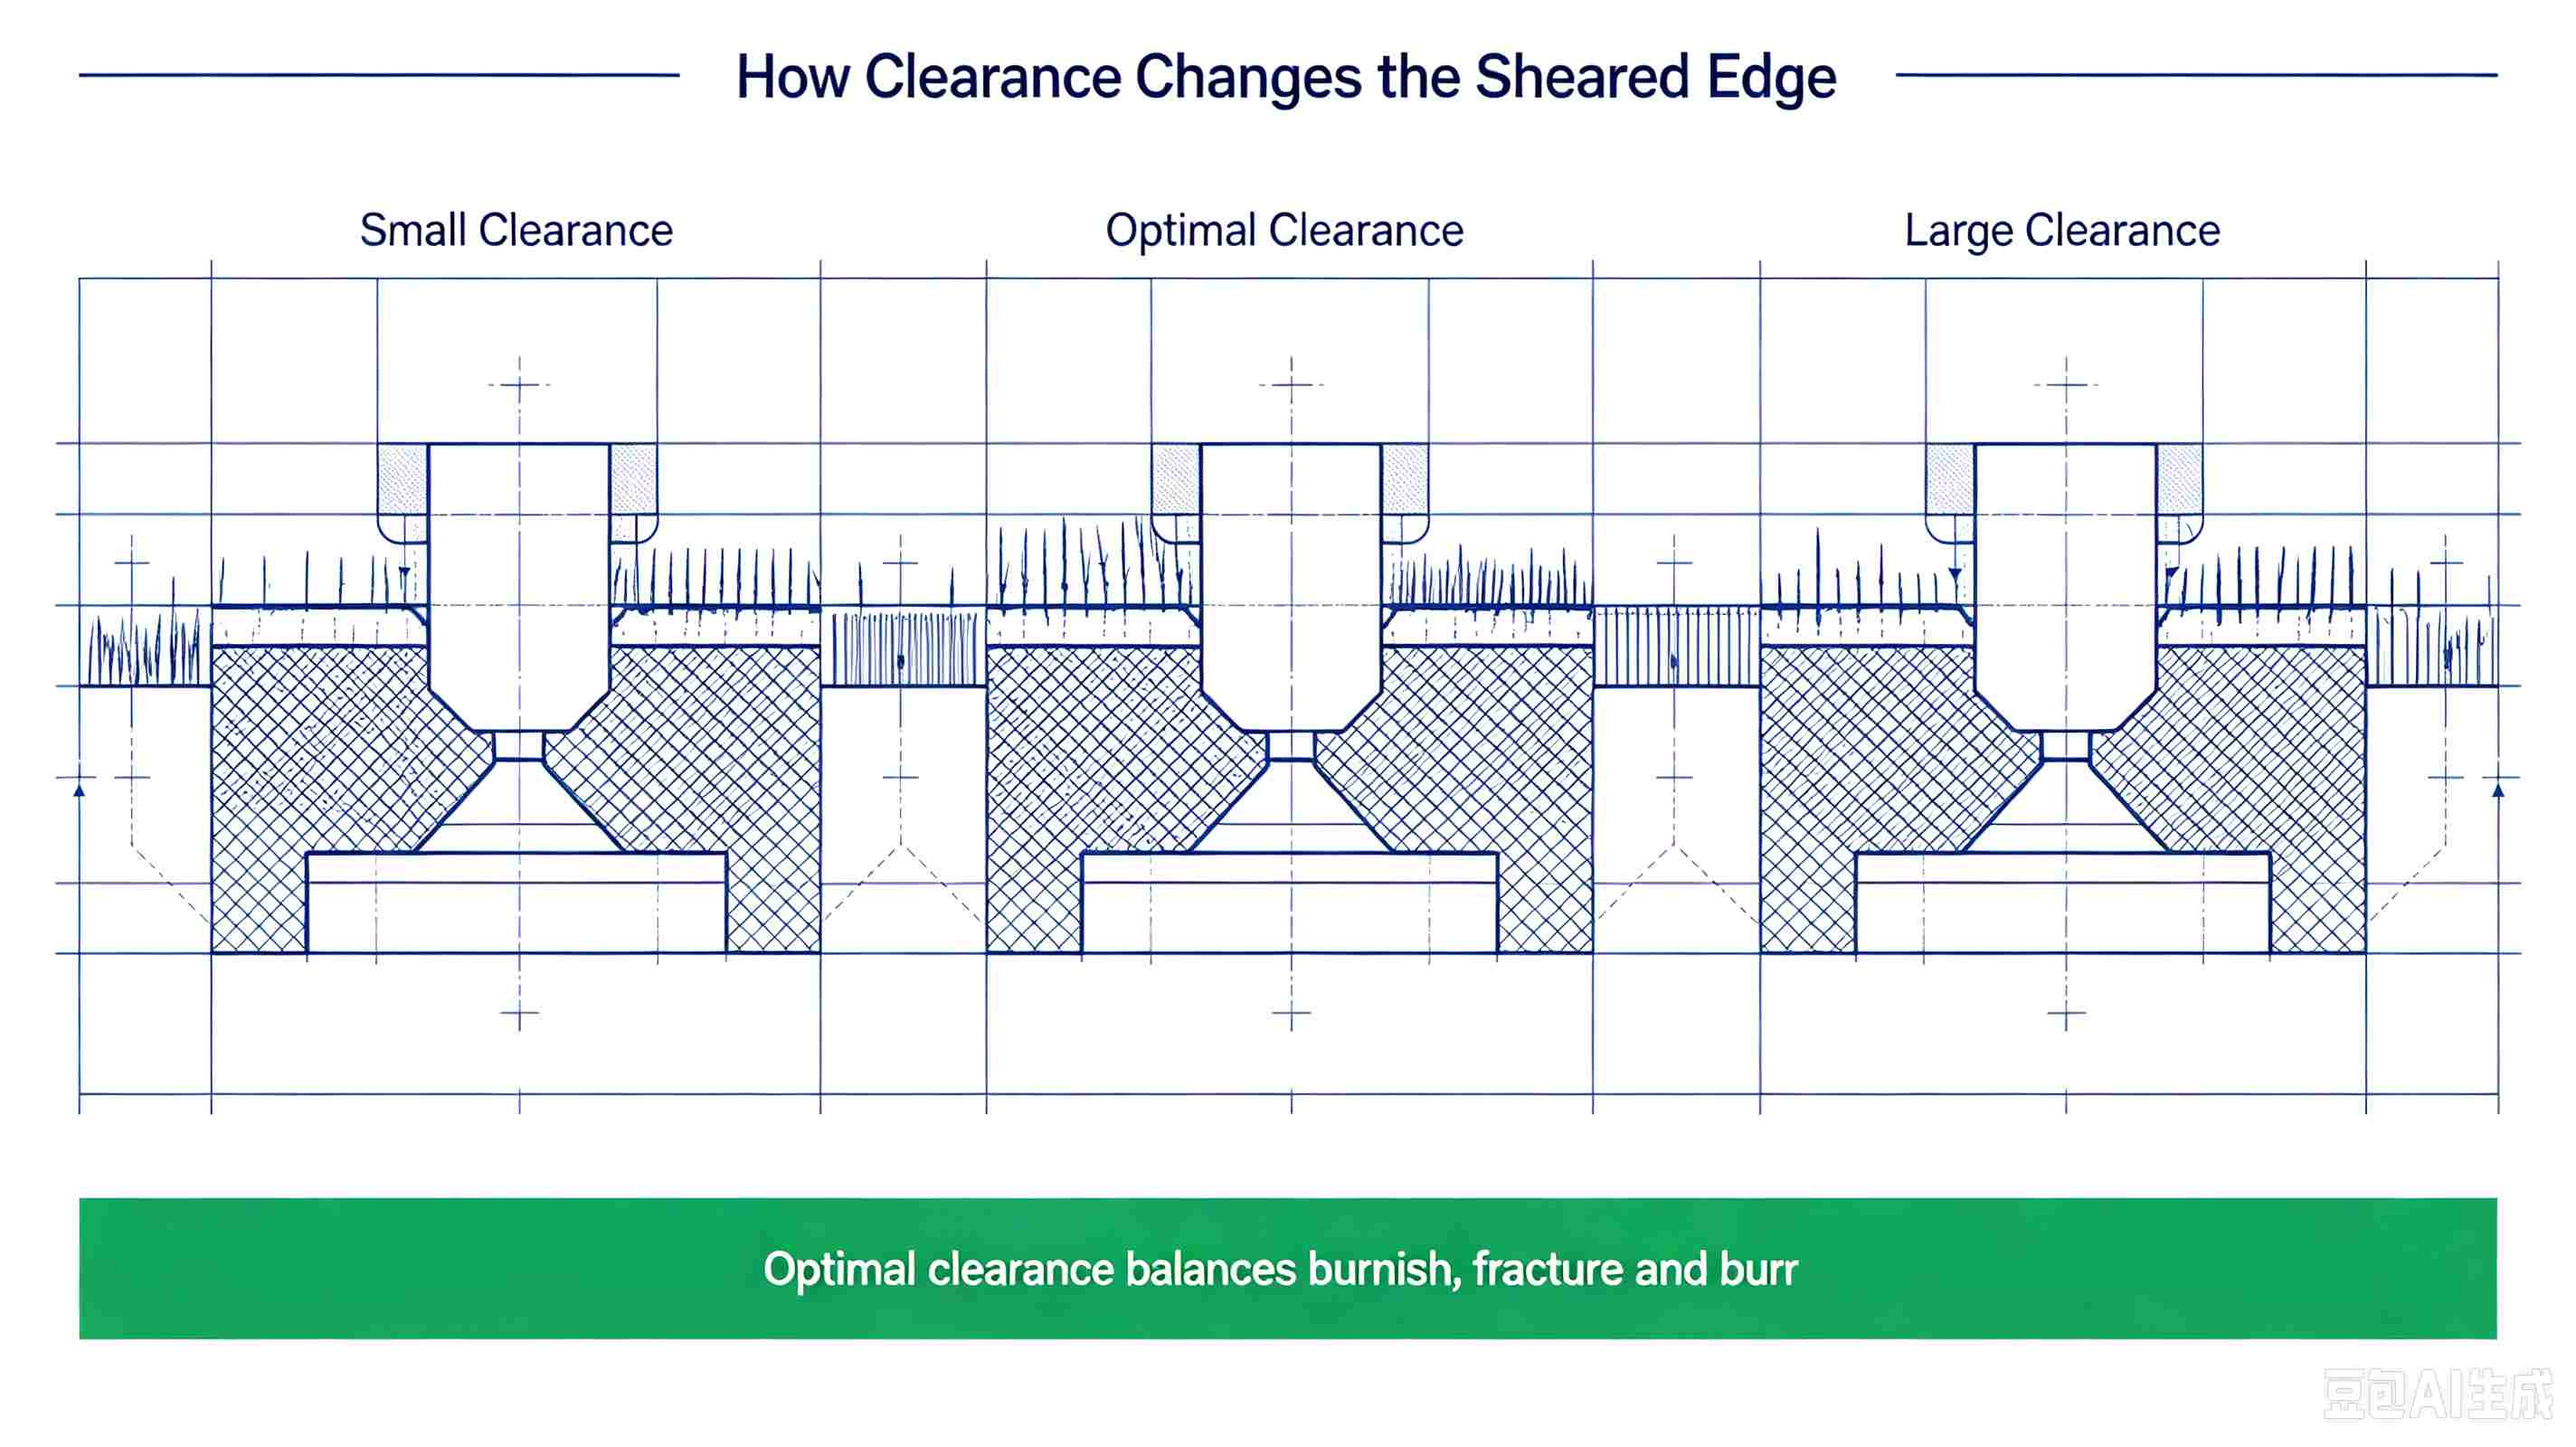
Zu großer Abstand: Die Grate sind lang und dünn, fallen leicht ab und führen zu einem vollständigen Verlust der Präzisionskontrolle.
Bei zu großem Spalt breiten sich die Materialrisse nach innen aus, wodurch die raue Bruchzone deutlich vergrößert und der grobe Bruchbereich erheblich erweitert wird. Gleichzeitig verringert sich der glatte und glänzende Bereich drastisch. Die entstehenden Grate sind lang, dünn und schwach. Obwohl sie scheinbar leicht zu entfernen sind, fallen sie leicht ab und hinterlassen Rückstände, die zu Produktverunreinigungen und Montageproblemen führen. Darüber hinaus werden die Maßgenauigkeit und Ebenheit des Werkstücks deutlich reduziert, sodass die Anforderungen an die Präzisionsbauteilfertigung nicht mehr erfüllt werden.
Üblicher angemessener Sicherheitsabstand für verschiedene Materialien (einseitig)
Für den Spalt gibt es keinen allgemeingültigen Festwert; er muss entsprechend den Materialeigenschaften angepasst werden. Etablierte Industriestandards können direkt herangezogen werden:
- Weichstahl (SPCC, Q235): 5%–8%
- Edelstahl (SUS304): 6%–10%
- Kupfer und Kupferlegierungen: 4 %–6 %
- Aluminium und Aluminiumlegierungen: 5 %–7 %
- Hochfester Stahl (AHSS): 8 %–12 %
Hinweis: Die oben genannten Werte sind grundlegende Referenzparameter. Bei der Serienfertigung müssen Anpassungen anhand der Werkzeugspezifikationen, der Materialhärte und der Pressgeschwindigkeit vorgenommen werden, um eine optimale Anpassung zu gewährleisten.
Zustand der Kanten: Die Form verschlechtert sich mit der Zeit, die Hauptursache liegt im Verschleiß.
Viele sind ratlos: Die neue Form erzeugt keine Grate, doch nach einer gewissen Zeit der Serienproduktion nimmt die Anzahl der Grate deutlich zu. Die Parameter wurden nicht verändert, und die Anlagen wurden nicht ausgetauscht. Wo liegt das Problem? Die wahrscheinlichste Erklärung ist Verschleiß an der Werkzeugkante.
Beim Stanzvorgang sind die Werkzeugkanten kontinuierlich hohen Stoßkräften und Reibung ausgesetzt. Mit zunehmender Anzahl an Stanzzyklen treten an den scharfen Kanten allmählich Probleme wie Abrundung, Absplitterung, Abplatzen der Beschichtung und lokale Defekte auf.
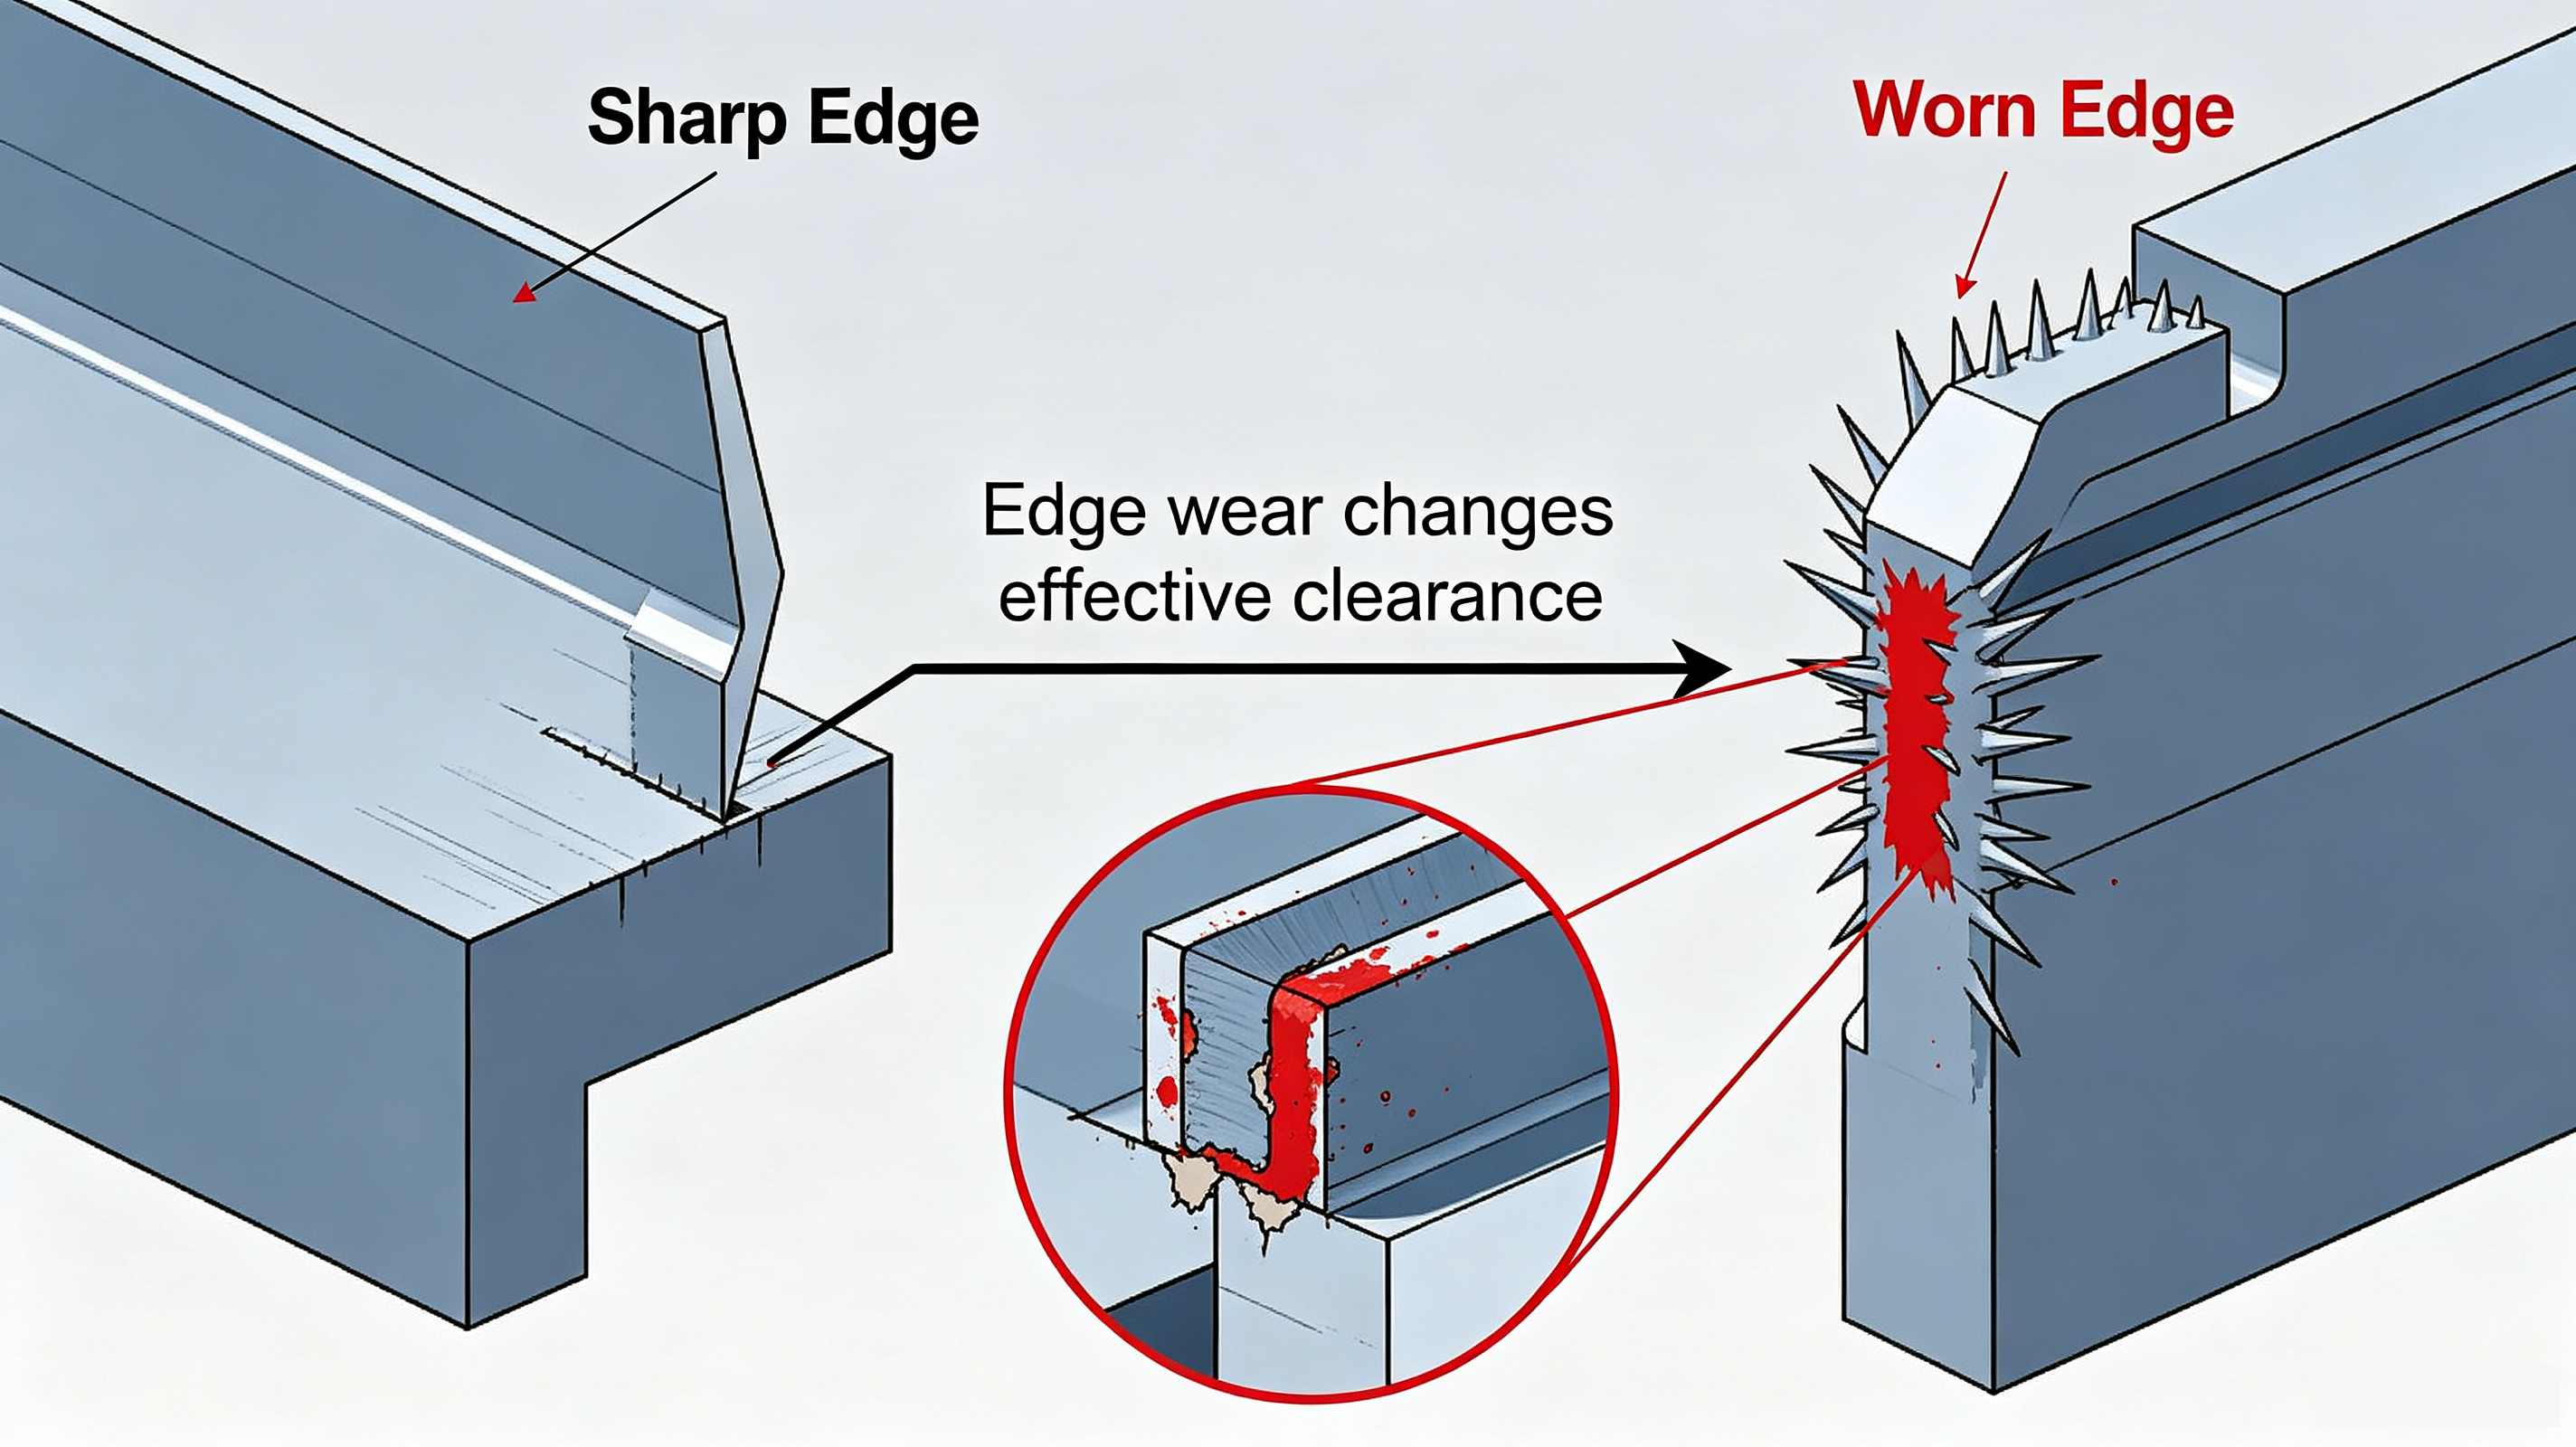
1. Wie führt Kantenverschleiß zur Bildung von Graten?
Der Verschleiß der Klinge verändert indirekt das tatsächliche Stanzspiel: Durch die Abrundung der Stempelklingenkante verringert sich das effektive Spiel; durch die Abrundung der Matrizenkante vergrößert sich das effektive Spiel; ungleichmäßiger Verschleiß an den oberen und unteren Schneidkanten kann zu asymmetrischen Spalten führen.
Das Endergebnis ist: Die Grate werden immer größer, die Querschnittsqualität wird instabil und die Verwerfungen weisen ein sehr regelmäßiges Muster auf.
2. Schnelldiagnose: Hängt Ihr Gratproblem mit der Schneide zusammen?
Das Produkt weist gleichmäßige Grate rund um den gesamten Umfang auf, die mit jedem Formzyklus allmählich zunehmen: Dies ist in der Regel auf allgemeinen Kantenverschleiß oder Abweichungen vom Grundspalt zurückzuführen.
Das Auftreten von Graten an einzelnen Seiten oder lokalen Abschnitten des Produkts ist ausschließlich auf lokale Kantenabsplitterungen, Defekte oder Abweichungen in der Parallelität der Form zurückzuführen.
3. Praktische Lösungen zur Verlängerung der Standzeit von Schneidkanten und zur Reduzierung von Graten
Bevorzugte Formwerkstoffe (Verschleißfestigkeit von niedrig bis hoch): Normaler Cr12MoV-Formstahl (ausreichend für die reguläre Massenproduktion) → Pulvermetallurgischer Schnellarbeitsstahl ASP23/ASP30 (bevorzugte Wahl für die Präzisionsstanzung in großen Stückzahlen) → Hartmetall (extrem hohe Verschleißfestigkeit, aber spröde und ungeeignet für starke Stoßbelastungen).
Wichtige Details zur Bearbeitung und Wartung: Nach dem Drahtschneiden die Hochglanzkante erhalten; manuelles Polieren ist verboten (da es die Mikrostruktur der Kante beschädigt und den Verschleiß beschleunigt); Beschichtungen je nach Anforderungen auswählen: TiAlN eignet sich für Hochgeschwindigkeitsstanzen, DLC für Formen mit Antihaftwirkung bei Nichteisenmetallen und BALIQ für Anwendungen mit hoher Verschleißfestigkeit; Klingen regelmäßig schärfen und warten, um die Kantenschärfe schnell wiederherzustellen.
Materialhärte: Die am häufigsten übersehene, versteckte Ursache für Grate
Die Verwendung derselben Form und derselben Parameter, jedoch mit einer anderen Materialcharge, führt zu Fehlern wie Graten und Qualitätsproblemen – ein in der Branche häufiges Phänomen. Der Hauptgrund dafür sind Chargenschwankungen in Härte und Plastizität des Materials.
Die Härte von Werkstoffen bestimmt unmittelbar deren Scherfestigkeit und ihr Potenzial zur plastischen Verformung. Werkstoffe mit unterschiedlichen Härtegraden führen bei Stanz- und Umformprozessen zu sehr unterschiedlichen Ergebnissen.
1. Eigenschaften von Graten in Materialien mit unterschiedlichen Härtegraden
Weiche Werkstoffe (reines Aluminium, Messing): Extrem hohe Plastizität, erhebliche Verformung vor dem Bruch, große eingedrückte Ecken, Neigung zur Bildung erheblicher Grate und schwierig zu reinigen.
Werkstoffe mittlerer Härte (SPCC, SUS304): Weisen eine mäßige Verformung bei gleichmäßigen Querschnitten auf, wodurch sie sich am einfachsten zur Herstellung hochwertiger Produkte ohne Grate eignen.
Harte Werkstoffe (65Mn Federstahl, hochfester Stahl): Hohe Sprödigkeit und schnelle Bruchgeschwindigkeit, mit relativ kleinen Graten, üben aber eine extrem starke Wirkung auf die Formen aus, was oft zu Kantenausbrüchen führt.
2. Warum gibt es bei Materialien gleicher Güteklasse erhebliche Chargenunterschiede?
Selbst bei einheitlichen Materialgüten können verschiedene Materialchargen Abweichungen aufweisen: Härteschwankungen können HRB 5–10 erreichen, Unterschiede in den Glühprozessen führen zu Schwankungen in der Plastizität, Oberflächenoxiden, Ölverunreinigungen und ungleichmäßiger Schichtdicke. Diese geringfügigen Abweichungen verstärken sich beim Hochgeschwindigkeitsstanzen und führen zu gratartigen Defekten in der gesamten Charge.
3. Umsetzungsstrategien zur Bewältigung der Materialvolatilität
Dynamische Spaltanpassung: Bei härteren Materialien den einseitigen Spalt um 0,5 % bis 1 % erhöhen; Bei zu weichen Materialien den Spalt entsprechend verringern.
Strenge Kontrolle der eingehenden Materialqualität: Vereinbarung von Härtestandards mit den Lieferanten, Durchführung von Stichprobenprüfungen für jede Charge eingehender Materialien und sofortige Rücksendung nicht konformer Artikel.
Optimierung der Formstruktur: Wichtige Arbeitsstationen verwenden austauschbare Einsätze, die eine spätere Anpassung der Parameter an die Materialbedingungen ermöglichen.
Die Wechselbeziehung dreier Schlüsselfaktoren: Den Kontext verstehen, um Probleme präzise zu diagnostizieren
In der tatsächlichen Produktion wirken Spiel, Schneidkantenwinkel und Materialhärte nicht unabhängig voneinander; sie beeinflussen sich gegenseitig. Entsprechend unterschiedlicher Produktionsbedingungen ist die Entstehung von Graten auf den ersten Blick erkennbar:
Neue Form + scharfe Kante + Standardmaterialien: Angemessenes Spiel, Grate innerhalb von 0,03 mm kontrolliert, bieten höchste Qualität.
Alte Form + abgenutzte Kanten + Standardmaterialien: Die Grate nehmen mit jedem Formzyklus kontinuierlich zu und überschreiten allmählich den Standardwert auf über 0,08 mm.
Neue Form + scharfe Kante + hartes Material: Minimale Gratbildung, aber die Formkante ist sehr anfällig für Absplitterungen, was zu einer drastischen Reduzierung der Lebensdauer führt.
Alte Form + abgenutzte Kanten + weicheres Material: Große, harte Grate, die extrem schwer zu schleifen sind, führen zu einem starken Anstieg der Fehlerrate in der Charge. Die Fehlerrate in der Massenproduktion schnellt in die Höhe.
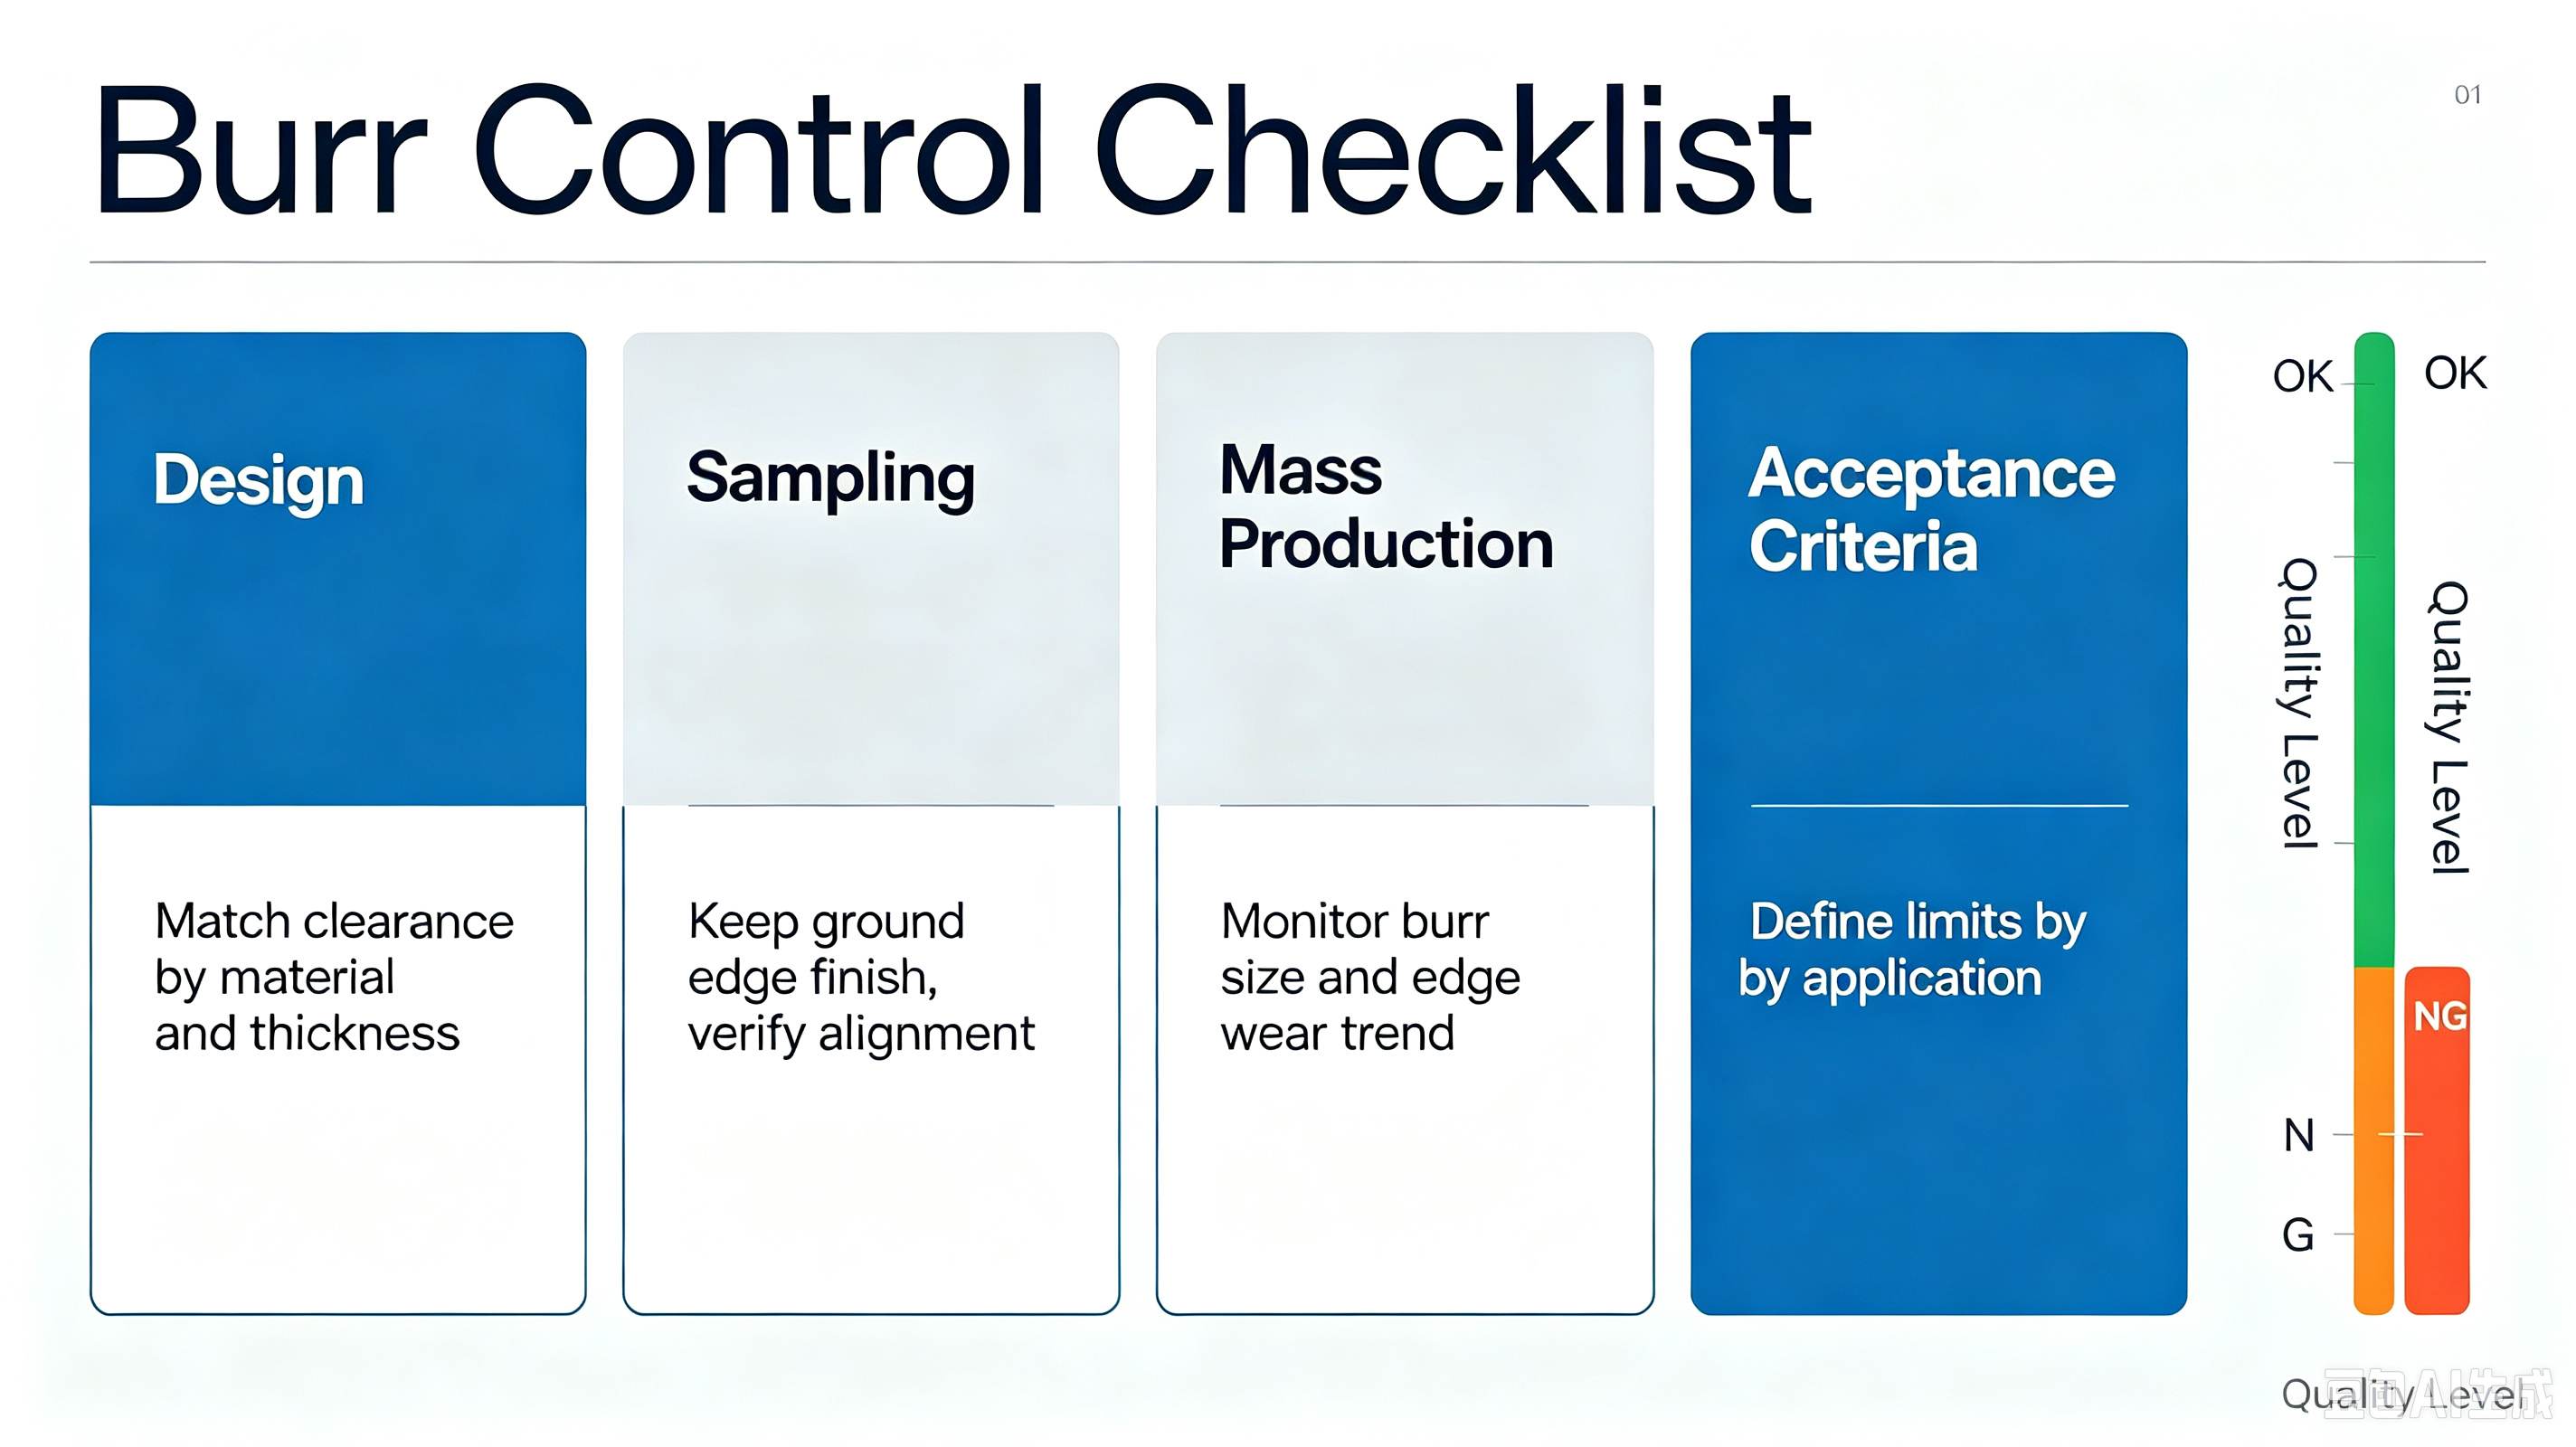
Vollständiger Gratkontrollplan (direkt umsetzbar)
1. Entwurfsphase: Vermeidung von Gratbildungsrisiken von Anfang an
Die Spaltrate wird präzise an Materialart und -dicke angepasst; die Schlüsselform- und Stanzpositionen sind mit austauschbaren Einsätzen versehen, was die spätere Wartung und Feinjustierung erleichtert; klare Standards für die Kantenrauheit werden festgelegt und ein Ra-Wert von unter 0,4 strikt kontrolliert.
2. Phase der Prototypenformenherstellung: Schaffung einer soliden Qualitätsgrundlage
Nach dem Drahtschneiden die Hochglanzkante erhalten, um Präzisionsverluste durch manuelles Polieren zu vermeiden; Genauigkeitsbeeinträchtigungen durch Handpolieren unbedingt vermeiden. Präzise Kalibrierung der Stempel- und Matrizenausrichtung; vollständige Gratprüfung am ersten Werkstück; erst nach dessen bestandener Prüfung wird die Serienproduktion gestartet.
3. Serienproduktionsphase: Routinemäßiges Management zur Vermeidung von Fehlern
Richten Sie für jede Schicht ein System zur Gratinspektion ein, um Datentrends zu erfassen; Prognostizieren Sie den Schleifzyklus der Formkante auf Basis von Gratschwankungen; Führen Sie stichprobenartige Härteprüfungen an jeder Charge eingehender Materialien durch und passen Sie die Stanzparameter umgehend entsprechend an.
4. Branchenübliche Akzeptanzkriterien für Grate (als Referenz)
Anschlüsse für elektronische Steckverbinder: ≤0,03 mm (um eine zuverlässige Kontaktierung zu gewährleisten)
Strukturbauteile für Kraftfahrzeuge: ≤0,05 mm (erfüllt Montage- und Sicherheitsstandards)
Blechteile für Haushaltsgeräte: ≤0,10 mm (erfüllt die Anforderungen an die optische Qualität)
Architektonische Hardware: ≤0,15 mm (geringere funktionale Anforderungen)
Unkontrolliertes Aufplatzen von Kletten ist nie ein unlösbares Problem; die meisten Menschen haben nur die Kernursache nicht richtig erkannt.
Bei übermäßiger Gratbildung sind Blindschleifen, häufige Werkzeuganpassungen oder wiederholtes Ausprobieren überflüssig. Beachten Sie die genaue Prüfreihenfolge: Prüfen Sie zuerst die Materialcharge und -härte, dann den Verschleißzustand der Werkzeugkante und justieren Sie abschließend das Stanzspiel.
Durch ein gründliches Verständnis der drei Kernfaktoren – Spaltmaße, Schneidkanten und Materialien – und die Standardisierung des gesamten Prozesses von Konstruktion, Fertigung und Massenproduktion können wir Gratprobleme vollständig beseitigen, die Produktausbeute stabilisieren, die Nacharbeitskosten senken, die Lieferqualität verbessern und Kundenaufträge sicher sichern!


© 2026 © HONGYU MOULD LIMITED. Alle Rechte vorbehalten.
 IPv6-Netzwerk unterstützt