Banner
  • Von AgieCharmilles bis Waida: Ein Blick in die Werkstatt, die Ihre engsten Toleranzen fertigt.
    Von AgieCharmilles bis Waida: Ein Blick in die Werkstatt, die Ihre engsten Toleranzen fertigt. Sep 14, 2026
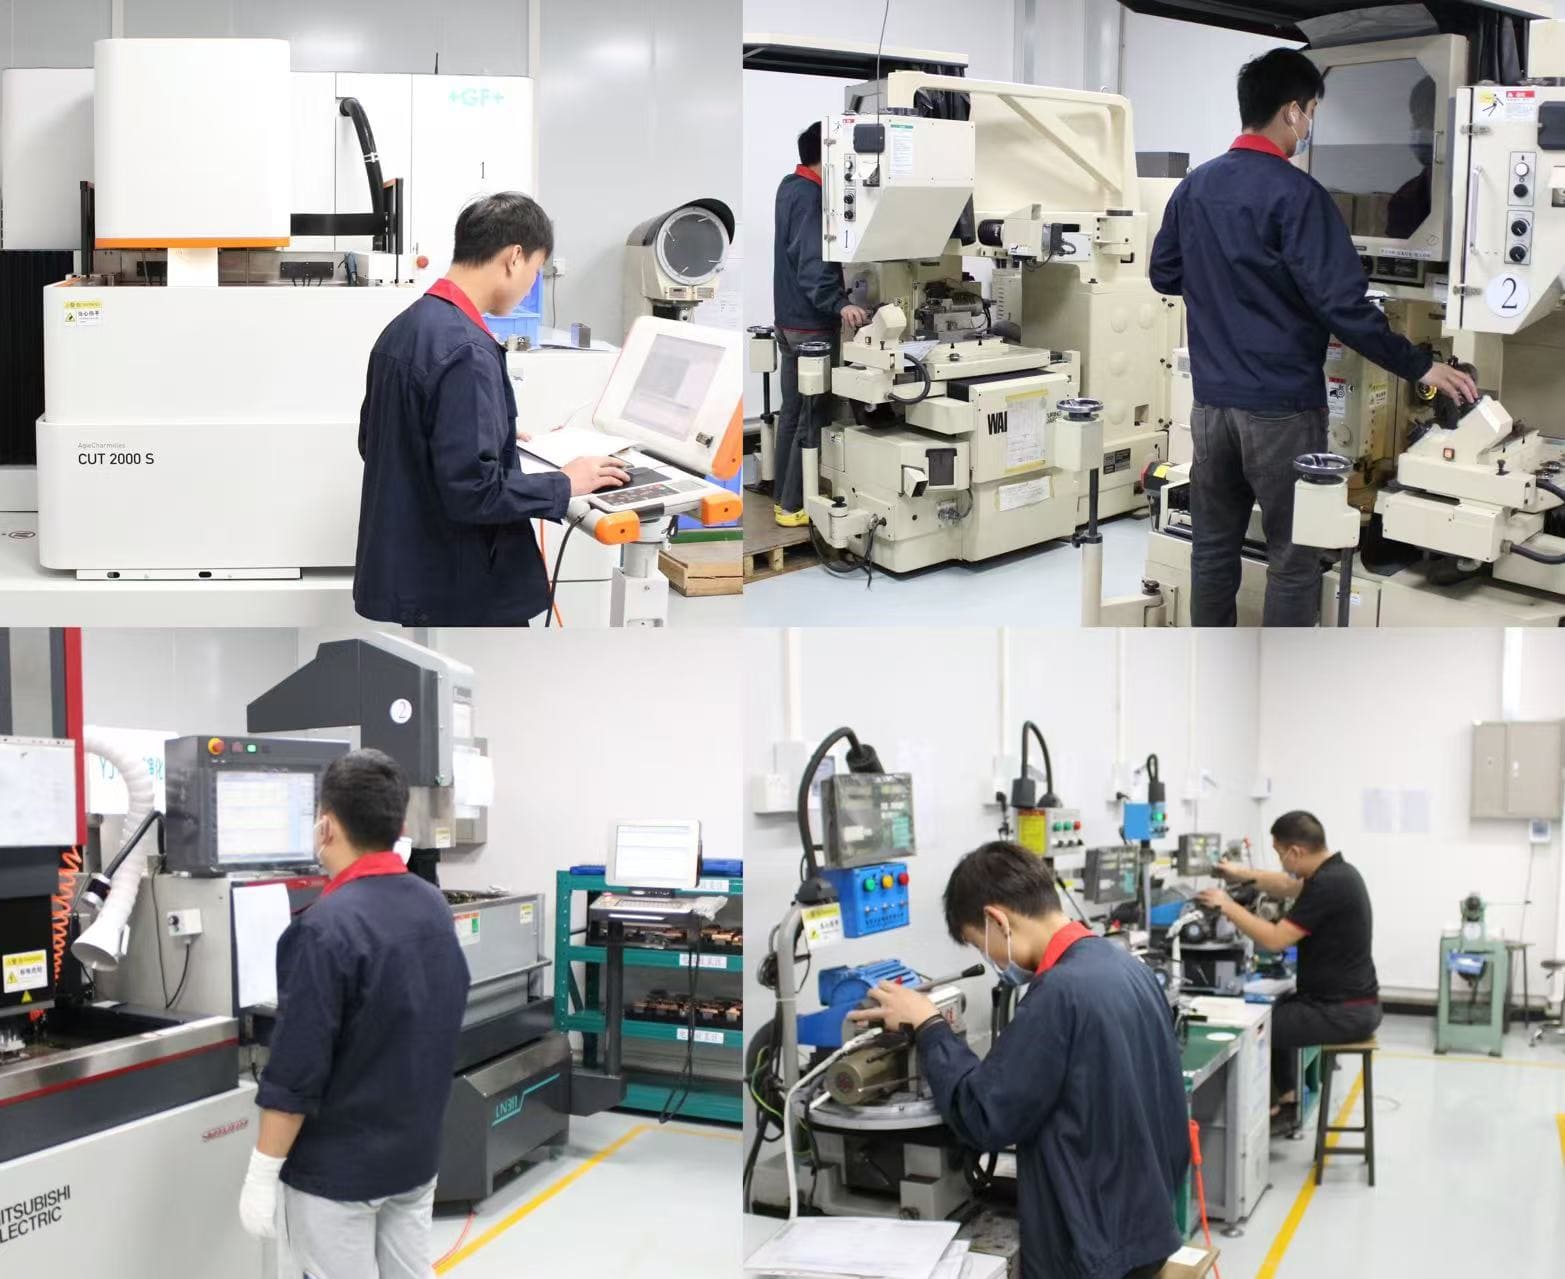
    Enthüllung, wie AgieCharmilles- und Waida-Anlagen im Millionenbereich die Probleme lösen ±0,002 mm Präzisionsherausforderung für Stanzen und Einsätze In Dongguan produzieren Fabriken Stanzwerkzeugkomponenten Und Stanzbearbeitung Sie sind überall zu finden. Bei der Lieferantensuche stehen viele Einkaufsleiter vor demselben Dilemma: Kleine Fabriken bieten zwar oft sehr niedrige Preise an, doch die fertigen Teile weisen häufig ungenaue Toleranzen auf. Nach der Montage kann die Form klemmen oder ungleichmäßiges Spiel aufweisen, was letztendlich zu einer Verkürzung der Form führt.’s Lebensdauer. Warum kann dieselbe Zeichnung in verschiedenen Fabriken zu so unterschiedlichen Ergebnissen hinsichtlich Präzision und Werkzeugstandzeit führen? Heute werden wir nicht in vagen Formulierungen sprechen. Stattdessen möchten wir Ihnen Folgendes zeigen: “Schwerlastausrüstung” in unserer Werkstatt—Was genau diese millionenschweren Importmaschinen für Ihre Teile leisten können.  Drahterodieren ist nicht nur “Schneiden— Es ist Präzisionsarbeit. Viele Menschen denken Drahterodieren ist nur für “Eine Form ausschneiden.” Bei hochwertigen Stanzanwendungen bestimmt das Drahterodieren jedoch die Konturgenauigkeit und Oberflächenqualität. Schläge. In Dongguan verwenden viele kleine Betriebe noch immer Drahterodiermaschinen mittlerer Geschwindigkeit oder Einsteigermodelle. Die Oberflächengüte ist mangelhaft, die Drahtspuren sind deutlich sichtbar, und es ist ein hoher Aufwand an manueller Nachbearbeitung erforderlich, was leicht zu Verformungen führen kann.Unsere Werkstatt ist mit mehreren hochmodernen Drahterodiermaschinen der Schweizer Firma GF AgieCharmilles ausgestattet, darunter die CUT 2000S, CUT 200Bp und 240SLp, sowie mit japanischen Maschinen der Marken Seibu M50 und Sodick AQ-400Ls. Nehmen wir den CUT 2000S als Beispiel: sein automatisches Drahteinfädelsystem und Intelligente Entladestromversorgungen verbessern nicht nur die Bearbeitungseffizienz um mehr als 30 %, sondern liefern auch eine spiegelglatte Oberflächenqualität. PräzisionssicherungUnser Drahterodierverfahren ermöglicht eine stabile Bearbeitungsgenauigkeit von ±0,002 mm. Das bedeutet, dass für Ihre Zeichnungen mit engen Toleranzen wie z. B. ±0,003 mm oder ±0,005 mm, wir können sie nicht nur herstellen, sondern auch in großen Mengen mit hoher Konsistenz produzieren, ohne wiederholte Nachbearbeitung oder Justierung.  Mikrometergenaue Endkorrektur — Optisches Profilschleifen Ist das Drahterodieren das Ende des Verfahrens? Für wirklich präzise Stanzteile, noch nicht. Wir haben zwei japanische Waida PGX-2500SP CNC-optische Lichtmaschinen vorgestellt. Profilschleifen Maschinen sowie 14 Präzisions-Flachschleifmaschinen. Waida’s Position in optisches Schleifen Sie bedarf keiner Vorstellung und ihre Schleifgenauigkeit kann 0,001 mm erreichen. Wann Schläge Bei Mikroverformungen nach der Wärmebehandlung oder wenn eine extrem scharfe Schneide erforderlich ist, ermöglicht die PGX-2500SP ultrapräzisen Materialabtrag unter optischer Echtzeit-Projektionsüberwachung. Dies schließt eine technische Lücke, die kleinere Betriebe ohne hochwertige Schleifanlagen bisher nicht schließen konnten.—ausschließlich auf erfahrene Arbeitskräfte setzen'manuelles Gefühl”—einfach nicht zu überwinden.  Vollständige interne Prozesskontrolle — Keine Outsourcing-Verzögerungen mehr Zusätzlich zu den oben genannten Premium-Geräten verfügen wir auch über Mitsubishi EA8A EDM-Maschinen, WM831 Rundschleifmaschinen, SC-305 spitzenlose Schleifmaschinen sowie Toyo SMAP Poliermaschinen und Multi LAP Läppmaschinen. Was bedeutet das? Das bedeutet, dass vom Drahtschneiden über EDM und Innen-/Außenschleifen bis hin zum Endschliff alles abgedeckt wird. Durch das Polieren haben wir die vollständige Kontrolle über den internen Prozess erreicht. In Dongguan müssen viele kleine Fabriken bei komplexen Aufträgen mehrere Arbeitsschritte an verschiedene Partnerwerkstätten auslagern. Sobald ein Problem mit den Abmessungen auftritt, wird die Verantwortung hin und her geschoben.Bei uns wird der gesamte Prozess intern kontrolliert, sodass Verantwortung und Qualität klar und nachvollziehbar sind. Schlussworte Die Investition von Millionen in Ausrüstung ist nicht zur Schau gestellt. Sie dient dazu, uns Zeichnungen mit extrem engen Toleranzen oder schwer zerspanbaren Werkstoffen zu präsentieren, und wir können mit Zuversicht sagen: “Diese Präzision können wir stabil erreichen.” Wenn Ihre Form eine kurze Lebensdauer, instabile Passungen oder wiederholte Nachjustierungen beim Testen erfordert, senden Sie uns gerne Ihre Zeichnungen. Wir konkurrieren nicht über den niedrigsten Preis.—Wir konkurrieren darum, wer Ihre Formen länger haltbar machen und eine stabilere Leistung erbringen kann. 
  • Wie man Wolframkarbidstempel ohne Risse schneidet
    Wie man Wolframkarbidstempel ohne Risse schneidet Jun 26, 2026
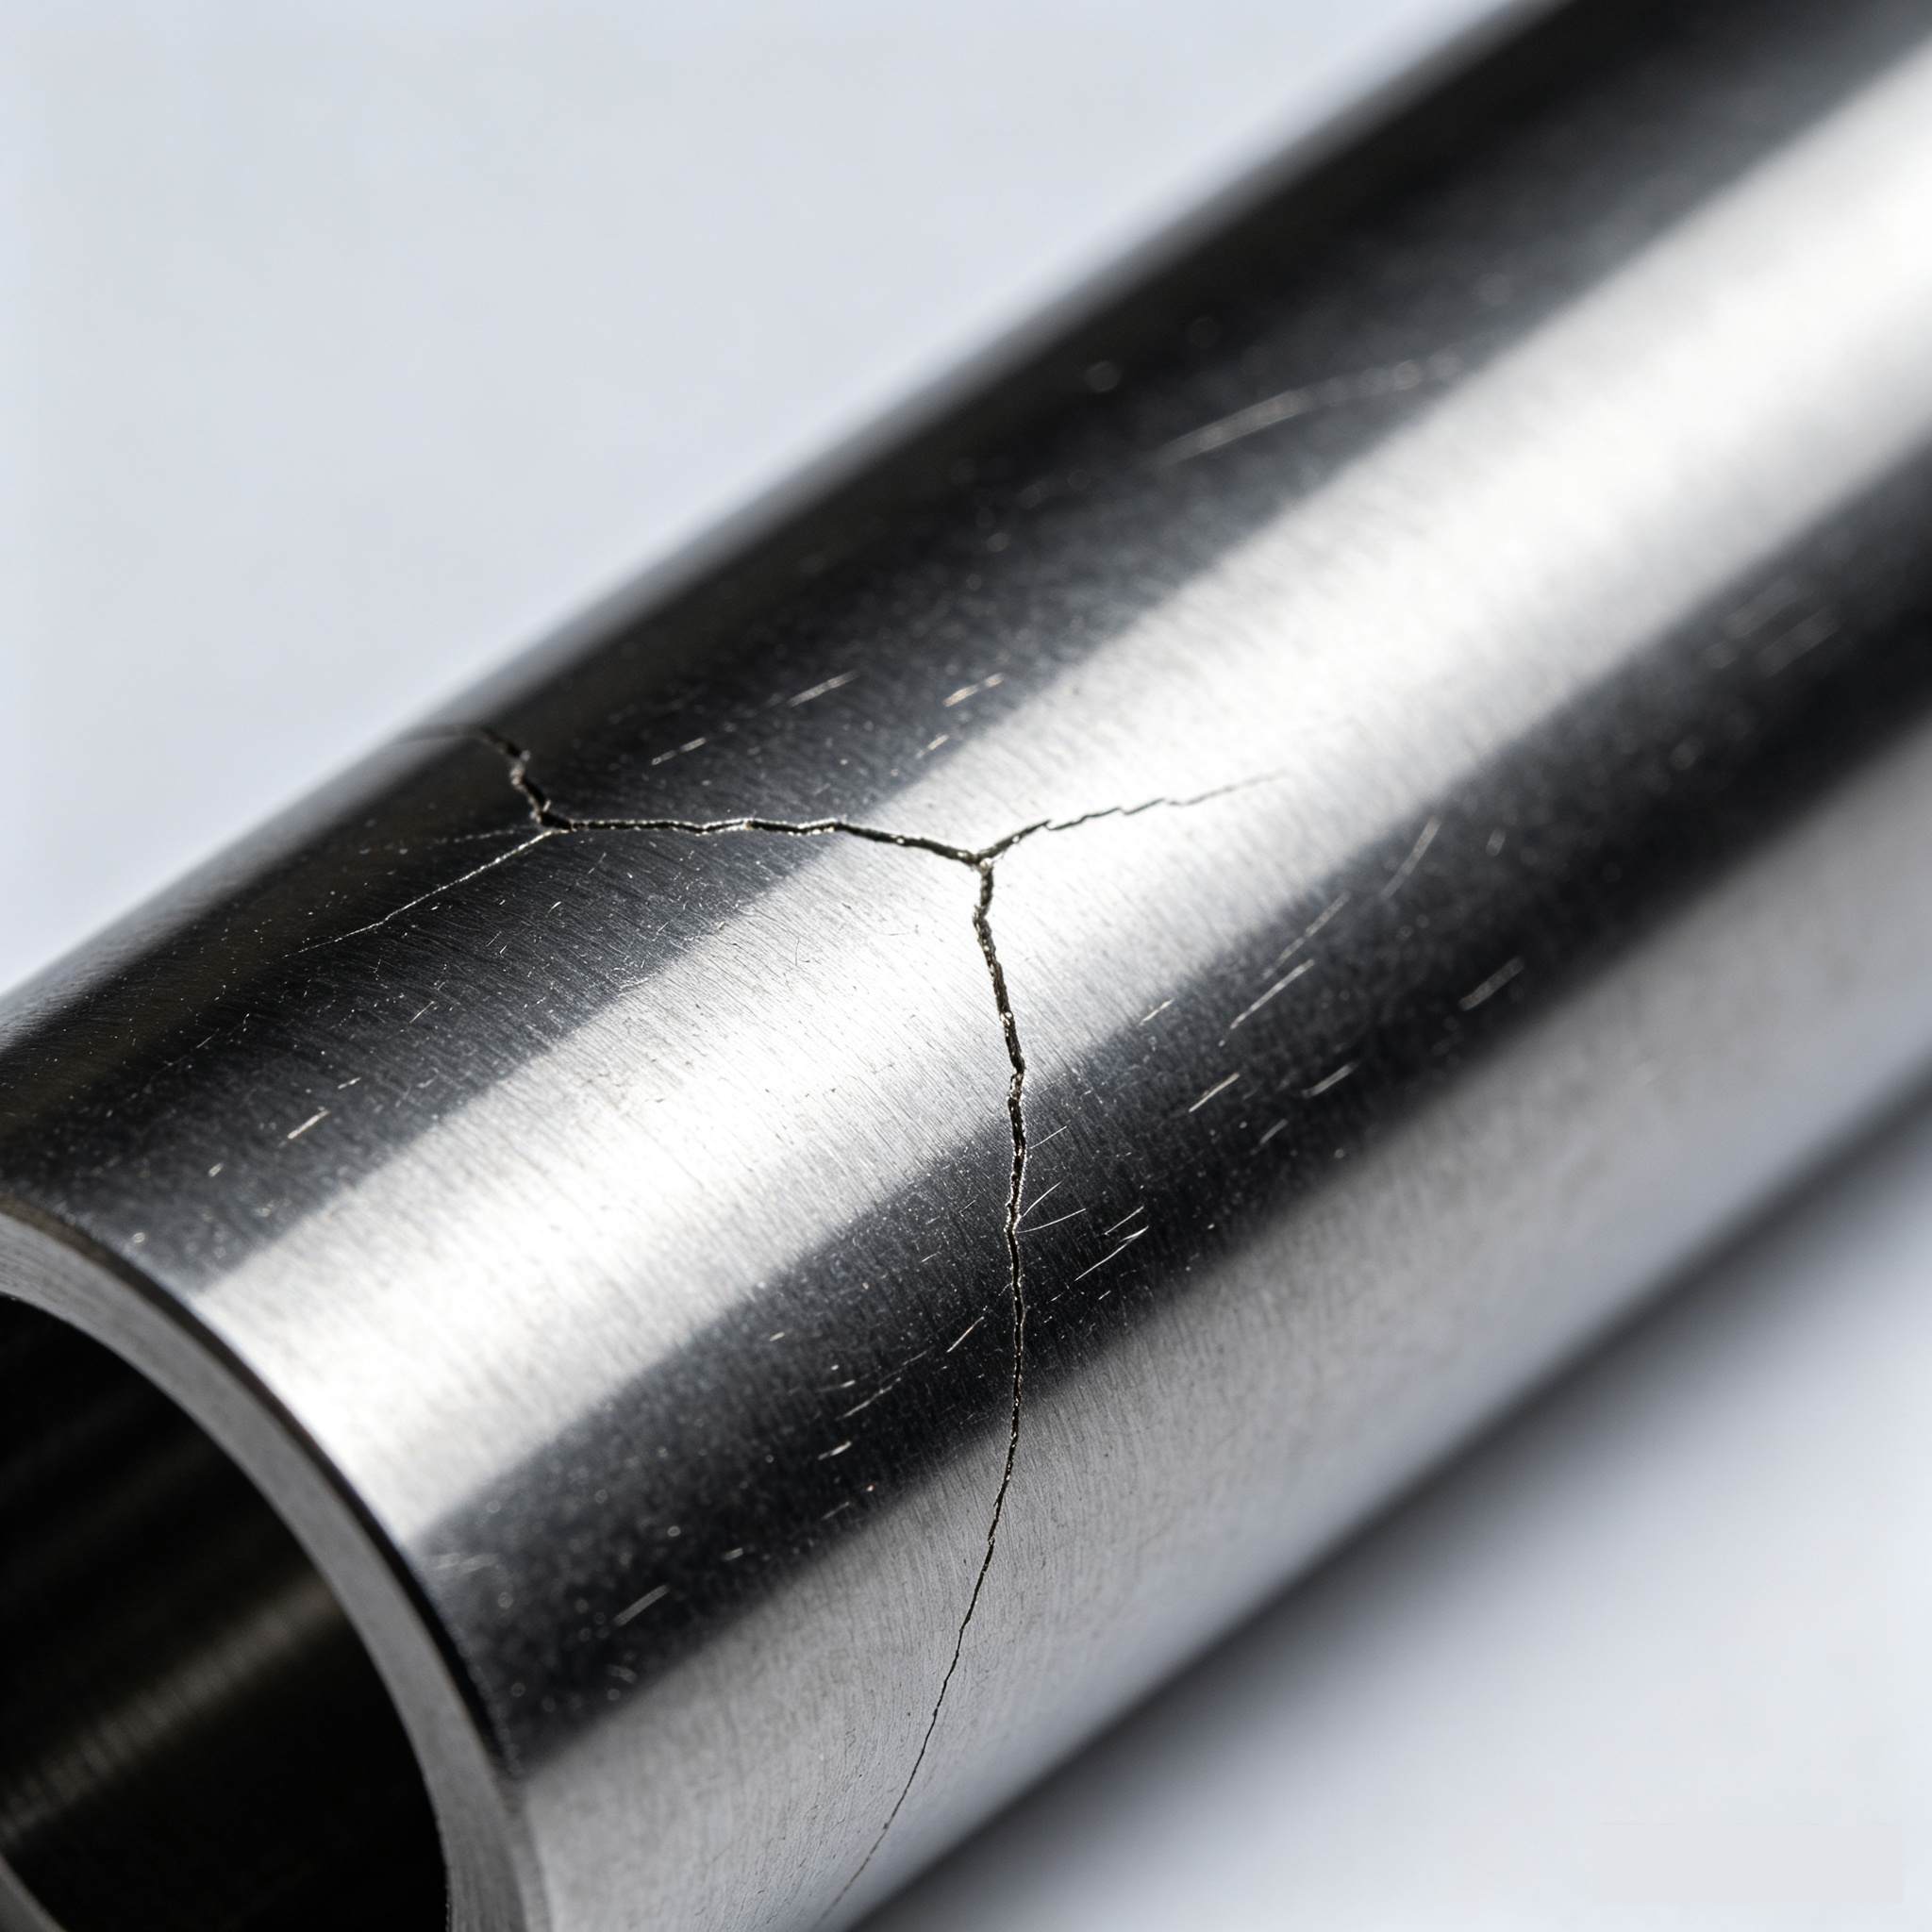
    Warum neigt Wolframcarbid zu Rissbildung?     Wolframcarbid Diese Hartlegierung wird durch Sintern von Wolframcarbidpulver mit einem Kobaltbinder hergestellt. Ihre Härte kann HRA 89–93 erreichen, ihre Dehnung ist jedoch extrem gering – vereinfacht gesagt, sie ist „hart, aber spröde“. Drahterodieren Konventionelles EDM-Verfahren basiert auf dem Abtragen von Metall mittels extrem heißer elektrischer Funken. Die lokal auftretenden, kurzzeitigen Temperaturen können Tausende von Grad erreichen und kühlen dann im Dielektrikum rasch ab – dieser Heiz- und Kühlzyklus erzeugt thermische Spannungen. Sind die Parameter nicht optimal, entstehen Mikrorisse an der Oberfläche. Wird der Stempel später zum Stanzen verwendet, breiten sich diese Risse unter Krafteinwirkung aus und führen zu Absplitterungen oder vollständigem Bruch. Daher liegt die entscheidende Frage beim Schneiden von Wolframkarbid nicht darin, ob es sich schneiden lässt, sondern darin, wie Wärmeeintrag und Abkühlgeschwindigkeit kontrolliert werden können.   Drahterodieren: Die richtigen Parameter einzustellen ist von größter Bedeutung Wir verwenden hauptsächlich Drahterodieren für die Fertigung WolframkarbidstempelFolgende Parameter sind nicht verhandelbar: Verwenden Sie keinen übermäßigen Strom.Viele Anwender gehen fälschlicherweise davon aus, dass höhere Stromstärken schnelleres Schneiden bedeuten. Bei Wolframkarbid führt eine höhere Stromstärke jedoch zu einer Vertiefung der Wärmeeinflusszone und einer Verdickung der „weißen Schicht“ (Umwandlungsschicht). Diese Schicht bietet einen idealen Nährboden für Risse. Unser Vorgehen: Verwenden Sie für den Schruppschnitt einen moderaten Strom. Reduzieren Sie den Strom für den Schlichtschnitt auf ein Drittel (oder weniger) des Schruppschnittwerts. Ein zusätzlicher Schnitt ist besser als zu schnell zu schneiden und dabei thermische Risse zu riskieren. Kurze PulsbreiteLängere Impulsdauern bedeuten höhere Energie pro Impuls und schnellere Erosion, aber auch stärkere Beschädigung. Typischerweise halten wir die Impulsdauer zwischen 2 und 6 Mikrosekunden und verwenden für die Nachbearbeitung Impulsdauern unter 2 Mikrosekunden. Monitor dielektrischer Widerstand    Ist der spezifische Widerstand des deionisierten Wassers zu niedrig, kann es zu Lichtbögen kommen, die die Arbeitsfläche beschädigen. Wir halten den spezifischen Widerstand bei 10–15 kΩ·cm; dies wird bei jeder Schicht überprüft und das Harz bei Bedarf ausgetauscht. Stabile Drahtgeschwindigkeit beibehalten Bei zu hoher Geschwindigkeit kann der Draht brechen; bei zu niedriger Geschwindigkeit wird der Späneabtransport beeinträchtigt. Wir stellen die Geschwindigkeiten je nach Drahtdurchmesser und Werkstückdicke auf 4–6 m/min ein, um ein effektives Spülen ohne Vibrationen zu gewährleisten. Mehrere Durchgänge als Standard verwendenWir führen immer mindestens drei Durchgänge mit Wolframkarbidstempeln durch: Vorschliff → Fertigschliff 1 → Fertigschliff 2. Die Schnittenergie wird mit jedem Durchgang reduziert; der letzte Durchgang ist wie ein sanftes „Schwenken“, wodurch eine nahezu unsichtbare weiße Schicht und eine Ra-Oberfläche von besser als 0,8 μm erzeugt werden.  EDM-Bohren: Kleine Löcher sind die größte Herausforderung Schläge Möglicherweise werden Ölbohrungen oder Entlüftungsbohrungen mit einem Durchmesser von nur 0,3 mm benötigt – eine Aufgabe für das EDM-Bohren.Die größte Herausforderung besteht hier in der Späneabfuhr. Werden die Späne nicht weggespült, kommt es zu wiederholten Austritten an der Bohrlochwand, was zu Oberflächenverbrennungen oder, in schweren Fällen, zu Rissen führen kann. Unsere bewährten Vorgehensweisen:Verwenden Sie gerade Kupferrohrelektroden – gebogene Rohre verlaufen und verbrennen die Lochwand.Sorgen Sie für ausreichenden Spüldruck, damit die Ablagerungen effektiv herausgespült werden.Nicht zu schnell zuführen; beim ersten Anzeichen eines Kurzschlusses sofort zurückziehen – die Elektrode niemals mit Gewalt einführen. Post-EDM: Was kommt als Nächstes? Der Schneidevorgang ist nicht das Ende. Nach der maschinellen Bearbeitung sind zwei Schritte entscheidend: Untersuchen Sie die weiße SchichtWir verwenden eine Lupe oder ein metallografisches Mikroskop, um die Kante zu prüfen; ist die weiße Schicht sichtbar, polieren wir sie vorsichtig mit feinem Schleifpapier ab. Das Belassen der Umwandlungsschicht birgt die Gefahr von späteren Absplitterungen. Stressabbau (Niedertemperaturhärtung)Wolframkarbidstempel Es können nach dem Schneiden noch Restspannungen vorhanden sein. Wenn möglich, führen wir ein Anlassen bei niedriger Temperatur (180–220 °C) durch, um innere Spannungen effektiv abzubauen und die Abmessungen zu stabilisieren.  ZusammenfassungZum „schneiden“ Wolframkarbidstempel Ohne zu viel zu sagen, läuft es im Grunde auf drei Punkte hinaus:Verwenden Sie keinen zu hohen Strom; führen Sie mehrere Enddurchgänge durch.Für effektive Kühlung (Spülung) und Späneentfernung sorgen.Den Stempel nicht direkt nach der Bearbeitung verwenden – die weiße Schicht prüfen und Spannungen abbauen. So machen wir das in unserer Werkstatt. Unsere Kunden bezeichnen unsere Stanzen als langlebig und widerstandsfähig – nicht wegen irgendeines „Geheimtricks“, sondern weil wir jeden einzelnen Prozessschritt sorgfältig kontrollieren.Wenn Sie mit dem Ertrag zu kämpfen haben WolframkarbidstempelLasst uns darüber reden – es muss nicht um Geschäftliches gehen, manchmal ist der Erfahrungsaustausch unbezahlbar.
  • Wann Stanzwerkzeuge ersetzt oder nachgeschliffen werden sollten: Ein praktischer Leitfaden zur Werkzeugwartung
    Wann Stanzwerkzeuge ersetzt oder nachgeschliffen werden sollten: Ein praktischer Leitfaden zur Werkzeugwartung Jun 17, 2026
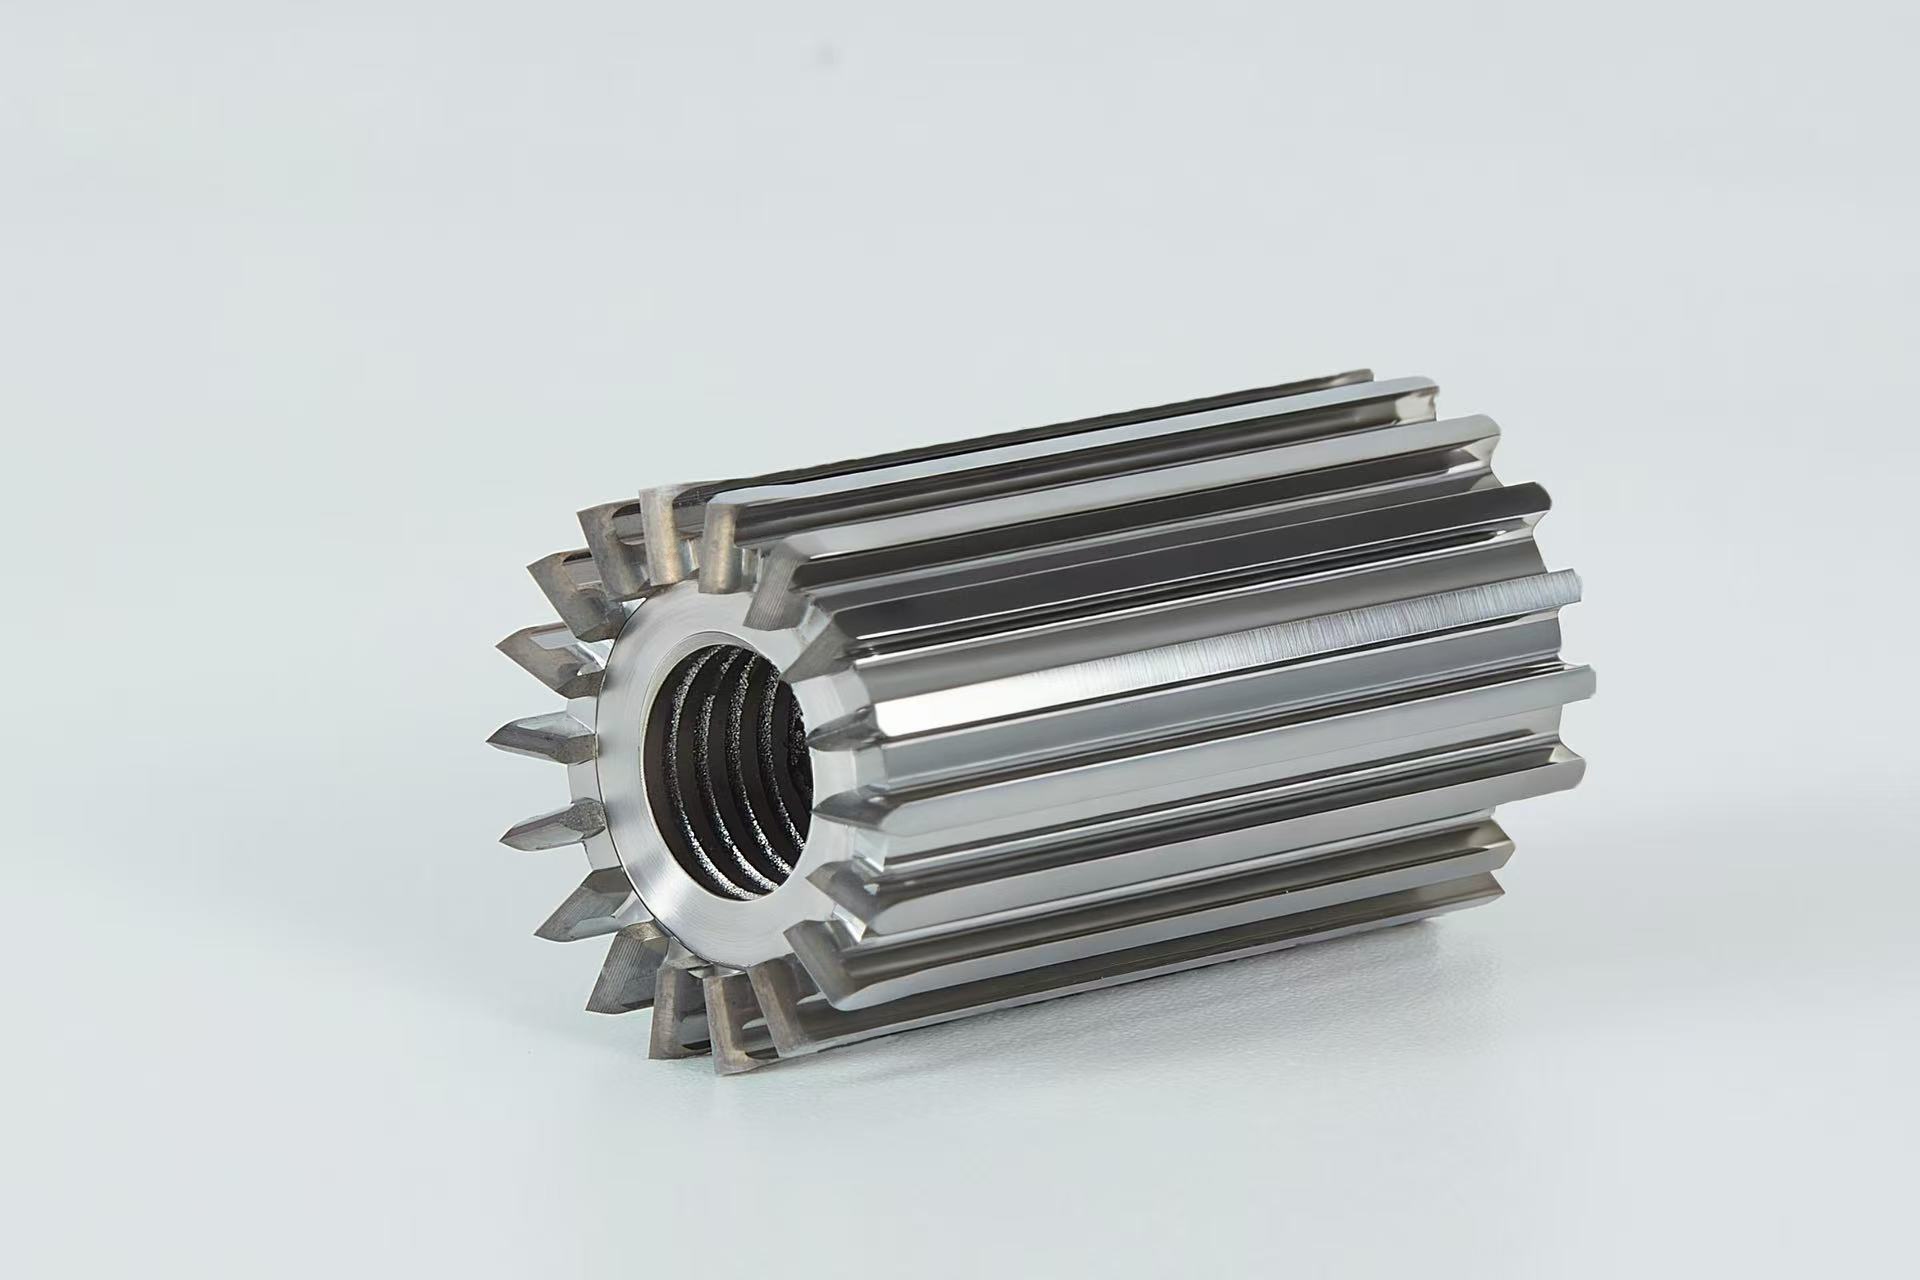
    In der Welt von MetallprägenWerkzeugverschleiß ist unvermeidlich. Aber genau zu wissen, wann man ein Werkzeug ersetzen muss, ist eine Herausforderung. Stempel Das Nachschleifen einer Schneide kann den Unterschied zwischen hoher Produktionsqualität und kostspieligen Ausfallzeiten ausmachen. Wann sollte ein Stempel ausgetauscht werden? Schläge gehören zu den am stärksten beanspruchten Bauteilen in einem StanzwerkzeugHier sind die entscheidenden Anzeichen dafür, dass es Zeit für einen Austausch ist: Sichtbare Abnutzung oder Absplitterungen Überprüfen Sie die Stempelspitze regelmäßig. Wenn Sie Folgendes feststellen:Abgerundete oder stumpfe SchneidkantenKleine Absplitterungen oder Risse an der OberflächeUngleichmäßige AbnutzungsmusterSofort ersetzen. Die weitere Verwendung eines beschädigten Stempels kann den Matrizenknopf beschädigen und zu Graten an den Werkstücken führen. Übermäßige Grathöhe Die Grathöhe ist einer der zuverlässigsten Indikatoren. Messen Sie die Grate regelmäßig:AkzeptabelWeniger als 10 % der MaterialdickeWarnung10–15 % – Planen Sie einen baldigen Austausch ein.KritischÜber 15 % – sofort ersetzen Dimensionsdrift Wenn gestanzte Teile auch nach Anpassung der Pressparameter außerhalb der Toleranz liegen, kann der Stempel über seine Nutzungsdauer hinaus verschlissen sein. Erhöhte Schlagkraft Ein plötzlicher oder allmählicher Anstieg der Presskraft deutet oft darauf hin, dass der Stempel stumpf ist und mehr Kraft benötigt, um das Material zu durchtrennen. Verschlechterung der Oberflächenbeschaffenheit Wenn die Schnittkante rau oder eingerissen ist oder eine übermäßige Umknickung aufweist, ist es an der Zeit, den Zustand des Stempels zu beurteilen.Allgemeine Faustregel Für Standardwerkzeug Stahlstanzen Bei Baustahl (bis zu 3 mm Dicke) ist mit einem typischen Punch Life von:50.000 – 200.000 Schlägevor dem NachschärfenAustausch nach 3–5 Nachschleifvorgängen oder wenn die Stempellänge um 20 % reduziert ist Wann Schneidkanten nachgeschliffen werden müssen Durch Nachschleifen wird die Schärfe wiederhergestellt, ohne das gesamte Werkzeug ersetzen zu müssen. Der richtige Zeitpunkt maximiert die Werkzeugstandzeit bei gleichbleibender Qualität. Wichtige Indikatoren für das Nachmahlen 1. Schwellenwert für Gratbildung überschritten Wie bereits erwähnt, sollte ein Nachschleifen erfolgen, sobald die Gratbildung 10–15 % der Materialstärke erreicht hat. Warten Sie nicht, bis der kritische Bereich erreicht ist. 2. Kantenradius erhöhen Verwenden Sie einen optischen Komparator oder ein Mikroskop. Wenn der Schneidkantenradius größer als … ist, … 0,05–0,10 mmDas Nachschleifen ist überfällig. 3. Galling oder Pick-Up Wenn Material anfängt, daran zu haften Schlagen oder sterben Die Oberfläche weist Anzeichen von Mikroverschweißungen aufgrund von Hitze und Reibung auf. Durch Nachschleifen wird die beschädigte Oberflächenschicht entfernt. 4. Schall- und Schwingungsänderungen Erfahrene Bediener hören oft, wenn eine Matrize stumpf wird. Ein Wechsel von einem sauberen „Knacken“ zu einem dumpfen „Plumpsen“ oder verstärkte Vibrationen signalisieren die Notwendigkeit einer Wartung. 5. Konstante Produktionszahlen Viele Geschäfte verfolgen einen präventiven Ansatz:Alles neu mahlen 50.000 – 100.000 Schlägeabhängig von Materialart und DickeVerfolgen Sie die tatsächliche Leistung und passen Sie die Intervalle entsprechend an. Empfohlene Menge an Mahlgut Nur entfernen 0,05 – 0,15 mmpro MahlvorgangVermeiden Sie es, zu viel Material auf einmal abzutragen, da dies Wärme erzeugt und den Werkzeugstahl erweichen kann.Bewährte Verfahren zur Maximierung der Werkzeuglebensdauer ÜbenNutzenVerwenden Sie die richtige Schmierung.Reduziert Reibung und WärmeentwicklungKorrekten Freiraum einhalten.Verhindert übermäßigen Verschleiß und AbsplitterungenStanzen präzise ausrichtenVerhindert ungleichmäßige BeladungWerkzeuge ordnungsgemäß aufbewahrenVerhindert Korrosion und versehentliche BeschädigungFühren Sie detaillierte Wartungsprotokolle.Ermöglicht datengestützte Ersatzentscheidungen Die Entscheidung, einen Stempel auszutauschen oder eine Schneide nachzuschleifen, sollte niemals auf Vermutungen beruhen. Durch die Überwachung von Grathöhe, Maßgenauigkeit, Schneidenzustand und Produktionszahlen lässt sich eine vorausschauende Wartungsstrategie implementieren, die ungeplante Ausfallzeiten reduziert. verlängert die Werkzeuglebensdauer.Ein gut gewarteter Stempel ist ein gewinnbringender Stempel.  
  • Wie ausländische Kunden zuverlässig Lieferanten für Präzisionsstanzformen auswählen können
    Wie ausländische Kunden zuverlässig Lieferanten für Präzisionsstanzformen auswählen können May 14, 2026
    Präzisionsstanzformteile—Schläge, stirbt, Leitpfeiler, Führungsbuchsen, Auswerferstifte—sind Kernbestandteil StanzformenWir unterstützen die Bereiche Automobilindustrie, neue Energien, Unterhaltungselektronik und humanoide Roboter. Für unsere ausländischen Kunden ist die Wahl eines zuverlässigen Lieferanten eine strategische Investition, die sich auf die Werkzeugleistung, die Lebensdauer, die Effizienz und die Stabilität der Lieferkette auswirkt. Angesichts der zahlreichen Optionen, insbesondere aus China, Im Folgenden erläutern wir die wichtigsten Kriterien, die bei einer fundierten Entscheidung zu berücksichtigen sind.Definieren Sie Ihre genauen Anforderungen an die FormteileKlären Sie zunächst Ihren Bedarf an Formteilen, um Missverständnisse und Verzögerungen zu vermeiden. Stellen Sie folgende Fragen:• Präzision und ToleranzBenötigen Sie Mikropräzision für hochwertige Teile (z. B. Roboterformstempel) oder Standardpräzision? Dokumentieren Sie Toleranzen, Oberflächenrauheit und Umformbarkeit. • MaterialienWelche Materialien benötigen Ihre Formteile? Zu den Optionen gehört hochfester Formstahl (ASP23,SKH51oder inländische SKD11/1.2344-Alternativen) oder verschleißfest WolframcarbidStellen Sie sicher, dass der Lieferant die Arbeitsbedingungen Ihrer Form regelt. • Umfang und VorlaufzeitWie hoch ist Ihr jährlicher Verbrauch und Ihr Bestellvolumen? Handelt es sich um kundenspezifische Teile in großen Stückzahlen oder in kleinen Serien? Bitte geben Sie die Lieferzeiten an. benutzerdefinierte Komponenten. • MehrwertdiensteBenötigen Sie Wärmebehandlung, Oberflächenbeschichtung, Schleifen oder Entgraten? Ein Komplettanbieter vereinfacht die Beschaffung. Die Grundlage für zuverlässige FormteileDie technischen Fähigkeiten eines Lieferanten bestimmen Formteile Qualität und Langlebigkeit. Prüfen Sie Folgendes:a. Ausrüstung & Interne VerarbeitungWählen Sie Lieferanten mit fortschrittlicher Werkzeugbearbeitungsausrüstung (hochpräzise CNC-Maschinen, Drahtschneiden, EDM, Schleifenund interne Kapazitäten für engere Toleranzen und kürzere Lieferzeiten. Fordern Sie Fotos Ihrer Anlage und Informationen zu Geräteaktualisierungen an.b. Expertise in den Bereichen Engineering und DFMEin zuverlässiger Lieferant bietet DFM-Expertise für Formteile, um Konstruktionen zu optimieren, Ausschuss zu reduzieren und die Lebensdauer zu verlängern. Prototyping und Simulation verfeinern die Konstruktionen vor der Serienproduktion und sparen so Zeit und Kosten. Für komplexe Bauteile (z. B. Gehäuse einer EV-Batterie) Form), nach Erfahrungen mit der Lösung von Verschleiß- oder Passformproblemen fragen.c. Qualitätskontrolle und ZertifizierungenFür gleichbleibende Qualität und Rückverfolgbarkeit sollten Sie ISO 9001/IATF 16949-zertifizierte Lieferanten bevorzugen. Erkundigen Sie sich nach den Prüfverfahren (z. B. KI-gestützte Sichtprüfung, Koordinatenmessmaschine) und der Fähigkeit, Berichte und Materialzertifikate bereitzustellen.Branchenerfahrung und Reputation bewertenBranchenspezifische Erfahrung mit Formteilen ist unerlässlich. Beispielsweise bedeutet Fachwissen im Bereich der Automobilindustrie für neue Energien, dass man Folgendes verstehen muss: Motorkern-Einsätze und Batteriegehäuse Formstempel. • Fallstudien & Referenzen: Bitten Sie um branchenbezogene Fallstudien und Referenzen von ausländischen Kunden, um die Zuverlässigkeit zu überprüfen. • Ruf: Recherchieren Sie den globalen Ruf über Foren; vermeiden Sie Lieferanten mit Qualitätsmängeln oder Lieferverzögerungen.Lieferkette und Logistik bewertenFür ausländische Kunden sind eine stabile Lieferkette und eine reibungslose Logistik von entscheidender Bedeutung. Ein zuverlässiger Lieferant verfügt über eine robuste Lieferkette, um Lieferverzögerungen zu vermeiden. • MaterialbeschaffungErkundigen Sie sich nach Materiallieferanten und Alternativen. • Logistik & Compliance: Gewährleistung eines reibungslosen internationalen Versanderlebnisses für FormteileAbwicklung von Zollformalitäten und gesetzlichen Bestimmungen. Fragen Sie nach Versandpartnern und dem Umgang mit Verzögerungen. • SkalierbarkeitWählen Sie einen Lieferanten, der die Produktion an die steigende Nachfrage anpassen kann, ohne dabei die Qualität zu beeinträchtigen. Kommunikation und Kundendienst priorisierenEffektive Kommunikation ist unerlässlich – suchen Sie nach einem spezialisierten, englischsprachigen internationalen Team, um Sprach- und Zeitbarrieren zu überwinden. Kundendienst ist wichtig: Gewährleisten Sie zeitnahe technische Hilfe, Ersatzteileund Wartungshinweise. Erkundigen Sie sich nach der Garantie für mangelhafte Teile.Kostenvergleich mit Bedacht: Fokus auf die GesamtbetriebskostenBillige Formteile können langfristig die Kosten erhöhen (Ersatz, Ausfallzeiten). Fokus auf die Gesamtbetriebskosten (TCO):• Anfänglicher Kaufpreis• Qualitätskosten (Fehler, Nacharbeit, Ausfallzeiten)• Lieferzeit und Logistikkosten• Wartungs- und ErsatzkostenEin etwas höherer Anschaffungspreis senkt oft die Gesamtbetriebskosten durch bessere Qualität und längere Lebensdauer.Wählen Sie einen Partner für PräzisionsformteileDie Wahl eines zuverlässigen Lieferanten beeinflusst die Werkzeugleistung. Definieren Sie Ihre Bedürfnisse, überprüfen Sie die Fähigkeiten, bewerten Sie die Erfahrung und konzentrieren Sie sich auf die Gesamtbetriebskosten, um einen passenden Partner zu finden. Der beste Lieferant agiert als Erweiterung Ihres Teams – er bietet Fachkompetenz, Qualität und Support. Recherchieren Sie gründlich für eine langfristige Partnerschaft.Ihr vertrauenswürdiger Partner: Hongyu Präzisions-StanzformteileDongguan Hongyu Mould Co., Ltd. ist seit 2007 im Bereich der Herstellung von Präzisionsformteilen tätig und konzentriert sich seit über 19 Jahren auf anspruchsvolle Märkte wie Deutschland und Japan. Das Unternehmen beschäftigt sich hauptsächlich mit hochpräzisem Formzubehör, einschließlich Stanzformteilen, Wolfram KarbidTeile, Keramikteile, etc., deren Produkte in Schlüsselbereichen wie der Automobilindustrie, der Halbleiterindustrie, der Elektronik, der Luftfahrt, der Einrichtungsindustrie und der Rohstoffgewinnung weit verbreitet sind. Das Unternehmen verfügt über modernste Produktions- und Prüfanlagen und ein strenges Qualitätskontrollsystem, das den gesamten Prozess – von den Rohstoffen über die Präzisionsbearbeitung bis hin zur Endproduktprüfung – umfassend überwacht und so die Präzision und gleichbleibende Qualität der Produkte sicherstellt. Das Team besitzt fundierte Branchenkenntnisse und umfangreiche Erfahrung im Außenhandel, kennt die Anforderungen des internationalen Marktes und die Branchenstandards genau und bietet umfassende Unterstützung gemäß den individuellen Kundenbedürfnissen. So werden Liefer- und Kundendienstanforderungen effizient erfüllt. Gemäß unserer Geschäftsphilosophie, die auf Professionalität, Integrität und Win-Win-Situationen basiert, treibt das Unternehmen technologische Innovationen und Serviceoptimierung kontinuierlich voran. Unsere Produkte werden weltweit exportiert, und wir pflegen langjährige, stabile Partnerschaften mit zahlreichen Industriekunden. Auch in Zukunft werden wir Technologie als Grundlage und unsere Kunden in den Mittelpunkt stellen und uns zum Ziel setzen, ein verlässlicher Partner in der globalen Bearbeitung von Formteilen zu werden und die industrielle Fertigung mit unseren Komponenten maßgeblich zu unterstützen. 
Brauchen Sie Hilfe? Chatten Sie mit uns

eine Nachricht hinterlassen
Für jede Informations- oder technische Supportanfrage füllen Sie bitte das Formular aus. Alle mit einem Sternchen* gekennzeichneten Felder sind Pflichtfelder.
einreichen
Auf der Suche nach FAQs?
KONTAKTIEREN SIE UNS #
+86 769 832011519

Unsere Stunden

Mo. 21.11. - Mi. 23.11.: 9.00 - 20.00 Uhr
Do. 24.11.: geschlossen – Frohes Erntedankfest!
Fr. 25.11.: 8:00 - 22:00 Uhr
Sa. 26.11. - So. 27.11.: 10.00 - 21.00 Uhr
(Alle Stunden sind Eastern Time)

Heim

Produkte

WhatsApp

Kontakte