Banner
  • 0,12 mm Hartmetall, null Fehlertoleranz: Die wahre Geschichte der Bearbeitung hinter Mikrostempeln aus Wolframkarbid
    0,12 mm Hartmetall, null Fehlertoleranz: Die wahre Geschichte der Bearbeitung hinter Mikrostempeln aus Wolframkarbid Sep 24, 2026
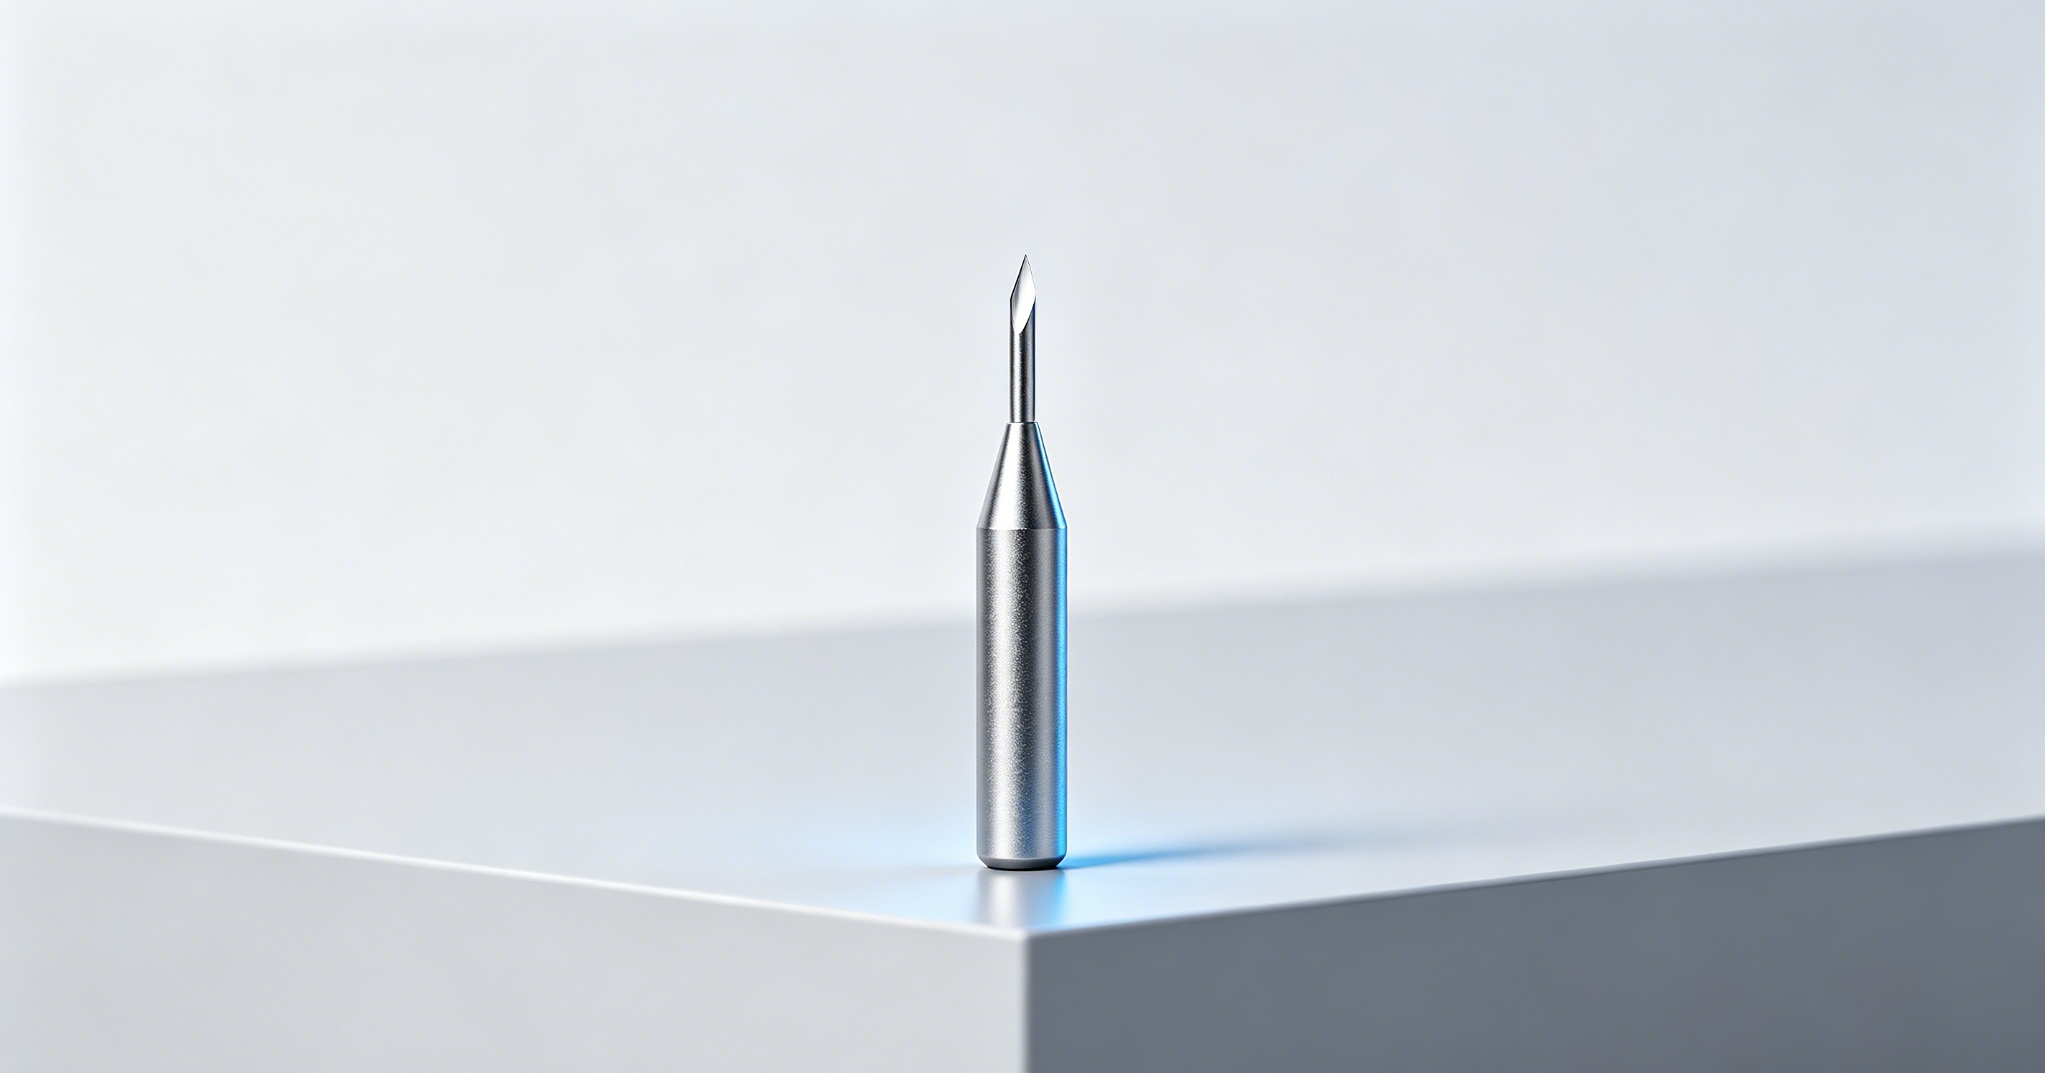
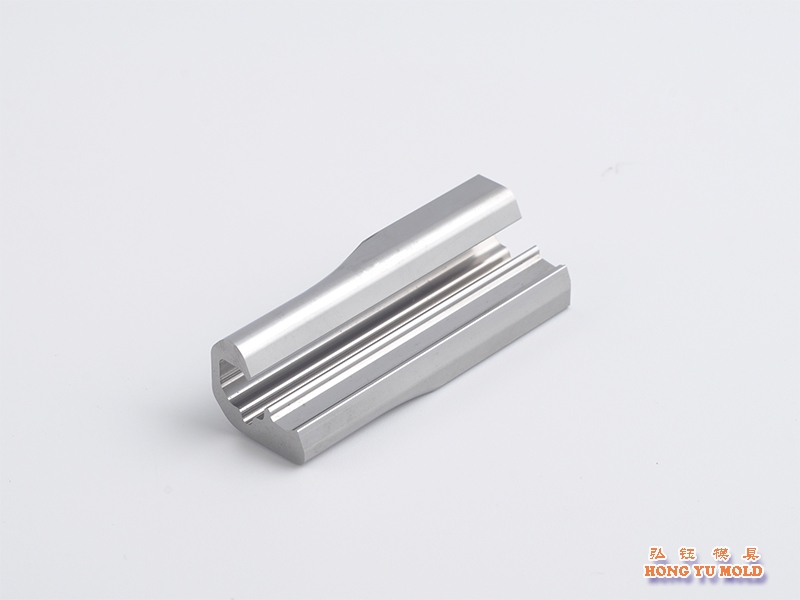
    In High-End-Fertigungsbranchen wie Präzisionsstanzen und Terminal & Halbleiter-Steckverbinder-Formen, Mikro-Spezialform Wolframkarbidstempel sind die entscheidenden Kernkomponenten, die die Werkzeuggenauigkeit, die Ausbeute an Fertigteilen und die Lebensdauer bestimmen. Im Vergleich zu herkömmlichen Schnellarbeitsstahlstempel und Standard Rundschläge, mikro-speziell geformte Wolframkarbidstempel weisen extrem hohe Bearbeitungsbarrieren auf, die als Präzisionsprüfung im Mikrometerbereich beschrieben werden können für Schimmel Teilefertigung. Viele Formenhersteller Präzisionsmaschinenbauunternehmen berichten, dass Mikro-Sonderformstempel von herkömmlichen Anbietern häufig zu Ausbrüchen an den Schneidkanten, Mikrorissen, Maßabweichungen und kurzer Lebensdauer neigen und somit die Anforderungen der Massenproduktion für hochpräzise Anwendungen nicht erfüllen. Heute betrachten wir ein typisches Bauteil mit hoher Komplexität – einen 0,6 mm Spezialprofilstempel mit ultradünner 0,12 mm Schneide — als Beispiel, um die zentralen Herausforderungen der Zerspanung gründlich zu analysieren und unsere firmeneigenen Prozessstärken aufzuzeigen, die branchenspezifische Schwachstellen überwinden und eine gleichbleibende Leistung gewährleisten. Ultrapräzisionsstempel aus Wolframkarbid.Materialbedingter Konflikt: Das Dilemma der Nulltoleranzbearbeitung bei extremer HärteWolframcarbid (Hartmetall) bietet eine außergewöhnliche Härte von HRA90 92 und eine hervorragende Verschleißfestigkeit, wodurch es zum bevorzugten Werkstoff wird für Mikropräzisionsstempel geeignet für hohe Frequenzen, kontinuierliche hochpräzises Stanzen Es bietet zwar Vorteile, birgt aber einen kritischen Materialnachteil: extrem hohe Härte gepaart mit sehr geringer Zähigkeit und extremer Sprödigkeit. Bei diesem mikro-speziellen Stempel mit einer nur 0,12 mm dünnen Schneide – so dünn wie ein Blatt dünner Karton – ist die Bearbeitungstoleranz nahezu null. Geringste Vibrationen der Werkzeugmaschine, minimale Abweichungen der Vorschubparameter der Schleifscheibe oder winzige Anpassungen der Spannkraft können direkt zu Ausbrüchen an der Schneide oder zu Teilebrüchen führen. Im Gegensatz zu Schnellarbeitsstahl, der eine leichte plastische Verformung zur Spannungsdämpfung ermöglicht, bietet Wolframkarbid praktisch keine Zähigkeitspufferung. Konventionelle Bearbeitungsverfahren sind für solch ultradünne Spezialprofile völlig ungeeignet, was erklärt, warum die meisten kleinen Werkstätten keine hochwertigen Mikrostempel aus Wolframkarbid herstellen können. Häufiges Problem in der Branche: Versteckte Defekte nach dem DrahterodierenDrahterodieren mit niedriger Drehzahl Das Drahterodieren (EDM) wird häufig zur Grobbearbeitung von Mikro-Sonderformen eingesetzt. Der elektrische Entladungsprozess erzeugt auf der Werkstückoberfläche eine umgewandelte, metamorphe Schicht mit unsichtbaren Mikrorissen. Diese latenten Defekte sind bei der Sichtprüfung nicht erkennbar, führen aber beim Stanzvorgang zu schnellem Kantenausbrechen und Materialabplatzungen, was ungeplante Werkzeugstillstände und die Massenproduktion fehlerhafter Bauteile zur Folge hat. Die größte Herausforderung in diesem Prozess liegt in der extrem präzisen Kontrolle des Aufmaßes. Bei einer nur 0,12 mm dünnen Schneide muss das Schleifaufmaß exakt in einem engen Bereich von 0,008 mm bis 0,015 mm pro Seite liegen. Zu starker Materialabtrag führt zu einer zu dünnen Schneide und damit zum Ausschuss des Bauteils; zu geringer Abtrag entfernt die Umwandlungsschicht nicht vollständig und birgt versteckte Qualitätsrisiken. Die meisten Hersteller auf der Marktseite verlassen sich auf empirische Einstellungen mit ungenauer Parameterkontrolle, wodurch sie Maßgenauigkeit und Standzeit nicht in Einklang bringen können und eine geringe Produktionsausbeute erzielen.Kernstück der handwerklichen Fertigung: Optische Profilschleiftechnologie (PG) im MikrometerbereichNach der Grobbearbeitung hängen die endgültige Maßgenauigkeit und die Qualität der Schneidkante vollständig ab von Optisches Profilschleifen (PG) – die zentrale technische Herausforderung bei der Herstellung von mikro-speziellen Hartmetallstempeln und einer unserer wichtigsten Wettbewerbsvorteile. Das Schleifen ultradünner Schneidkanten unterscheidet sich grundlegend von der Standardstempelfertigung. Jeder Parameter und jedes Verfahren wird individuell angepasst. 1. Maßgeschneiderte Schleifscheiben mit häufigem AbrichtenWir verwenden ultrafeine Diamantschleifscheiben mit individuell auf jedes Profil abgestimmten Abrichtverfahren. Das hochfrequente Präzisionsabrichtverfahren verhindert Kantenausbrüche und Profilverzerrungen durch Schleifscheibenpassivierung und gewährleistet so die exakte Formgebung komplexer Konturen.2. intermittierende Zufuhrsteuerung im MikrometerbereichAnstelle herkömmlicher, kontinuierlicher Werkzeugwege setzen wir auf selbstoptimierte, intermittierende Mikrovorschubbearbeitung. Der Materialabtrag pro Durchgang ist auf den Mikrometerbereich begrenzt, wodurch Schleifeinwirkungen vermieden werden, die ultradünne Schneidkanten beschädigen könnten. Obwohl sich dadurch die Zykluszeiten verlängern und die Produktivität sinkt, werden Mikroausbrüche und Bauteilverformungen zuverlässig verhindert.3. Konstanttemperatur-Spannungsarm-BearbeitungssystemWolframcarbid weist eine geringe Wärmeleitfähigkeit auf. Lokal hohe Schleiftemperaturen führen leicht zu thermischen Spannungsrissen. Um thermisch bedingte, verdeckte Risse zu vermeiden und die innere Strukturintegrität zu erhalten, setzen wir ein spezielles, thermostatisch geregeltes Kühlsystem mit stabilisierter Öltemperatur und -durchflussrate ein.4. Spannungsarme, kundenspezifische WerkzeugklemmungWinzige Mikrobauteile sind beim Spannen von Bauteilen der Gefahr des Zerdrückens oder einer Positionsverschiebung ausgesetzt. Wir verwenden speziell angefertigte Vakuumspannfutter und spannungsarme Vorrichtungen für eine verformungsfreie Vollkontaktspannung, wodurch Werkstückbruch, Bearbeitungsvibrationen und Maßabweichungen vermieden werden.Strenge Qualitätssicherung: Mehrdimensionale Prüfstandards, die die Branchennormen übertreffenDer Wert von Premium-Mikrostempeln aus Wolframkarbid liegt nicht in der Herstellung optisch ansprechender Prototypen. Wahre Leistungsfähigkeit bedeutet stabile Serienproduktion ohne versteckte Mängel mit gleichbleibender, langfristiger Stanzleistung. Wir implementieren einen umfassenden Qualitätskontrollstandard, der strenger ist als die branchenüblichen Anforderungen, um chronische Probleme wie inkonsistente Massenausbeute und After-Sales-Risiken zu lösen. 1. PräzisionssteuerungDie Maßtoleranzen für speziell geformte Profile werden stabil innerhalb von ±0,003 mm eingehalten, die Rechtwinkligkeit beträgt ≤0,005 mm. Damit werden die höchsten Präzisionsanforderungen für High-End-Steckverbinder, Halbleiter und Präzisionsterminal Formen. 2. Mikroskopische UntersuchungZur 100%igen Inspektion der Schneidkanten werden metallurgische Mikroskope mit 400-facher Vergrößerung eingesetzt, um Kerben und Mikrosplitter größer als 0,002 mm zu eliminieren und alle unsichtbaren mikroskopischen Fehler aufzudecken. 3. Optimierung der NutzungsdauerFür den Einsatz unter extrem dünnen Schneidkanten werden maßgeschneiderte Leichtbaubeschichtungsverfahren entwickelt, die Schärfe und Verschleißfestigkeit optimal ausbalancieren. Dadurch werden zwei häufige Probleme in der Branche vermieden: zu dicke Beschichtungen, die zu Stanzgraten führen, und zu dünne Beschichtungen, die die Lebensdauer verkürzen.4. Stabilität der MassenproduktionDie vollständige prozessbezogene SPC-Dimensionskontrolle gewährleistet eine gleichbleibende Präzision über alle Chargen hinweg und eliminiert Abweichungen zwischen den Chargen, um die Fertigung großer Stückzahlen durch die Kunden zu unterstützen.Unsere Kernkompetenz: Die Umwandlung von „anspruchsvollen Sonderteilen“ in „zuverlässige und konsistente Ergebnisse“ Die aktuelle Branchensituation ist durch Überkapazitäten und einen starken Preiswettbewerb bei Standard-Hartmetallstempeln gekennzeichnet. Im Gegensatz dazu stehen hochpräzise, ​​mikrofeine, ultradünne und speziell geformte Stempel. Wolframkarbidstempel Aufgrund der anspruchsvollen Bearbeitungsanforderungen, der geringen Ausbeute und der hohen technischen Hürden herrscht unter den qualifizierten Lieferanten weiterhin ein akuter Mangel – was einen dringenden Bedarf für Hersteller von High-End-Formen darstellt. Mit jahrelanger Expertise in PräzisionsformteilfertigungWir sind spezialisiert auf die kundenspezifische Fertigung von hochkomplexen, mikrostrukturierten Wolframkarbidstempeln in Sonderformen. Unsere besonderen Stärken sind nachfolgend zusammengefasst: ✅ Bewährte Lösungen für anspruchsvolle Anwendungen, darunter ultradünne Schneidkanten, mikrostrukturierte Profile und schlanke Mikrostempel ✅ Selbstoptimierte, integrierte Prozesse für Drahterodieren, PG-Schleifen und spannungsgesteuerte Bearbeitung zur Vermeidung von Mikrorissen, Kantenausbrüchen und Maßabweichungen ✅ Komplette Ausstattung mit hochpräzisen Anlagen, kundenspezifischen Werkzeugen und strenger Qualitätskontrolle, die Massenausbeuten deutlich über dem Branchendurchschnitt ermöglichen. ✅ Kundenspezifische Anfertigung eines kompletten Sortiments an nicht standardmäßigen, mikrogeformten Wolframkarbidstempeln für die Präzisionsstanztechnik sowie für High-End-Industrien wie Terminal, Halbleiter und Medizintechnik ist möglich. Die Präzision von Formteilen bestimmt die Qualität der Endprodukte. Prozessinnovationen im Mikrometerbereich stärken die Wettbewerbsfähigkeit unseres Unternehmens. Die Fertigung von mikrostrukturierten, speziell geformten Wolframkarbidstempeln stellt eine technische Hürde in der Branche dar – und ist unser Wettbewerbsvorteil. Wir lehnen grobe Bearbeitung und versteckte Fehler ab. Durch die Einhaltung höchster Standards in Bezug auf Mikrometergenauigkeit, Mikrorissfreiheit, lange Lebensdauer und konstante Zuverlässigkeit unterstützen wir unsere Kunden in der High-End-Fertigung dabei, Engpässe bei der Herstellung von Präzisionsformteilen zu überwinden, die Lebensdauer ihrer Formen zu verbessern, die Produktionsausbeute zu steigern und ihre Wettbewerbsfähigkeit insgesamt zu erhöhen. Wenn Sie kundenspezifische, hochkomplexe, mikro-spezielle Wolframkarbidstempel benötigen und Präzisionswerkzeuge zum FormenstechenFür Ihre individuelle Präzisionsbearbeitungslösung können Sie sich gerne an uns wenden. 
  • Erläuterung des Feinzuschlags beim Drahterodieren von Wolframkarbid
    Erläuterung des Feinzuschlags beim Drahterodieren von Wolframkarbid Jul 27, 2026
    Nachdem ich mit Wolframkarbidstempel Seit vielen Jahren wird mir immer wieder diese Frage gestellt: Wie groß sollte das optimale Aufmaß beim letzten Durchgang der Präzisionsbearbeitung durch langsames Drahtziehen sein? Ehrlich gesagt habe ich mich früher ausschließlich auf meine Intuition verlassen.—Man ging davon aus, dass jedes Werkzeug funktionieren würde. Das änderte sich, als mehrere Kunden von uneinheitlicher Haltbarkeit berichteten: Manche Klingen hielten bis zu 300.000 Anwendungen stand, andere brachen bereits nach 100.000. Bei genauerer Betrachtung stellte sich heraus, dass die Ursache im Spielraum lag, der bei der abschließenden Klingenreparatur gelassen worden war. Seitdem haben wir alle fünf Dickenstufen getestet.—0,01 mm, 0,015 mm, 0,02 mm, 0,025 mm und 0,03 mm—Und heute werden wir die Ergebnisse im Detail präsentieren. Warum ist das Restzugabemaß beim abschließenden Schärfen der Klinge so entscheidend?Langsames Drahtschneiden Die Bearbeitung von Wolframcarbid basiert auf dem Prinzip des schichtweisen Abtrags durch elektrische Entladung. Beim Schruppen wird zur schnellen Bearbeitung hohe Energie eingesetzt, wodurch jedoch eine „weiße Schicht“ auf der Oberfläche zurückbleibt.—Sie stellt die wiederverfestigte Mikrostruktur dar. Diese Schicht ist hart, aber spröde und weist Mikrorisse auf; wird sie nicht vollständig entfernt, kann sie als Ausgangspunkt für Risse während des Prozesses dienen. Stempeln. Der abschließende Schleifvorgang zielt darauf ab, diese weiße Schicht vollständig zu entfernen und gleichzeitig eine glatte Oberfläche mit minimaler Spannung zu erzielen. Ist der verbleibende Raum zu groß und der letzte Schnitt zu tief, bilden sich neue weiße Schichten, und die Abmessungen können leicht von den Vorgaben abweichen. Der verbleibende Rand ist zu schmal; die weiße Schicht unter dem ersten Schnitt wird nicht vollständig entfernt, was einer ineffektiven Aufhellung gleichkommt.Diese Zahl muss also exakt stimmen. Unsere tatsächlichen Messdaten Versuchsbedingungen :Material: KG7 Wolframcarbid, Dicke 8 mmDrahtdurchmesser: 0,25 mm MessingdrahtParameter für den Grobschnitt: Stromstärke 12 A, Impulsbreite 8 μsSchnittparameter: Stufenweise verringern; die Spannung beim letzten Schnitt auf 40 % des Grobschnittwertes reduzieren. Endgültige FreigabeOberflächenrauheit(Ra)Dicke der weißen SchichtDimensionsstabilitätGesamtbewertung0,01 mm0,6μmUngefähr 2–3 μm groß, mit gelegentlichen Restpartikelnvorzugsweisevorübergehend, aber instabil0,015 mm0,5μmUngefähr 1–2 μm groß, im Wesentlichen sauberGutempfehlen0,02 mm0,45μm 15 mm: Generell empfehlen wir nicht, die gesamte Dicke in einem einzigen Durchgang durchzuschneiden. Drahtschneiden mit niedriger GeschwindigkeitDa dies zu Rissen führen kann, empfehlen wir stattdessen, zunächst mit einem Drahterodierverfahren eine Vornut zu erzeugen und dabei einen 0,5 mm breiten Spalt für das anschließende Schleifen auf der Fräsmaschine zu lassen.Die Materialmenge, die nach dem letzten Schärfvorgang beim langsamen Drahtschneiden übrig bleibt Wolframcarbid ist kein fester Wert; er hängt von der Materialgüte, der Dicke und den Parametern des Schruppens ab. Wenn Sie jedoch mit diesem Verfahren noch nicht vertraut sind oder sich unsicher fühlen, ist es sehr unwahrscheinlich, dass ein Durchmesser von 0,02 mm zu Fehlern führt. Aktuell werden 90 % unserer Wolframcarbid Schläge Wenn diese Spezifikation erfüllt wird, deuten Kundenrückmeldungen auf eine stabile Lebensdauer bei gleichzeitig deutlicher Reduzierung der Absplitterungsrate hin. So stellt man Gussformen her.—Es gibt keine Zauberformel; es kommt einfach darauf an, auf jede einzelne Ziffer nach dem Komma genau zu achten. Wenn Sie auch herstellen Wolframcarbid SchlägeMelden Sie sich gerne für ein Gespräch. Eine Bestellung ist nicht erforderlich.—Schon ein einfacher Austausch von Erkenntnissen über den Herstellungsprozess wäre toll. 
  • Wie man Wolframkarbidstempel ohne Risse schneidet
    Wie man Wolframkarbidstempel ohne Risse schneidet Jun 26, 2026
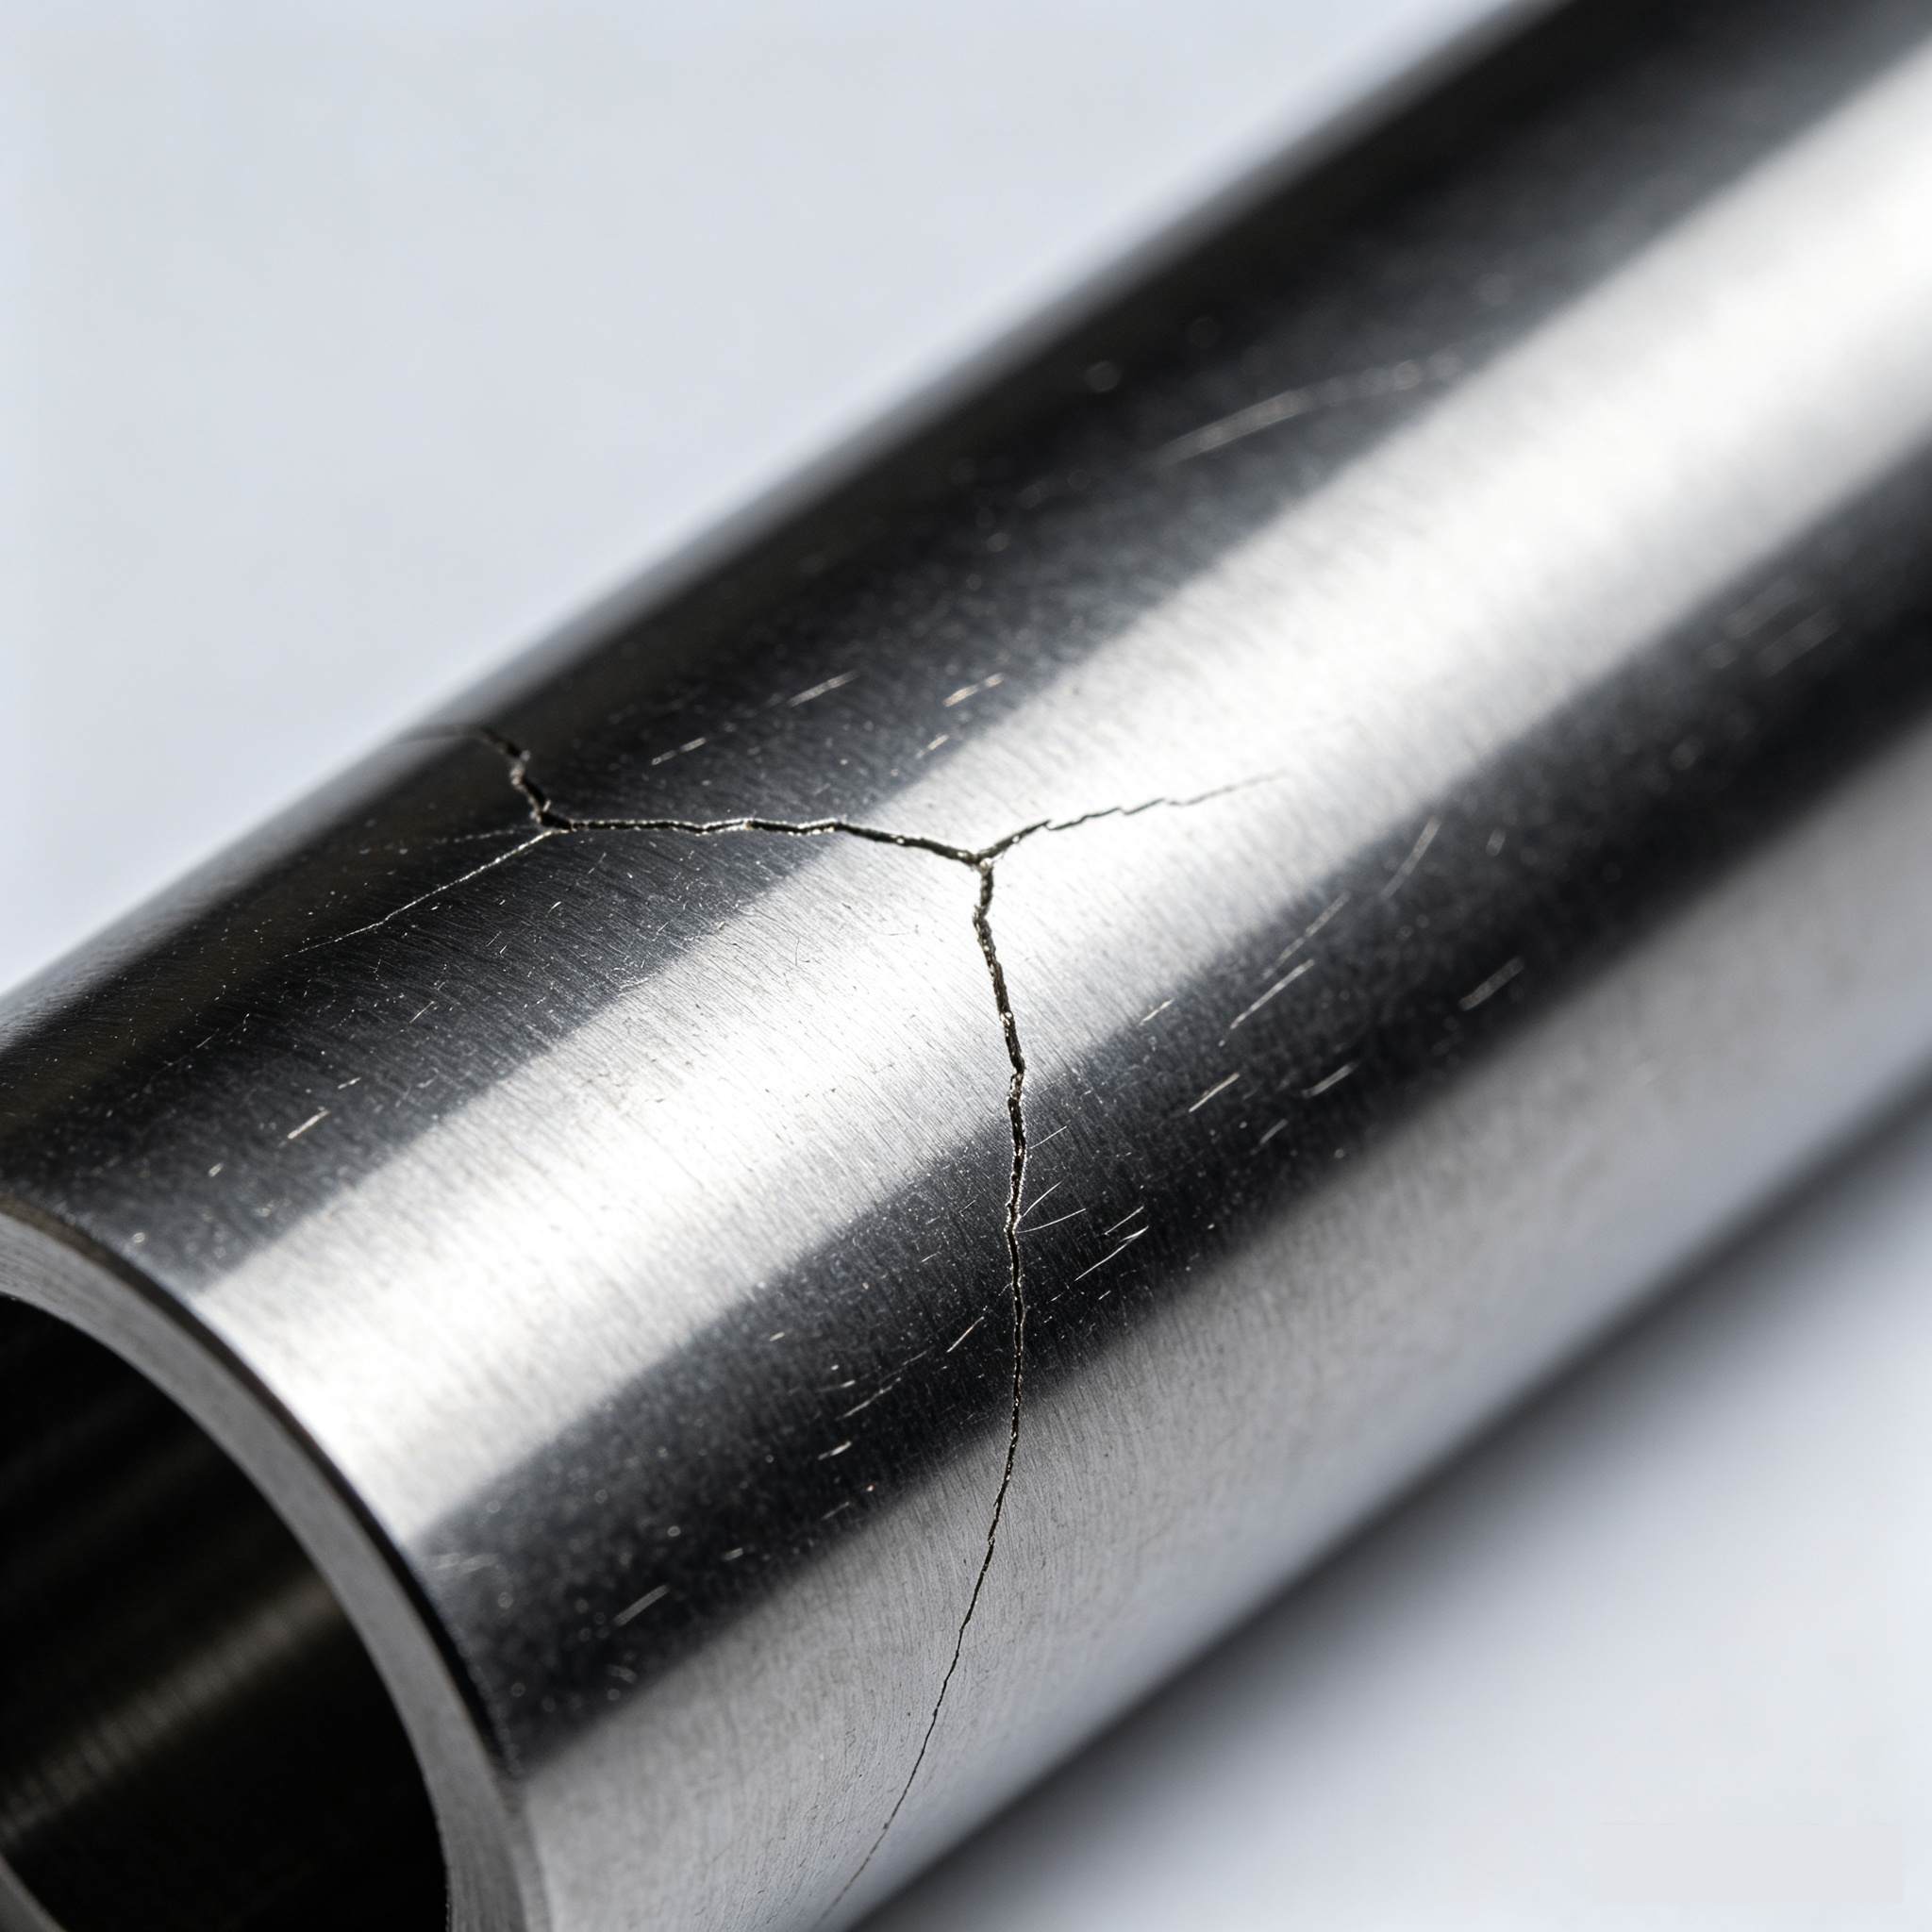
    Warum neigt Wolframcarbid zu Rissbildung?     Wolframcarbid Diese Hartlegierung wird durch Sintern von Wolframcarbidpulver mit einem Kobaltbinder hergestellt. Ihre Härte kann HRA 89–93 erreichen, ihre Dehnung ist jedoch extrem gering – vereinfacht gesagt, sie ist „hart, aber spröde“. Drahterodieren Konventionelles EDM-Verfahren basiert auf dem Abtragen von Metall mittels extrem heißer elektrischer Funken. Die lokal auftretenden, kurzzeitigen Temperaturen können Tausende von Grad erreichen und kühlen dann im Dielektrikum rasch ab – dieser Heiz- und Kühlzyklus erzeugt thermische Spannungen. Sind die Parameter nicht optimal, entstehen Mikrorisse an der Oberfläche. Wird der Stempel später zum Stanzen verwendet, breiten sich diese Risse unter Krafteinwirkung aus und führen zu Absplitterungen oder vollständigem Bruch. Daher liegt die entscheidende Frage beim Schneiden von Wolframkarbid nicht darin, ob es sich schneiden lässt, sondern darin, wie Wärmeeintrag und Abkühlgeschwindigkeit kontrolliert werden können.   Drahterodieren: Die richtigen Parameter einzustellen ist von größter Bedeutung Wir verwenden hauptsächlich Drahterodieren für die Fertigung WolframkarbidstempelFolgende Parameter sind nicht verhandelbar: Verwenden Sie keinen übermäßigen Strom.Viele Anwender gehen fälschlicherweise davon aus, dass höhere Stromstärken schnelleres Schneiden bedeuten. Bei Wolframkarbid führt eine höhere Stromstärke jedoch zu einer Vertiefung der Wärmeeinflusszone und einer Verdickung der „weißen Schicht“ (Umwandlungsschicht). Diese Schicht bietet einen idealen Nährboden für Risse. Unser Vorgehen: Verwenden Sie für den Schruppschnitt einen moderaten Strom. Reduzieren Sie den Strom für den Schlichtschnitt auf ein Drittel (oder weniger) des Schruppschnittwerts. Ein zusätzlicher Schnitt ist besser als zu schnell zu schneiden und dabei thermische Risse zu riskieren. Kurze PulsbreiteLängere Impulsdauern bedeuten höhere Energie pro Impuls und schnellere Erosion, aber auch stärkere Beschädigung. Typischerweise halten wir die Impulsdauer zwischen 2 und 6 Mikrosekunden und verwenden für die Nachbearbeitung Impulsdauern unter 2 Mikrosekunden. Monitor dielektrischer Widerstand    Ist der spezifische Widerstand des deionisierten Wassers zu niedrig, kann es zu Lichtbögen kommen, die die Arbeitsfläche beschädigen. Wir halten den spezifischen Widerstand bei 10–15 kΩ·cm; dies wird bei jeder Schicht überprüft und das Harz bei Bedarf ausgetauscht. Stabile Drahtgeschwindigkeit beibehalten Bei zu hoher Geschwindigkeit kann der Draht brechen; bei zu niedriger Geschwindigkeit wird der Späneabtransport beeinträchtigt. Wir stellen die Geschwindigkeiten je nach Drahtdurchmesser und Werkstückdicke auf 4–6 m/min ein, um ein effektives Spülen ohne Vibrationen zu gewährleisten. Mehrere Durchgänge als Standard verwendenWir führen immer mindestens drei Durchgänge mit Wolframkarbidstempeln durch: Vorschliff → Fertigschliff 1 → Fertigschliff 2. Die Schnittenergie wird mit jedem Durchgang reduziert; der letzte Durchgang ist wie ein sanftes „Schwenken“, wodurch eine nahezu unsichtbare weiße Schicht und eine Ra-Oberfläche von besser als 0,8 μm erzeugt werden.  EDM-Bohren: Kleine Löcher sind die größte Herausforderung Schläge Möglicherweise werden Ölbohrungen oder Entlüftungsbohrungen mit einem Durchmesser von nur 0,3 mm benötigt – eine Aufgabe für das EDM-Bohren.Die größte Herausforderung besteht hier in der Späneabfuhr. Werden die Späne nicht weggespült, kommt es zu wiederholten Austritten an der Bohrlochwand, was zu Oberflächenverbrennungen oder, in schweren Fällen, zu Rissen führen kann. Unsere bewährten Vorgehensweisen:Verwenden Sie gerade Kupferrohrelektroden – gebogene Rohre verlaufen und verbrennen die Lochwand.Sorgen Sie für ausreichenden Spüldruck, damit die Ablagerungen effektiv herausgespült werden.Nicht zu schnell zuführen; beim ersten Anzeichen eines Kurzschlusses sofort zurückziehen – die Elektrode niemals mit Gewalt einführen. Post-EDM: Was kommt als Nächstes? Der Schneidevorgang ist nicht das Ende. Nach der maschinellen Bearbeitung sind zwei Schritte entscheidend: Untersuchen Sie die weiße SchichtWir verwenden eine Lupe oder ein metallografisches Mikroskop, um die Kante zu prüfen; ist die weiße Schicht sichtbar, polieren wir sie vorsichtig mit feinem Schleifpapier ab. Das Belassen der Umwandlungsschicht birgt die Gefahr von späteren Absplitterungen. Stressabbau (Niedertemperaturhärtung)Wolframkarbidstempel Es können nach dem Schneiden noch Restspannungen vorhanden sein. Wenn möglich, führen wir ein Anlassen bei niedriger Temperatur (180–220 °C) durch, um innere Spannungen effektiv abzubauen und die Abmessungen zu stabilisieren.  ZusammenfassungZum „schneiden“ Wolframkarbidstempel Ohne zu viel zu sagen, läuft es im Grunde auf drei Punkte hinaus:Verwenden Sie keinen zu hohen Strom; führen Sie mehrere Enddurchgänge durch.Für effektive Kühlung (Spülung) und Späneentfernung sorgen.Den Stempel nicht direkt nach der Bearbeitung verwenden – die weiße Schicht prüfen und Spannungen abbauen. So machen wir das in unserer Werkstatt. Unsere Kunden bezeichnen unsere Stanzen als langlebig und widerstandsfähig – nicht wegen irgendeines „Geheimtricks“, sondern weil wir jeden einzelnen Prozessschritt sorgfältig kontrollieren.Wenn Sie mit dem Ertrag zu kämpfen haben WolframkarbidstempelLasst uns darüber reden – es muss nicht um Geschäftliches gehen, manchmal ist der Erfahrungsaustausch unbezahlbar.
  • Warum sind Stempel aus Wolframkarbid Stahlstempeln beim Hochgeschwindigkeitsstanzen überlegen?
    Warum sind Stempel aus Wolframkarbid Stahlstempeln beim Hochgeschwindigkeitsstanzen überlegen? Dec 24, 2025
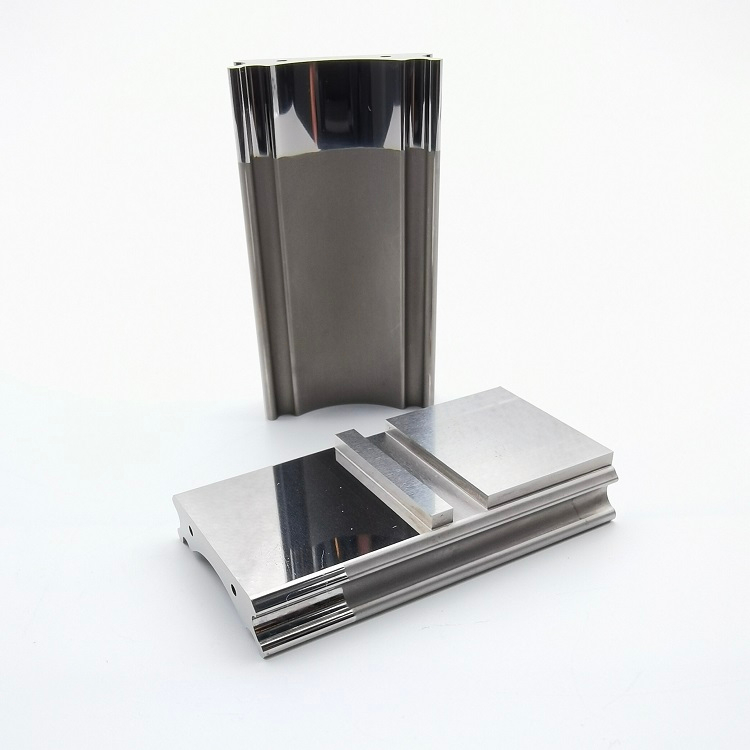
    Im Bereich der Präzisionsfertigung, HochgeschwindigkeitsstanzenDas Stanzen gilt als Kernverfahren für die effiziente Massenproduktion von Metallbauteilen mit engen Toleranzen und gleichbleibender Qualität und findet breite Anwendung in der Automobil-, Elektronik-, Luft- und Raumfahrt- sowie der Hardwareindustrie. Um das volle Potenzial dieses hochfrequenten und hochintensiven Bearbeitungsverfahrens auszuschöpfen, ist die Leistungsfähigkeit der Stanzwerkzeugkomponenten entscheidend – insbesondere der Stempel, die als zentrales Bauteil die Produktionseffizienz, die Produktpräzision und die gesamten Fertigungskosten direkt bestimmen. Unter allen Stempelmaterialien Wolframcarbidhat nach und nach den traditionellen Stahl als erste Wahl für Hochgeschwindigkeits-Stanzverfahren abgelöst. Zunächst wollen wir das Funktionsprinzip von Hochgeschwindigkeits-Stanzwerkzeugen und die unersetzliche Rolle der Stempel erläutern. Hochgeschwindigkeitsstanzen beruht auf dem koordinierten Zusammenwirken von Ober- und UnterstempelAngetrieben von einer Hochgeschwindigkeits-Stanzmaschine, ermöglicht der Stempel kontinuierliche Stanz-, Ausstanz-, Biege-, Umform- und andere Bearbeitungsprozesse an Blechen oder Bändern mit einer Frequenz von Hunderten bis Tausenden Hüben pro Minute. Der Stempel, als zentrales aktives Bauteil des Oberwerkzeugs, steht in direktem Kontakt mit dem Werkstück und führt den Stanz- oder Umformvorgang bei jedem Hub aus. Er ist enormen Stoß-, Reibungs- und Extrusionskräften bei schnellen, wiederholten Operationen ausgesetzt und muss daher eine gleichbleibende Präzision ohne Verformung oder Verschleiß gewährleisten. Die Qualität und die Materialeigenschaften der Stempel beeinflussen nicht nur die Maßgenauigkeit und Oberflächengüte der fertigen Teile, sondern stehen auch in Zusammenhang mit der Wartungshäufigkeit, dem Austauschzyklus und den Stillstandszeiten der Produktionslinie – allesamt entscheidende Faktoren für die Produktionseffizienz und Kostenkontrolle des Unternehmens. Beim Vergleich der tatsächlichen Anwendungseffekte von WolframkarbidstempelIm Vergleich zu herkömmlichen Stahlstempeln beim Hochgeschwindigkeitsstanzen ist der Leistungsunterschied deutlich. Herkömmliche Stahlstempel, beispielsweise aus Schnellarbeitsstahl, weisen eine gewisse Härte und Zähigkeit auf und sind kostengünstig. Daher eignen sie sich für das Stanzen mit niedriger Geschwindigkeit und kleinen Serien oder für die Bearbeitung von Werkstücken mit geringer Härte. Beim Hochgeschwindigkeitsstanzen treten jedoch ihre systembedingten Nachteile zutage: Die geringe Verschleißfestigkeit führt nach kurzzeitiger, hochfrequenter Reibung zu schnellem Kantenabstumpfen, was die Präzision der Fertigteile verringert und häufigen Austausch erforderlich macht. Die geringe Härte macht sie anfällig für Verformung, Verbiegung oder sogar Bruch unter hoher Stoßbelastung und beeinträchtigt so die Produktionskontinuität. Die unzureichende Korrosionsbeständigkeit kann im Langzeitbetrieb zu Rostbildung oder beschleunigtem Verschleiß führen und die Lebensdauer weiter verkürzen. Diese Probleme verursachen häufige Stillstandszeiten für den Werkzeugwechsel, erhöhte Produktionskosten und eine instabile Produktqualität, wodurch die Anforderungen an hohe Effizienz schwer zu erfüllen sind. Anforderungen an hohe Präzision der modernen Hochgeschwindigkeits-Stanzproduktion.          Im Gegensatz dazu bieten Stempel aus Wolframkarbid unübertroffene Vorteile beim Hochgeschwindigkeitsstanzen, was die Grundlage für ihre herausragende Leistung bildet. Der erste und wichtigste Vorteil ist die extrem hohe Härte und Verschleißfestigkeit. Wolframkarbid weist eine Härte von HRA 85–93 auf, die deutlich höher ist als die von herkömmlichem Stahl (HRC 60–65). Dadurch widersteht es der langfristigen, hochfrequenten Reibung und den Stößen beim Hochgeschwindigkeitsstanzen, ohne abzustumpfen oder zu verschleißen. Dies verlängert die Standzeit der Stempel erheblich – sie ist 10- bis 50-mal länger als die von Stahlstempeln – und reduziert die Häufigkeit des Stempelwechsels sowie die Produktionsausfallzeiten deutlich. Zweitens zeichnet sich Wolframkarbid durch hervorragende Dimensionsstabilität und hohe Steifigkeit aus. Dank seines niedrigen Wärmeausdehnungskoeffizienten verformt es sich nicht durch die Temperaturerhöhung infolge der Hochgeschwindigkeitsreibung im Dauerbetrieb. Dies gewährleistet eine gleichbleibende Präzision der Stanzteile und reduziert die Fehlerquote. Drittens bietet es eine hohe Schlag- und Extrusionsfestigkeit. Die dichte Struktur von Wolframcarbid ermöglicht es ihm, bei schnellen Stanzvorgängen enormen Stoßkräften standzuhalten, ohne sich zu verbiegen oder zu brechen, und so über lange Zeit eine stabile Leistung zu gewährleisten. Darüber hinaus weist es eine gute Korrosionsbeständigkeit auf, die Oxidation und Korrosion in anspruchsvollen Produktionsumgebungen widersteht. Dadurch wird eine durch Rost verursachte Leistungsminderung vermieden und die Lebensdauer sowie die Produktqualität weiter sichergestellt. Dank dieser Vorteile eignen sich Wolframcarbidstempel optimal für die hohen Anforderungen moderner Stanzproduktion hinsichtlich Geschwindigkeit, Frequenz und Präzision. Sie verbessern die Produktionseffizienz und senken die Fertigungskosten für Unternehmen. Als professioneller Hersteller von StanzformkomponentenWir verfügen über deutliche Vorteile bei Wolframkarbidstempeln, da wir uns auf hochwertige Materialien und umfangreiche Verarbeitungserfahrung konzentrieren, um unseren Kunden zuverlässige Produkte zu bieten. HochleistungsprodukteIm Bereich der Wolframcarbid-Werkstoffe verwenden wir hauptsächlich importierte, hochwertige Rohstoffe. Wir bieten verschiedene Körnungen wie Feinkorn-, Grobkorn- und Ultrafeinkörnung an, die wir individuell an unterschiedliche Werkstückmaterialien, Dicken und Stanzgeschwindigkeiten anpassen, um vielfältige Produktionsanforderungen zu erfüllen. Dank unseres umfangreichen Lagerbestands an verschiedenen Wolframcarbid-Werkstoffen können wir die Produktionszyklen verkürzen und schnell auf dringende Kundenaufträge reagieren, wodurch Verzögerungen durch Materialengpässe vermieden werden. In der Weiterverarbeitung verfügen wir über langjährige Erfahrung in diesem Bereich. Präzisionsbearbeitung von WolframcarbidWir beherrschen fortschrittliche Bearbeitungstechnologien wie Präzisionsschleifen, EDM und Oberflächenbeschichtung. Unser professionelles Technikerteam kontrolliert präzise die Maßtoleranzen und die Oberflächengüte der Stempel und gewährleistet so, dass jeder Hartmetallstempel den hohen Präzisionsanforderungen des Hochgeschwindigkeitsstanzens entspricht. Wir bieten außerdem kundenspezifische VerarbeitungsdienstleistungenEntsprechend den spezifischen Stanzanforderungen der Kunden werden die am besten geeigneten Wolframkarbid-Stempellösungen entwickelt, um den Kunden dabei zu helfen, die Produktionseffizienz und Produktqualität zu optimieren.             Zusammenfassend lässt sich sagen, dass Stempel aus Wolframkarbid in Hochgeschwindigkeits-Stanzanwendungen Stahlstempeln hinsichtlich Verschleißfestigkeit, Dimensionsstabilität, Schlagfestigkeit und Lebensdauer überlegen sind und somit die hohen Anforderungen moderner Fertigungsindustrie an Effizienz und Präzision optimal erfüllen. Unser Unternehmen setzt auf importierte, vielfältige und ausreichende Mengen an Hartmetall. Wolframcarbid-MaterialienDank unserer langjährigen Erfahrung in der Verarbeitung bieten wir unseren Kunden hochwertige Hartmetallstempel und kundenspezifische Lösungen. So unterstützen wir Unternehmen dabei, Produktionskosten zu senken, die Produktqualität zu verbessern und ihre Wettbewerbsfähigkeit zu steigern. Wenn Sie zuverlässige Hartmetallstempel für die Hochgeschwindigkeits-Stanzproduktion suchen, sind wir Ihr vertrauenswürdiger Partner. 

Brauchen Sie Hilfe? Chatten Sie mit uns

eine Nachricht hinterlassen
Für jede Informations- oder technische Supportanfrage füllen Sie bitte das Formular aus. Alle mit einem Sternchen* gekennzeichneten Felder sind Pflichtfelder.
einreichen
Auf der Suche nach FAQs?
KONTAKTIEREN SIE UNS #
+86 769 832011519

Unsere Stunden

Mo. 21.11. - Mi. 23.11.: 9.00 - 20.00 Uhr
Do. 24.11.: geschlossen – Frohes Erntedankfest!
Fr. 25.11.: 8:00 - 22:00 Uhr
Sa. 26.11. - So. 27.11.: 10.00 - 21.00 Uhr
(Alle Stunden sind Eastern Time)

Heim

Produkte

WhatsApp

Kontakte