Warum die „Profilabweichung beim Drahterodieren ±0,002 mm“ eine Herausforderung für die Systemtechnik darstellt – und nicht nur eine Maschinenspezifikation.
Sep 04, 2026
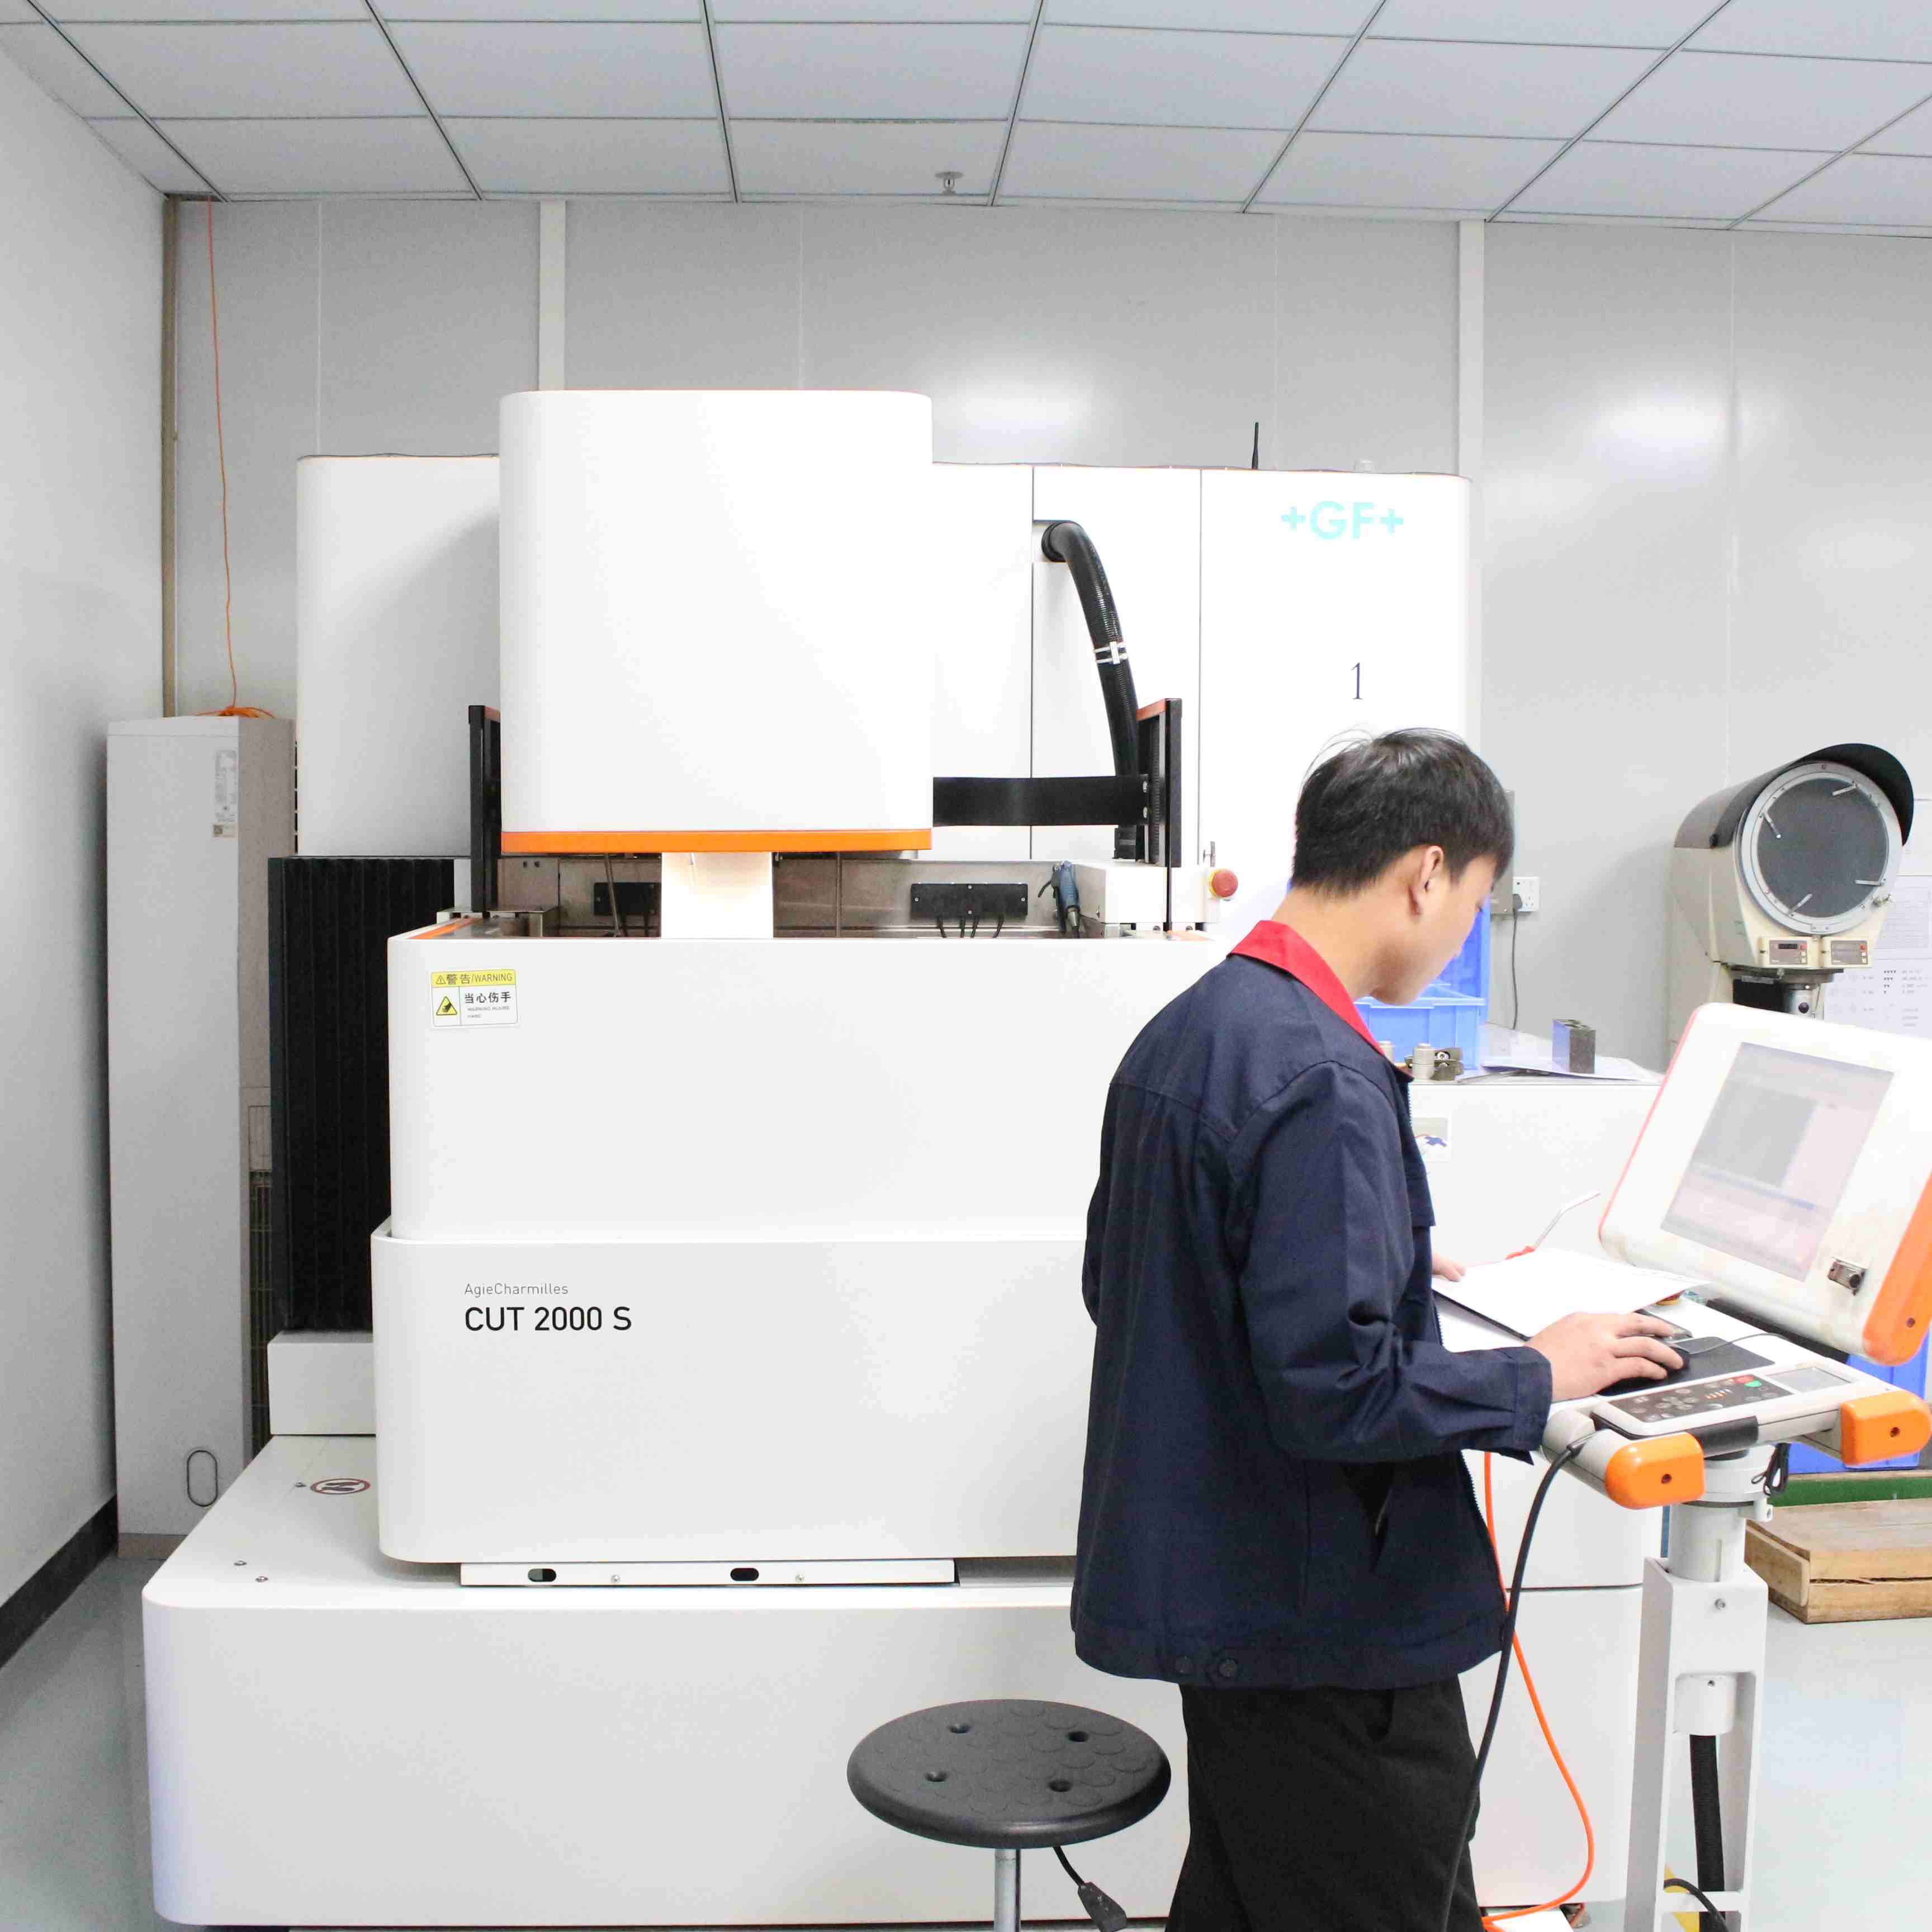
Metabeschreibung: Eine Profilabweichung von ±0,002 mm auf einem Drahterodieren Die Zeichnung sieht zwar aus wie eine einzelne Zahl, erfordert aber tatsächlich fünf genau aufeinander abgestimmte Verbindungen: Draht, Strom, Wasser, Leitungsweg und Umgebung. Hier erfahren Sie, warum diese Spezifikation in Wirklichkeit ein Problem der Systemtechnik darstellt und worauf Sie bei der Erstellung achten sollten. Präzisionsdraht-Erodieren Partner. Auf jeder Präzisionsform oder Stanzwerkzeug Auf Zeichnungen findet man oft eine Notiz wie diese:„Maximal zulässige Profilabweichung: ±0,002 mm.“Für jemanden, der mit Drahterodieren nicht vertraut ist, mag diese Linie wie eine weitere Toleranz aussehen. Aber für einen erfahrenen Anwender… langsames Drahterodieren (WEDMFür den Bediener sind diese zwei Mikrometer ein Weckruf. Sie bedeuten, dass von der Maschinenauswahl und den elektrischen Parametern über den Drahtzustand, die Wasserqualität und den Schnittweg bis hin zur Werkstatttemperatur jedes Glied in der Kette diese zwei Mikrometer berücksichtigen muss. Wenn auch nur eine dieser Verbindungen falsch ist, wird das Teil die Prüfung nicht bestehen.Dieser Artikel erläutert, warum ±0,002 mm grundsätzlich eine Herausforderung für die Systemtechnik darstellt – und was ein B2B-Käufer von einem seriösen Partner für Präzisions-EDM erwarten sollte. Was ±0,002 mm tatsächlich bedeutetUm diese Zahl in Relation zu setzen:l 2 Mikrometer = 0,002 mml Ein menschliches Haar hat einen Durchmesser von etwa 70 Mikrometern.l Das bedeutet, die zulässige Abweichung beträgt weniger als 1/35 der Dicke eines Haares.Keine einzelne Komponente einer Drahterodiermaschine kann allein ein 2-Mikrometer-Profil realisieren. Dieser Wert wird nur erreicht, wenn Draht, elektrische Energie, dielektrisches Wasser, Werkzeugweg und Umgebungsbedingungen optimal aufeinander abgestimmt sind. Das ist die Essenz der Systementwicklung: ein Endergebnis, das sich aus dem Ganzen ergibt, nicht aus der Summe seiner Teile.Die 5 kritischen Glieder in einem Präzisions-Drahterodierprozess 1. Auswahl und Spannungsregelung des ElektrodendrahtsDas „Schneidwerkzeug“ beim Drahterodieren ist kein massiver Schaftfräser, sondern ein Elektrodendraht aus Messing oder Molybdän mit einem Durchmesser von nur 0,10–0,30 mm. Dieser Draht weist bereits eine eigene Durchmessertoleranz auf.Warum das wichtig ist:l Wenn ein Messingdraht mit einem Durchmesser von 0,25 mm tatsächlich 0,002 mm zu groß ist, vergrößert sich der Entladungsspalt und das fertige Profil verschiebt sich nach außen.l Wenn die Drahtspannung schwankt, vibriert der Draht während des Schneidens, und diese Vibration überträgt sich direkt auf die Werkstückoberfläche als Wellen oder Maßstreuung.So sieht Qualität aus:l Präzisionselektrodendraht mit genau kontrolliertem Durchmesserl Kontinuierliche Verschleißüberwachung mit prozessintegrierter Kompensationl Ein automatisches Spannungsregelungssystem, das Spannungsschwankungen auch bei hohen Drahtgeschwindigkeiten in einem engen Bereich hält.Hier unterscheiden sich Einsteiger- und High-End-Maschinen deutlich. Eine geschlossene Spannungsregelung ist für Arbeiten mit einer Genauigkeit von ±0,002 mm unerlässlich. 2. Präzise Abstimmung der EntladungsparameterBeim Drahterodieren wird Material durch gepulste elektrische Entladung abgetragen. Jeder Impuls erzeugt einen winzigen Krater, dessen Tiefe durch die Energie des Impulses bestimmt wird.Der zentrale Kompromiss:Höhere EntladungsenergieGeringere EntladungsenergieSchnelleres SchneidenLangsameres SchneidenRauhere OberflächeGlattere OberflächeGrößere ProfilabweichungEngere Profilabweichung Für eine Profilgenauigkeit von ±0,002 mm muss der Schlichtgang mit sehr geringer Energie durchgeführt werden:l Schmalere Impulsbreitel Niedrigerer Spitzenstroml Oftmals wird für den letzten Feinschliff ein separates „nicht-elektrolytisches Netzteil“ oder ein „Feinschliff-Schaltkreis“ verwendet.Der Nachteil ist bekannt: Zeitverkürzung kann 3–4x im Vergleich zu einem Schruppschnitt. Das ist ein Grund dafür, dass Mikro-Präzisions-EDM Arbeit wird nie billig angeboten – die Maschinenzeit ist real. 3. Die verborgenen Auswirkungen von Wasserqualität und FiltrationDies ist das am häufigsten übersehene Glied in der Kette und eines der folgenschwersten, wenn es ignoriert wird.Drahterodieren deionisiertes Wasser als Dielektrikum. spezifischer Widerstand Dieses Wasser beeinflusst direkt die Stabilität des Entladungsspalts:l Widerstand zu niedrig → Entladungsenergie zerstreut sich → Spalt vergrößert sich → Profil verläuft überdimensioniertl Widerstand zu hoch → Entladung wird instabil → Drahtbruch und anormale FunkenbildungFür ±0,002 mm beträgt das typische Kontrollband:l Der spezifische Widerstand blieb stabil über 1 × 10⁵ Ω·cml Austausch des Harztanks nach festem Zeitplanl Hocheffiziente Filtration hält die Bearbeitungszone sauberDer Zustand des Harztanks und die Filterfeinheit der Filterelemente wirken sich Zeile für Zeile auf die Genauigkeit des endgültigen Filterprofils aus. Ein Betrieb, der sein Wassersystem vernachlässigt, kann keine 2 Mikron Filterfeinheiten halten. 4. Prozessintelligenz bei der Zuschnittplanung und MaterialverteilungZwei erfahrene Verfahrenstechniker können dieselbe Zeichnung erhalten, zwei unterschiedliche Wege programmieren und zwei völlig unterschiedliche Ergebnisse erzielen. Bei der Wegplanung zeigt sich die Erfahrung im Bauteil.Die Standard-Mehrfachpassstrategie für ±0,002 mm:1. Grober Schnitt — den Großteil des Materials entfernen und innere Spannungen abbauen2. Halbfertigschnitt — jegliche durch Spannungsentlastung verursachte Verformung korrigieren3. Feinschnitt (Schlichtschnitt) — die endgültige Größe und Oberflächenqualität erreichenJeder Durchgang hat einen präzise berechneten Versatz, der sich aus Folgendem ableitet:l Materialstärkel Geometrische Komplexitätl Das Verhalten der jeweiligen MaschineIst der Versatz zu groß, kann der letzte Durchgang die Spuren des vorherigen Durchgangs nicht beseitigen. Ist er zu klein, erreicht der letzte Durchgang die Referenzfläche möglicherweise gar nicht. Das Gespür für diese Werte beruht auf jahrelanger Erfahrung mit Probeschnitten und gesammelten Daten – nicht auf einem Datenblatt. 5. Der Einfluss von Temperatur und UmweltDie letzte und am meisten unterschätzte Variable ist die Umgebung.l In einer Werkstatt mit konstanter Temperatur von 20 °C ± 0,5 °C ist ein Fehler von 2 Mikrometern völlig akzeptabel.l In einer unkontrollierten Umgebung können bereits Schwankungen von ±2 °C durch die thermische Ausdehnung und Kontraktion des Werkstücks einen Großteil der Toleranz aufzehren.Deshalb investieren Präzisionsdrahterodierwerkstätten in:l Klimaanlage mit konstanter Temperaturl Lange Ausgleichszeiten vor der Bearbeitungl Kühlmittel- und Luftstrommanagement im ArbeitsbereichEin Zulieferer, der Präzisionsteile in einer normalen Fabrikhalle fertigt, wird – selbst mit einer hervorragenden Maschine – Schwierigkeiten haben, eine Genauigkeit von 2 Mikrometern konstant einzuhalten. Warum dies für Ihr Projekt wichtig istWenn Ihre Zeichnung eine Profilabweichung von ±0,002 mm vorsieht, erwerben Sie keine Bearbeitungsdienstleistung. Sie erwerben den Zugang zu einem kontrollierten System:l Eine Maschine mit geschlossener Drahtspannungsregelungl Ein Generator mit mikrofeinen Schaltkreisenl Ein Wassersystem mit stabilem Widerstandl Ein Verfahrenstechniker, der weiß, wie man den Weg plantl Eine Werkstatt, die die Temperatur das ganze Jahr über konstant hältJede Schwachstelle führt zum Zusammenbruch der Kette. Deshalb sind manche Jobs einfach nicht für jede Fabrik geeignet, egal was deren Marketingversprechen beinhalten.Suchen Sie einen Partner für Präzisionsdrahterodieren?Bei Dongguan HongYu Mould Co., Ltd.Eine Profilabweichung von ±0,002 mm ist ein tägliches Produktionsziel – keine Sonderanforderung. Unsere Kapazität basiert auf Folgendem:l AgieCharmilles, Sodick und Waida High-End-Slow-Wire-EDM-Plattformenl A Werkstatt für konstante Temperatur mit kontrollierter Luftfeuchtigkeitl Intern deionisierte Wassersysteme mit kontinuierlicher Widerstandsmessungl A Datenbank für Mehrfachschnitt verfeinert durch über 19 Jahre Exportarbeitl 19+ jahrelange engagierte Erfahrung im Service Europäische und japanische B2B-Kunden in der Automobilindustrie, der Elektronikindustrie, der IC-Gehäuseindustrie und im Maschinenbau. Wir arbeiten direkt mit Formenbauern, Stanzwerkzeugherstellern und Herstellern von Präzisionsteilen zusammen, die Toleranzen benötigen, auf die sie sich tatsächlich verlassen können – und die einen Partner brauchen, der ihnen in einfacher Sprache erklären kann, wo jedes einzelne Mikron ihrer Toleranz verbraucht wird. Schicken Sie uns Ihre Zeichnung, und wir sagen Ihnen ehrlich, ob und wie sie realisierbar ist.👉 sales01@dghongyumold.com für eine Machbarkeitsprüfung innerhalb eines Werktages.


 IPv6-Netzwerk unterstützt