Banner
  • Enthüllung des Präzisionsfertigungsprozesses von nicht-runden Stempeln
    Enthüllung des Präzisionsfertigungsprozesses von nicht-runden Stempeln Oct 16, 2026
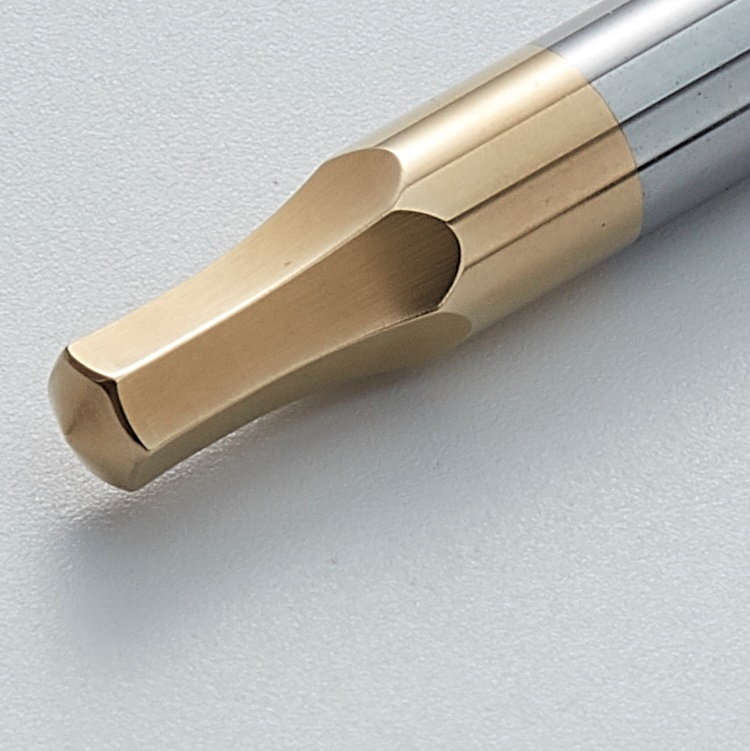
    In den Köpfen der meisten Menschen ist ein Stanzwerkzeug Ein Stanzwerkzeug ist im Grunde ein einfacher runder Metallstab. In der modernen Fertigung reicht eine rein runde Form jedoch oft nicht mehr aus, um den immer komplexeren Designanforderungen gerecht zu werden. Von polygonalen Verriegelungslöchern in Automobilsteckverbindern über unregelmäßige Schlitze in elektronischen Klemmen bis hin zu Spezialprofilen mit Markenlogos – all diese Anwendungen erfordern nicht-runde Stanzwerkzeuge (auch Formstanzwerkzeuge genannt). Als Professional Hersteller von WerkzeugkomponentenHongyu versteht die entscheidende Rolle, die Schläge außerhalb der Runde spielen in PräzisionsstanzenHeute möchten wir Ihnen die Verarbeitungstechnologie von Schläge ohne Rundung und zeigen, wie harter Stahl mit mikrometergenauer Präzision in komplexe Formen geschliffen werden kann. Was ist ein nicht-runder Schlag? Ein nicht-runder Stempel, wie der Name schon sagt, ist ein Stempel mit einem Querschnitt, der nicht perfekt kreisförmig ist. Er überwindet die Einschränkungen herkömmlicher runder Stempel und umfasst quadratische, rechteckige, ovale, sechseckige, D-förmige, kegelförmige und verschiedene kundenspezifische, unregelmäßige Profile. Diese Stempel werden üblicherweise zur Herstellung von Löchern mit spezifischen funktionalen oder passgenauen Anforderungen verwendet und sind ein Kernbestandteil von Präzisions-Folgewerkzeuge und anspruchsvolle Stanzanwendungen. Vier zentrale Herausforderungen bei der Verarbeitung von nicht-runden Stanzteilen Im Vergleich zu runden Stempeln, die sich leicht verarbeiten lassen durch spitzenloses SchleifenDie Herstellung von nicht runden Stempeln gestaltet sich dadurch deutlich schwieriger. Die wichtigsten Herausforderungen sind folgende: 1. Geometrische KomplexitätJeder nicht-runde Stempel ist im Grunde eine neue „Kreation“. Ob es sich um den Übergang zwischen geraden Linien und Bögen oder die Verbindung zwischen scharfen und abgerundeten Ecken handelt – eine präzise Bahnsteuerung ist unerlässlich. Schon geringfügige Abweichungen können zu ungleichmäßigem Freiraum führen und die Standzeit des Stempels beeinträchtigen. 2. Strenge MaßtoleranzenIn PräzisionsstanzenDie Toleranz von nicht runden Stempeln muss häufig innerhalb von ±0,005 mm liegen. Das bedeutet, dass die Maßabweichung über eine Länge von Dutzenden oder sogar Hunderten von Millimetern weniger als ein Zehntel des Durchmessers eines menschlichen Haares betragen muss. 3. Scharfe Ecken und RadiusbehandlungNicht runde Stempel weisen häufig scharfe Kanten oder sehr kleine Radien (R0,1–R0,5) auf. Diese Bereiche neigen während der Bearbeitung zu Spannungskonzentrationen oder Schleifbrand, was zu Ausbrüchen führen und sowohl den Prozess als auch die Anlagen extrem belasten kann. 4. Sicherstellung der OberflächenbeschaffenheitEine unzureichende Oberflächenrauheit kann beim Stanzen zu Kratzern, Fressen oder beschleunigtem Verschleiß führen. Die Erzielung einer spiegelglatten Oberfläche unter Ra 0,4 μm auf einem komplexen, nicht runden Querschnitt stellt eine große Herausforderung in der Bearbeitung dar. Unsere Kernverarbeitungstechnologien Um diese Herausforderungen zu bewältigen, setzt HONGYU auf ein kombiniertes Präzisionsbearbeitungsverfahren, bei dem mehrere fortschrittliche Maschinen integriert werden, um sicherzustellen, dass jeder nicht-runde Stempel den höchsten Anforderungen der Kundenzeichnung entspricht. 1. Drahterodieren – Die Grundlage komplexer KonturenBei extrem komplexen Außenprofilen oder unregelmäßigen Innenbohrungen, Drahterodieren ist unsere erste Wahl. Vorteil: Nicht durch die Materialhärte eingeschränkt; selbst Wolframkarbid mit einer Härte von HRC 65 lässt sich problemlos schneiden.Präzision: Positioniergenauigkeit von bis zu ±0,003 mm, perfekte Wiedergabe jeder CAD-Kurve.Anwendung: Besonders geeignet für die Schrupp- und Vorschlichtbearbeitung von tWolframkarbidstempel. 2. Optisches Profilschleifen (PG) – Der letzte Wächter der PräzisionDies ist die Kernausrüstung für die Herstellung hochpräziser, nicht runder Stempel. Prinzip: Mithilfe eines optischen Projektionssystems wird das Werkstückprofil 25x oder 50x vergrößert und auf einen Bildschirm projiziert, um es mit dem Standardprofil zu vergleichen.Merkmale: Kann präzise R-Ecken und Geradheit verfeinern, die durch Drahterodieren entstandenen Bearbeitungsspuren entfernen und eine extrem hohe Maßgenauigkeit und Oberflächengüte erzielen.Anwendung: Geeignet für Kleinserien, hochpräzise, ​​nicht runde Teile. Bearbeitung von Stempeln und Matrizeneinsätzen. 3. CNC-Koordinatenschleifen – Die ultimative Lösung für Innenbohrungen und PositioniergenauigkeitBei der Bearbeitung von Präzisionsinnenlöchern in nicht runden Stempeln oder wenn eine extrem hohe Positionsgenauigkeit erforderlich ist, wird das CNC-Schablonenschleifen unverzichtbar. Funktion: Ermöglicht die präzise Steuerung der Lochposition im Mikrometerbereich und kann hochpräzise Innenbohrungen in harten Materialien herstellen.Kombination: Wird häufig zusammen mit Drahterodieren eingesetzt – zuerst wird die äußere Form herausgeschnitten, dann erfolgt die präzise Bearbeitung der Innenbohrung. 4. Kombiniertes Verfahren und Beschichtung – LeistungssteigerungFür die anspruchsvollsten Teile verwenden wir ein kombiniertes Verfahren: Zunächst erfolgt die Grobformung mittels Drahterodieren mit geringem Bearbeitungszugabe. Anschließend wird die Feinbearbeitung durch optisches Profilschleifen oder Koordinatenschleifen durchgeführt, um Maßgenauigkeit und Oberflächengüte zu gewährleisten. Abschließend kann, je nach Kundenwunsch, eine Oberflächenbeschichtung wie TiN (Gold), TiCN (Blaugrau), CrN (Silber) oder DLC (Schwarz) aufgebracht werden, um die Verschleißfestigkeit und die Vermeidung von Fressen deutlich zu verbessern und somit die Werkzeugstandzeit zu verlängern. Qualitätskontrolle im gesamten Prozess Bei HONGYU muss jeder nicht runde Stanzer vor dem Versand einen strengen Prüfprozess durchlaufen: Maßprüfung: Kritische Konturen und Abmessungen werden zu 100 % mit Hilfe eines automatischen Bildverarbeitungssystems und eines Koordinatenmessgeräts geprüft.Härteprüfung: Mithilfe der Rockwell- oder Vickers-Härteprüfung wird überprüft, ob die Wärmebehandlung den Anforderungen entspricht.Sichtprüfung: Die Schneide wird unter einem 20-fachen Mikroskop auf Absplitterungen, Risse oder Grate überprüft.Passprobeprüfung: Falls erforderlich, wird der Stempel probeweise mit der passenden Matrize angepasst, um ein gleichmäßiges Spiel zu gewährleisten. Fallstudie: Wolframkarbid-Stanzwerkzeug (nicht rund) für Automobilsteckverbinder Kundenanforderungen:Form: Rechteck mit kleinem Eckenradius (R0,2 mm)Material: WolframcarbidToleranz: Breite und Länge werden innerhalb von ±0,005 mm kontrolliert.Lieferzeit: Dringende Bestellung, Lieferung innerhalb einer Woche  Angesichts der hohen Härte von Wolframcarbid und der Anforderung eines sehr kleinen Eckenradius wählten wir eine Lösung aus Drahterodieren und anschließendem optischem Profilschleifen. Das Drahterodieren diente der Sicherstellung einer präzisen Außenprofilgeometrie. PG-Schleifen Anschließend wurde das Verfahren gezielt zur Verfeinerung der Ecken und geraden Abschnitte eingesetzt. Schließlich wurde eine Oberflächenrauheit von Ra 0,3 μm erreicht. Der gesamte Prozess wurde innerhalb von 5 Arbeitstagen abgeschlossen, und das Bauteil hat die Stanzprüfung des Kunden erfolgreich bestanden.
  • 0,12 mm Hartmetall, null Fehlertoleranz: Die wahre Geschichte der Bearbeitung hinter Mikrostempeln aus Wolframkarbid
    0,12 mm Hartmetall, null Fehlertoleranz: Die wahre Geschichte der Bearbeitung hinter Mikrostempeln aus Wolframkarbid Sep 24, 2026
    In High-End-Fertigungsbranchen wie Präzisionsstanzen und Terminal & Halbleiter-Steckverbinder-Formen, Mikro-Spezialform Wolframkarbidstempel sind die entscheidenden Kernkomponenten, die die Werkzeuggenauigkeit, die Ausbeute an Fertigteilen und die Lebensdauer bestimmen. Im Vergleich zu herkömmlichen Schnellarbeitsstahlstempel und Standard Rundschläge, mikro-speziell geformte Wolframkarbidstempel weisen extrem hohe Bearbeitungsbarrieren auf, die als Präzisionsprüfung im Mikrometerbereich beschrieben werden können für Schimmel Teilefertigung. Viele Formenhersteller Präzisionsmaschinenbauunternehmen berichten, dass Mikro-Sonderformstempel von herkömmlichen Anbietern häufig zu Ausbrüchen an den Schneidkanten, Mikrorissen, Maßabweichungen und kurzer Lebensdauer neigen und somit die Anforderungen der Massenproduktion für hochpräzise Anwendungen nicht erfüllen. Heute betrachten wir ein typisches Bauteil mit hoher Komplexität – einen 0,6 mm Spezialprofilstempel mit ultradünner 0,12 mm Schneide — als Beispiel, um die zentralen Herausforderungen der Zerspanung gründlich zu analysieren und unsere firmeneigenen Prozessstärken aufzuzeigen, die branchenspezifische Schwachstellen überwinden und eine gleichbleibende Leistung gewährleisten. Ultrapräzisionsstempel aus Wolframkarbid.Materialbedingter Konflikt: Das Dilemma der Nulltoleranzbearbeitung bei extremer HärteWolframcarbid (Hartmetall) bietet eine außergewöhnliche Härte von HRA90 92 und eine hervorragende Verschleißfestigkeit, wodurch es zum bevorzugten Werkstoff wird für Mikropräzisionsstempel geeignet für hohe Frequenzen, kontinuierliche hochpräzises Stanzen Es bietet zwar Vorteile, birgt aber einen kritischen Materialnachteil: extrem hohe Härte gepaart mit sehr geringer Zähigkeit und extremer Sprödigkeit. Bei diesem mikro-speziellen Stempel mit einer nur 0,12 mm dünnen Schneide – so dünn wie ein Blatt dünner Karton – ist die Bearbeitungstoleranz nahezu null. Geringste Vibrationen der Werkzeugmaschine, minimale Abweichungen der Vorschubparameter der Schleifscheibe oder winzige Anpassungen der Spannkraft können direkt zu Ausbrüchen an der Schneide oder zu Teilebrüchen führen. Im Gegensatz zu Schnellarbeitsstahl, der eine leichte plastische Verformung zur Spannungsdämpfung ermöglicht, bietet Wolframkarbid praktisch keine Zähigkeitspufferung. Konventionelle Bearbeitungsverfahren sind für solch ultradünne Spezialprofile völlig ungeeignet, was erklärt, warum die meisten kleinen Werkstätten keine hochwertigen Mikrostempel aus Wolframkarbid herstellen können. Häufiges Problem in der Branche: Versteckte Defekte nach dem DrahterodierenDrahterodieren mit niedriger Drehzahl Das Drahterodieren (EDM) wird häufig zur Grobbearbeitung von Mikro-Sonderformen eingesetzt. Der elektrische Entladungsprozess erzeugt auf der Werkstückoberfläche eine umgewandelte, metamorphe Schicht mit unsichtbaren Mikrorissen. Diese latenten Defekte sind bei der Sichtprüfung nicht erkennbar, führen aber beim Stanzvorgang zu schnellem Kantenausbrechen und Materialabplatzungen, was ungeplante Werkzeugstillstände und die Massenproduktion fehlerhafter Bauteile zur Folge hat. Die größte Herausforderung in diesem Prozess liegt in der extrem präzisen Kontrolle des Aufmaßes. Bei einer nur 0,12 mm dünnen Schneide muss das Schleifaufmaß exakt in einem engen Bereich von 0,008 mm bis 0,015 mm pro Seite liegen. Zu starker Materialabtrag führt zu einer zu dünnen Schneide und damit zum Ausschuss des Bauteils; zu geringer Abtrag entfernt die Umwandlungsschicht nicht vollständig und birgt versteckte Qualitätsrisiken. Die meisten Hersteller auf der Marktseite verlassen sich auf empirische Einstellungen mit ungenauer Parameterkontrolle, wodurch sie Maßgenauigkeit und Standzeit nicht in Einklang bringen können und eine geringe Produktionsausbeute erzielen.Kernstück der handwerklichen Fertigung: Optische Profilschleiftechnologie (PG) im MikrometerbereichNach der Grobbearbeitung hängen die endgültige Maßgenauigkeit und die Qualität der Schneidkante vollständig ab von Optisches Profilschleifen (PG) – die zentrale technische Herausforderung bei der Herstellung von mikro-speziellen Hartmetallstempeln und einer unserer wichtigsten Wettbewerbsvorteile. Das Schleifen ultradünner Schneidkanten unterscheidet sich grundlegend von der Standardstempelfertigung. Jeder Parameter und jedes Verfahren wird individuell angepasst. 1. Maßgeschneiderte Schleifscheiben mit häufigem AbrichtenWir verwenden ultrafeine Diamantschleifscheiben mit individuell auf jedes Profil abgestimmten Abrichtverfahren. Das hochfrequente Präzisionsabrichtverfahren verhindert Kantenausbrüche und Profilverzerrungen durch Schleifscheibenpassivierung und gewährleistet so die exakte Formgebung komplexer Konturen.2. intermittierende Zufuhrsteuerung im MikrometerbereichAnstelle herkömmlicher, kontinuierlicher Werkzeugwege setzen wir auf selbstoptimierte, intermittierende Mikrovorschubbearbeitung. Der Materialabtrag pro Durchgang ist auf den Mikrometerbereich begrenzt, wodurch Schleifeinwirkungen vermieden werden, die ultradünne Schneidkanten beschädigen könnten. Obwohl sich dadurch die Zykluszeiten verlängern und die Produktivität sinkt, werden Mikroausbrüche und Bauteilverformungen zuverlässig verhindert.3. Konstanttemperatur-Spannungsarm-BearbeitungssystemWolframcarbid weist eine geringe Wärmeleitfähigkeit auf. Lokal hohe Schleiftemperaturen führen leicht zu thermischen Spannungsrissen. Um thermisch bedingte, verdeckte Risse zu vermeiden und die innere Strukturintegrität zu erhalten, setzen wir ein spezielles, thermostatisch geregeltes Kühlsystem mit stabilisierter Öltemperatur und -durchflussrate ein.4. Spannungsarme, kundenspezifische WerkzeugklemmungWinzige Mikrobauteile sind beim Spannen von Bauteilen der Gefahr des Zerdrückens oder einer Positionsverschiebung ausgesetzt. Wir verwenden speziell angefertigte Vakuumspannfutter und spannungsarme Vorrichtungen für eine verformungsfreie Vollkontaktspannung, wodurch Werkstückbruch, Bearbeitungsvibrationen und Maßabweichungen vermieden werden.Strenge Qualitätssicherung: Mehrdimensionale Prüfstandards, die die Branchennormen übertreffenDer Wert von Premium-Mikrostempeln aus Wolframkarbid liegt nicht in der Herstellung optisch ansprechender Prototypen. Wahre Leistungsfähigkeit bedeutet stabile Serienproduktion ohne versteckte Mängel mit gleichbleibender, langfristiger Stanzleistung. Wir implementieren einen umfassenden Qualitätskontrollstandard, der strenger ist als die branchenüblichen Anforderungen, um chronische Probleme wie inkonsistente Massenausbeute und After-Sales-Risiken zu lösen. 1. PräzisionssteuerungDie Maßtoleranzen für speziell geformte Profile werden stabil innerhalb von ±0,003 mm eingehalten, die Rechtwinkligkeit beträgt ≤0,005 mm. Damit werden die höchsten Präzisionsanforderungen für High-End-Steckverbinder, Halbleiter und Präzisionsterminal Formen. 2. Mikroskopische UntersuchungZur 100%igen Inspektion der Schneidkanten werden metallurgische Mikroskope mit 400-facher Vergrößerung eingesetzt, um Kerben und Mikrosplitter größer als 0,002 mm zu eliminieren und alle unsichtbaren mikroskopischen Fehler aufzudecken. 3. Optimierung der NutzungsdauerFür den Einsatz unter extrem dünnen Schneidkanten werden maßgeschneiderte Leichtbaubeschichtungsverfahren entwickelt, die Schärfe und Verschleißfestigkeit optimal ausbalancieren. Dadurch werden zwei häufige Probleme in der Branche vermieden: zu dicke Beschichtungen, die zu Stanzgraten führen, und zu dünne Beschichtungen, die die Lebensdauer verkürzen.4. Stabilität der MassenproduktionDie vollständige prozessbezogene SPC-Dimensionskontrolle gewährleistet eine gleichbleibende Präzision über alle Chargen hinweg und eliminiert Abweichungen zwischen den Chargen, um die Fertigung großer Stückzahlen durch die Kunden zu unterstützen.Unsere Kernkompetenz: Die Umwandlung von „anspruchsvollen Sonderteilen“ in „zuverlässige und konsistente Ergebnisse“ Die aktuelle Branchensituation ist durch Überkapazitäten und einen starken Preiswettbewerb bei Standard-Hartmetallstempeln gekennzeichnet. Im Gegensatz dazu stehen hochpräzise, ​​mikrofeine, ultradünne und speziell geformte Stempel. Wolframkarbidstempel Aufgrund der anspruchsvollen Bearbeitungsanforderungen, der geringen Ausbeute und der hohen technischen Hürden herrscht unter den qualifizierten Lieferanten weiterhin ein akuter Mangel – was einen dringenden Bedarf für Hersteller von High-End-Formen darstellt. Mit jahrelanger Expertise in PräzisionsformteilfertigungWir sind spezialisiert auf die kundenspezifische Fertigung von hochkomplexen, mikrostrukturierten Wolframkarbidstempeln in Sonderformen. Unsere besonderen Stärken sind nachfolgend zusammengefasst: ✅ Bewährte Lösungen für anspruchsvolle Anwendungen, darunter ultradünne Schneidkanten, mikrostrukturierte Profile und schlanke Mikrostempel ✅ Selbstoptimierte, integrierte Prozesse für Drahterodieren, PG-Schleifen und spannungsgesteuerte Bearbeitung zur Vermeidung von Mikrorissen, Kantenausbrüchen und Maßabweichungen ✅ Komplette Ausstattung mit hochpräzisen Anlagen, kundenspezifischen Werkzeugen und strenger Qualitätskontrolle, die Massenausbeuten deutlich über dem Branchendurchschnitt ermöglichen. ✅ Kundenspezifische Anfertigung eines kompletten Sortiments an nicht standardmäßigen, mikrogeformten Wolframkarbidstempeln für die Präzisionsstanztechnik sowie für High-End-Industrien wie Terminal, Halbleiter und Medizintechnik ist möglich. Die Präzision von Formteilen bestimmt die Qualität der Endprodukte. Prozessinnovationen im Mikrometerbereich stärken die Wettbewerbsfähigkeit unseres Unternehmens. Die Fertigung von mikrostrukturierten, speziell geformten Wolframkarbidstempeln stellt eine technische Hürde in der Branche dar – und ist unser Wettbewerbsvorteil. Wir lehnen grobe Bearbeitung und versteckte Fehler ab. Durch die Einhaltung höchster Standards in Bezug auf Mikrometergenauigkeit, Mikrorissfreiheit, lange Lebensdauer und konstante Zuverlässigkeit unterstützen wir unsere Kunden in der High-End-Fertigung dabei, Engpässe bei der Herstellung von Präzisionsformteilen zu überwinden, die Lebensdauer ihrer Formen zu verbessern, die Produktionsausbeute zu steigern und ihre Wettbewerbsfähigkeit insgesamt zu erhöhen. Wenn Sie kundenspezifische, hochkomplexe, mikro-spezielle Wolframkarbidstempel benötigen und Präzisionswerkzeuge zum FormenstechenFür Ihre individuelle Präzisionsbearbeitungslösung können Sie sich gerne an uns wenden. 
  • Drei Kernprioritäten für Inhaber von Stanzformenunternehmen im Jahr 2026
    Drei Kernprioritäten für Inhaber von Stanzformenunternehmen im Jahr 2026 Jun 06, 2026
    Der Stanzformenindustrie hat die Ära hinter sich gelassen, in der hohe Produktionsmengen und niedrige Preise zur Auftragsgewinnung genutzt wurden. Im Jahr 2026 haben Markthomogenität, steigende Rohstoff- und Lohnkosten sowie immer strengere Kundenprüfstandards den Wettbewerb in der Branche grundlegend verändert. Der Fokus liegt nun auf stabile Qualität, kontrollierbare Gewinne und präzise Kundenressourcen. Es besteht keine Notwendigkeit, unpraktischen Hightech-Konzepten nachzujagen oder die Produktionskapazitäten blindlings auszubauen. Die Konzentration auf diese drei praktischen Aufgaben wird helfen. Formenhersteller Ihr Geschäft stabilisieren und sich von der Konkurrenz abheben.Priorisieren Sie stabile Qualität, geben Sie unzuverlässige Massenproduktion auf.Ob es sich um wichtige inländische Kunden oder ausländische Handelsaufträge handelt, Kunden schätzen am meisten Folgendes: Formstabilität, weniger Probleme nach dem Verkauf und sorgenfreie MassenproduktionViele Formenbauer verzeichnen ausreichend Anfragen, verlieren aber dennoch Gewinne und ihren Ruf aufgrund wiederholter Formenmodifikationen, Grate, Rückfederung, Verformungen und ungleichmäßiger Qualität. Lebensdauer der Form während der Produktion. Im Jahr 2026 ist Qualitätswettbewerb im Wesentlichen ein Wettbewerb um standardisierte Abläufe. Wir führen im Vorfeld gründliche DFM-Prüfungen durch und optimieren Layout und Struktur, um Risse, Kratzer und Maßabweichungen von vornherein zu vermeiden. Während der Produktion kontrollieren wir streng die Stahlauswahl, die Genauigkeit der Wärmebehandlung und die Kantenbearbeitung. PolierverfahrenUm eine gleichbleibende Probenqualität zu gewährleisten, werden standardisierte Schimmelpilzprüfungen durchgeführt. Mit solider Handwerkskunst und standardisierten Arbeitsabläufen anstelle von ausgeklügelten intelligenten Anlagen können Fabriken die Fehlerraten erheblich senken, die Präzision der Formen und deren Lebensdauer stabilisieren – die Grundlage für die Bindung alter Kunden und die Gewinnung neuer Empfehlungen. Optimierte Kostenkontrolle einführen, hohe Gewinnverluste vermeidenDie Gewinne der Branche sind hochgradig transparent geworden, und Preiserhöhungen sind keine praktikable Lösung mehr. Verbesserte Kostenkontrolle führt zu GewinnwachstumViele Formenbaubetriebe verzeichnen zwar ein konstantes Auftragsvolumen, erzielen aber nur geringe Gewinne, hauptsächlich aufgrund eines umfassenden Kostenmanagements. Erfolgreiche Werkzeughersteller legen Wert auf detaillierte Kostenkontrolle in jedem Produktionsschritt. Sie verwenden standardisierte und modulare Werkzeugbasen, um redundante Bearbeitungsschritte und Materialverschwendung zu reduzieren. Prozesse werden von Anfang an optimiert, um Kosten für wiederholte Werkzeugtests und -modifikationen zu senken. Die tägliche Werkzeugwartung wird standardisiert und Verschleißteile regelmäßig ausgetauscht, um die Lebensdauer des Werkzeugs zu verlängern und Nacharbeitskosten zu minimieren. Wir wählen Materialien und Prozesse sinnvoll aus und vermeiden so überhöhte Kosten durch überdimensionierte Materialien und Qualitätseinbußen durch Kompromisse bei der Qualität. Präzise Kostenkontrolle ist der Schlüssel zum Erfolg im harten Niedrigpreiswettbewerb.Upgrade-Service & Auswahl hochwertiger Titel, Schluss mit blindem Niedrigpreis-BietenDie Branche zeigt 2026 eine deutliche Polarisierung. Aufträge im Niedrigpreissegment führen zu einem ruinösen Preiskampf, während aufstrebende Branchen wie neue Energien, Präzisionselektronik und Außenhandel stabile Aufträge und höhere Gewinne versprechen. Werkzeugmacher müssen aktiv margenstarke Märkte wie beispielsweise … anvisieren. Präzisionsstanzen, neue Energiestrukturbauteile und Exportnormformen, um einen homogenen Wettbewerb im Niedrigpreissegment zu vermeiden. In der Zwischenzeit müssen sich Unternehmen von einfachen Formenlieferanten Zu KomplettanbieterWir bieten umfassende Dienstleistungen an, von der Zeichnungsprüfung und Prozessoptimierung in der Vorproduktion über die Fertigung und Probeläufe bis hin zur Serienproduktionsbetreuung und dem Kundendienst. Bei Aufträgen für den internationalen Handel erfüllen wir internationale Prüfstandards und gewährleisten lückenlose Qualitätssicherung sowie vollständige Konformitätsdokumentation, um unsere Auslandsmärkte zu erschließen und Preiskämpfe zu vermeiden.Im Jahr 2026 gibt es keine plötzlichen Geldsegen. StanzformenindustrieNur eine stetige und realistische Entwicklung ist möglich. Stabile Qualität schafft eine solide Basis, Kostenkontrolle sichert Gewinne, und verbesserte Dienstleistungen erweitern Marktanteile. Indem sie diese drei praktischen Prioritäten verfolgen, können Formenbauunternehmen Branchenumstrukturierungen überstehen und langfristig stabiles Wachstum erzielen. 

Brauchen Sie Hilfe? Chatten Sie mit uns

eine Nachricht hinterlassen
Für jede Informations- oder technische Supportanfrage füllen Sie bitte das Formular aus. Alle mit einem Sternchen* gekennzeichneten Felder sind Pflichtfelder.
einreichen
Auf der Suche nach FAQs?
KONTAKTIEREN SIE UNS #
+86 769 832011519

Unsere Stunden

Mo. 21.11. - Mi. 23.11.: 9.00 - 20.00 Uhr
Do. 24.11.: geschlossen – Frohes Erntedankfest!
Fr. 25.11.: 8:00 - 22:00 Uhr
Sa. 26.11. - So. 27.11.: 10.00 - 21.00 Uhr
(Alle Stunden sind Eastern Time)

Heim

Produkte

WhatsApp

Kontakte