Enthüllung des Präzisionsfertigungsprozesses von nicht-runden Stempeln
Oct 16, 2026
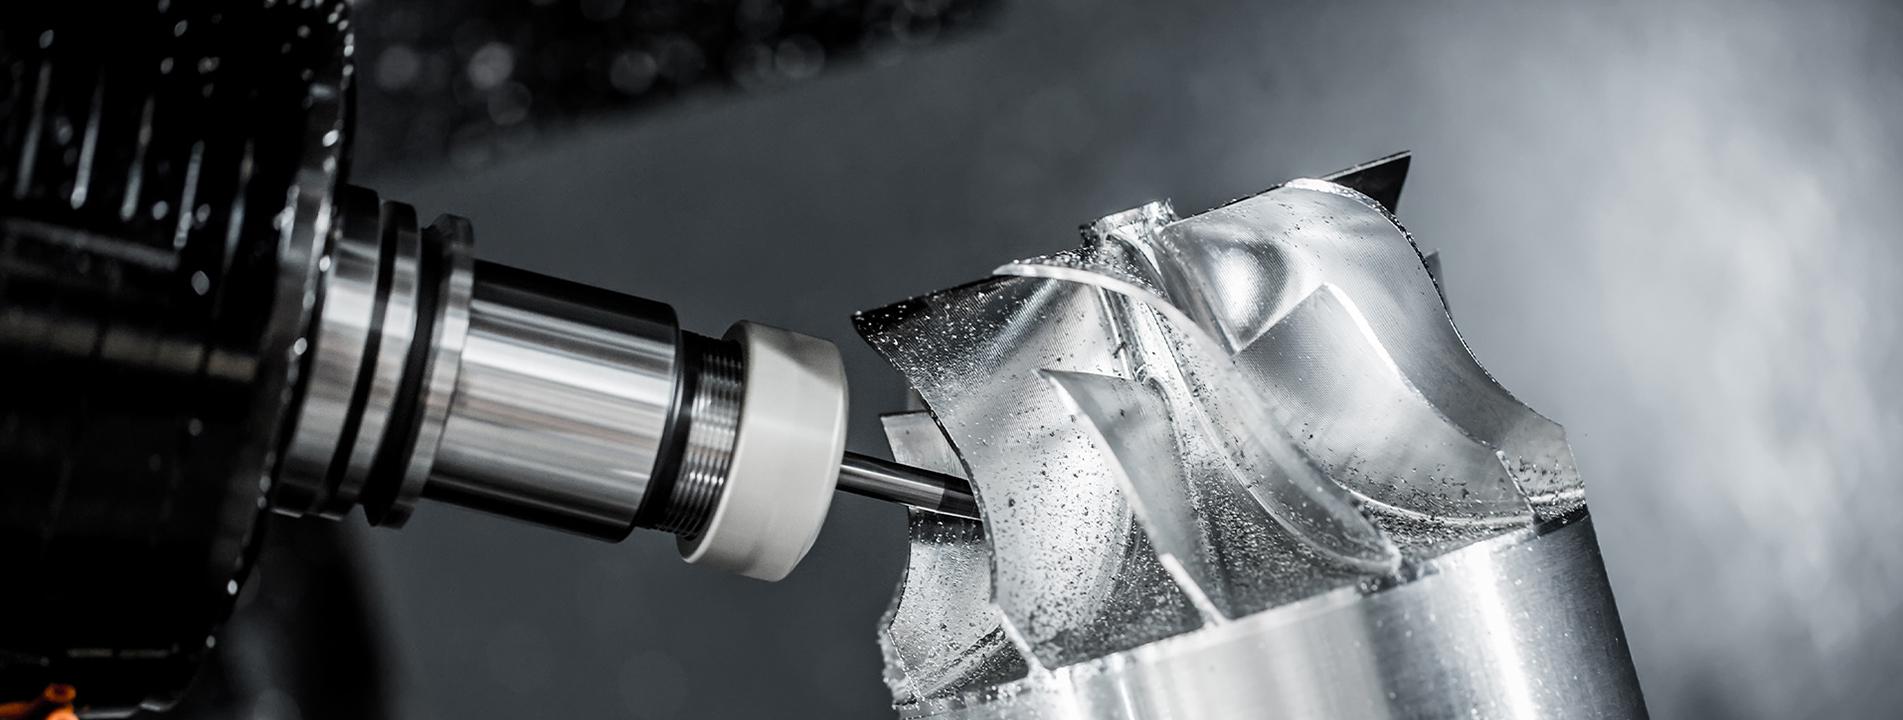
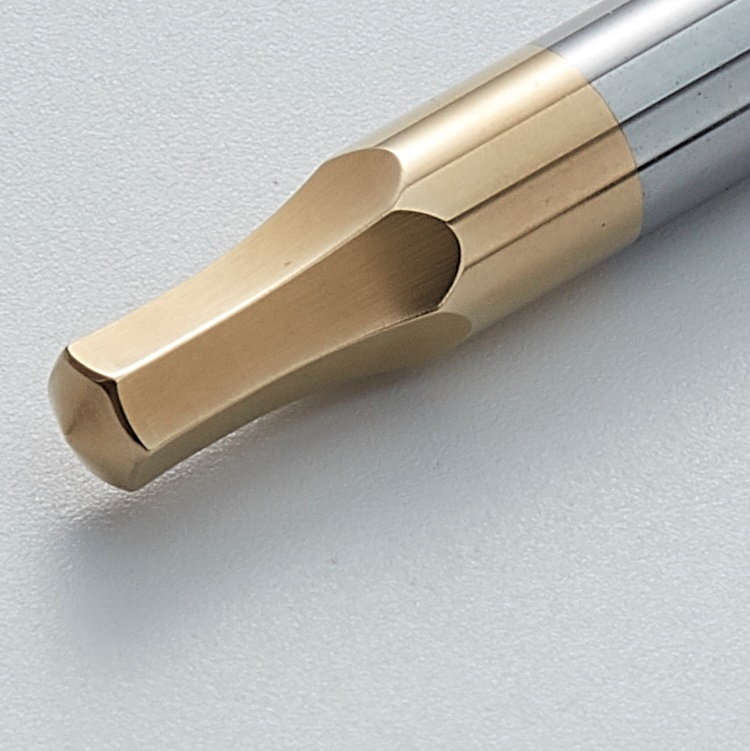
In den Köpfen der meisten Menschen ist ein Stanzwerkzeug Ein Stanzwerkzeug ist im Grunde ein einfacher runder Metallstab. In der modernen Fertigung reicht eine rein runde Form jedoch oft nicht mehr aus, um den immer komplexeren Designanforderungen gerecht zu werden. Von polygonalen Verriegelungslöchern in Automobilsteckverbindern über unregelmäßige Schlitze in elektronischen Klemmen bis hin zu Spezialprofilen mit Markenlogos – all diese Anwendungen erfordern nicht-runde Stanzwerkzeuge (auch Formstanzwerkzeuge genannt). Als Professional Hersteller von WerkzeugkomponentenHongyu versteht die entscheidende Rolle, die Schläge außerhalb der Runde spielen in PräzisionsstanzenHeute möchten wir Ihnen die Verarbeitungstechnologie von Schläge ohne Rundung und zeigen, wie harter Stahl mit mikrometergenauer Präzision in komplexe Formen geschliffen werden kann. Was ist ein nicht-runder Schlag? Ein nicht-runder Stempel, wie der Name schon sagt, ist ein Stempel mit einem Querschnitt, der nicht perfekt kreisförmig ist. Er überwindet die Einschränkungen herkömmlicher runder Stempel und umfasst quadratische, rechteckige, ovale, sechseckige, D-förmige, kegelförmige und verschiedene kundenspezifische, unregelmäßige Profile. Diese Stempel werden üblicherweise zur Herstellung von Löchern mit spezifischen funktionalen oder passgenauen Anforderungen verwendet und sind ein Kernbestandteil von Präzisions-Folgewerkzeuge und anspruchsvolle Stanzanwendungen. Vier zentrale Herausforderungen bei der Verarbeitung von nicht-runden Stanzteilen Im Vergleich zu runden Stempeln, die sich leicht verarbeiten lassen durch spitzenloses SchleifenDie Herstellung von nicht runden Stempeln gestaltet sich dadurch deutlich schwieriger. Die wichtigsten Herausforderungen sind folgende: 1. Geometrische KomplexitätJeder nicht-runde Stempel ist im Grunde eine neue „Kreation“. Ob es sich um den Übergang zwischen geraden Linien und Bögen oder die Verbindung zwischen scharfen und abgerundeten Ecken handelt – eine präzise Bahnsteuerung ist unerlässlich. Schon geringfügige Abweichungen können zu ungleichmäßigem Freiraum führen und die Standzeit des Stempels beeinträchtigen. 2. Strenge MaßtoleranzenIn PräzisionsstanzenDie Toleranz von nicht runden Stempeln muss häufig innerhalb von ±0,005 mm liegen. Das bedeutet, dass die Maßabweichung über eine Länge von Dutzenden oder sogar Hunderten von Millimetern weniger als ein Zehntel des Durchmessers eines menschlichen Haares betragen muss. 3. Scharfe Ecken und RadiusbehandlungNicht runde Stempel weisen häufig scharfe Kanten oder sehr kleine Radien (R0,1–R0,5) auf. Diese Bereiche neigen während der Bearbeitung zu Spannungskonzentrationen oder Schleifbrand, was zu Ausbrüchen führen und sowohl den Prozess als auch die Anlagen extrem belasten kann. 4. Sicherstellung der OberflächenbeschaffenheitEine unzureichende Oberflächenrauheit kann beim Stanzen zu Kratzern, Fressen oder beschleunigtem Verschleiß führen. Die Erzielung einer spiegelglatten Oberfläche unter Ra 0,4 μm auf einem komplexen, nicht runden Querschnitt stellt eine große Herausforderung in der Bearbeitung dar. Unsere Kernverarbeitungstechnologien Um diese Herausforderungen zu bewältigen, setzt HONGYU auf ein kombiniertes Präzisionsbearbeitungsverfahren, bei dem mehrere fortschrittliche Maschinen integriert werden, um sicherzustellen, dass jeder nicht-runde Stempel den höchsten Anforderungen der Kundenzeichnung entspricht. 1. Drahterodieren – Die Grundlage komplexer KonturenBei extrem komplexen Außenprofilen oder unregelmäßigen Innenbohrungen, Drahterodieren ist unsere erste Wahl. Vorteil: Nicht durch die Materialhärte eingeschränkt; selbst Wolframkarbid mit einer Härte von HRC 65 lässt sich problemlos schneiden.Präzision: Positioniergenauigkeit von bis zu ±0,003 mm, perfekte Wiedergabe jeder CAD-Kurve.Anwendung: Besonders geeignet für die Schrupp- und Vorschlichtbearbeitung von tWolframkarbidstempel. 2. Optisches Profilschleifen (PG) – Der letzte Wächter der PräzisionDies ist die Kernausrüstung für die Herstellung hochpräziser, nicht runder Stempel. Prinzip: Mithilfe eines optischen Projektionssystems wird das Werkstückprofil 25x oder 50x vergrößert und auf einen Bildschirm projiziert, um es mit dem Standardprofil zu vergleichen.Merkmale: Kann präzise R-Ecken und Geradheit verfeinern, die durch Drahterodieren entstandenen Bearbeitungsspuren entfernen und eine extrem hohe Maßgenauigkeit und Oberflächengüte erzielen.Anwendung: Geeignet für Kleinserien, hochpräzise, nicht runde Teile. Bearbeitung von Stempeln und Matrizeneinsätzen. 3. CNC-Koordinatenschleifen – Die ultimative Lösung für Innenbohrungen und PositioniergenauigkeitBei der Bearbeitung von Präzisionsinnenlöchern in nicht runden Stempeln oder wenn eine extrem hohe Positionsgenauigkeit erforderlich ist, wird das CNC-Schablonenschleifen unverzichtbar. Funktion: Ermöglicht die präzise Steuerung der Lochposition im Mikrometerbereich und kann hochpräzise Innenbohrungen in harten Materialien herstellen.Kombination: Wird häufig zusammen mit Drahterodieren eingesetzt – zuerst wird die äußere Form herausgeschnitten, dann erfolgt die präzise Bearbeitung der Innenbohrung. 4. Kombiniertes Verfahren und Beschichtung – LeistungssteigerungFür die anspruchsvollsten Teile verwenden wir ein kombiniertes Verfahren: Zunächst erfolgt die Grobformung mittels Drahterodieren mit geringem Bearbeitungszugabe. Anschließend wird die Feinbearbeitung durch optisches Profilschleifen oder Koordinatenschleifen durchgeführt, um Maßgenauigkeit und Oberflächengüte zu gewährleisten. Abschließend kann, je nach Kundenwunsch, eine Oberflächenbeschichtung wie TiN (Gold), TiCN (Blaugrau), CrN (Silber) oder DLC (Schwarz) aufgebracht werden, um die Verschleißfestigkeit und die Vermeidung von Fressen deutlich zu verbessern und somit die Werkzeugstandzeit zu verlängern. Qualitätskontrolle im gesamten Prozess Bei HONGYU muss jeder nicht runde Stanzer vor dem Versand einen strengen Prüfprozess durchlaufen: Maßprüfung: Kritische Konturen und Abmessungen werden zu 100 % mit Hilfe eines automatischen Bildverarbeitungssystems und eines Koordinatenmessgeräts geprüft.Härteprüfung: Mithilfe der Rockwell- oder Vickers-Härteprüfung wird überprüft, ob die Wärmebehandlung den Anforderungen entspricht.Sichtprüfung: Die Schneide wird unter einem 20-fachen Mikroskop auf Absplitterungen, Risse oder Grate überprüft.Passprobeprüfung: Falls erforderlich, wird der Stempel probeweise mit der passenden Matrize angepasst, um ein gleichmäßiges Spiel zu gewährleisten. Fallstudie: Wolframkarbid-Stanzwerkzeug (nicht rund) für Automobilsteckverbinder Kundenanforderungen:Form: Rechteck mit kleinem Eckenradius (R0,2 mm)Material: WolframcarbidToleranz: Breite und Länge werden innerhalb von ±0,005 mm kontrolliert.Lieferzeit: Dringende Bestellung, Lieferung innerhalb einer Woche Angesichts der hohen Härte von Wolframcarbid und der Anforderung eines sehr kleinen Eckenradius wählten wir eine Lösung aus Drahterodieren und anschließendem optischem Profilschleifen. Das Drahterodieren diente der Sicherstellung einer präzisen Außenprofilgeometrie. PG-Schleifen Anschließend wurde das Verfahren gezielt zur Verfeinerung der Ecken und geraden Abschnitte eingesetzt. Schließlich wurde eine Oberflächenrauheit von Ra 0,3 μm erreicht. Der gesamte Prozess wurde innerhalb von 5 Arbeitstagen abgeschlossen, und das Bauteil hat die Stanzprüfung des Kunden erfolgreich bestanden.


 IPv6-Netzwerk unterstützt