Banner
  • Toleranzkontrolle für Stanzwerkzeugteile: 5 wichtige Punkte
    Toleranzkontrolle für Stanzwerkzeugteile: 5 wichtige Punkte Aug 21, 2026
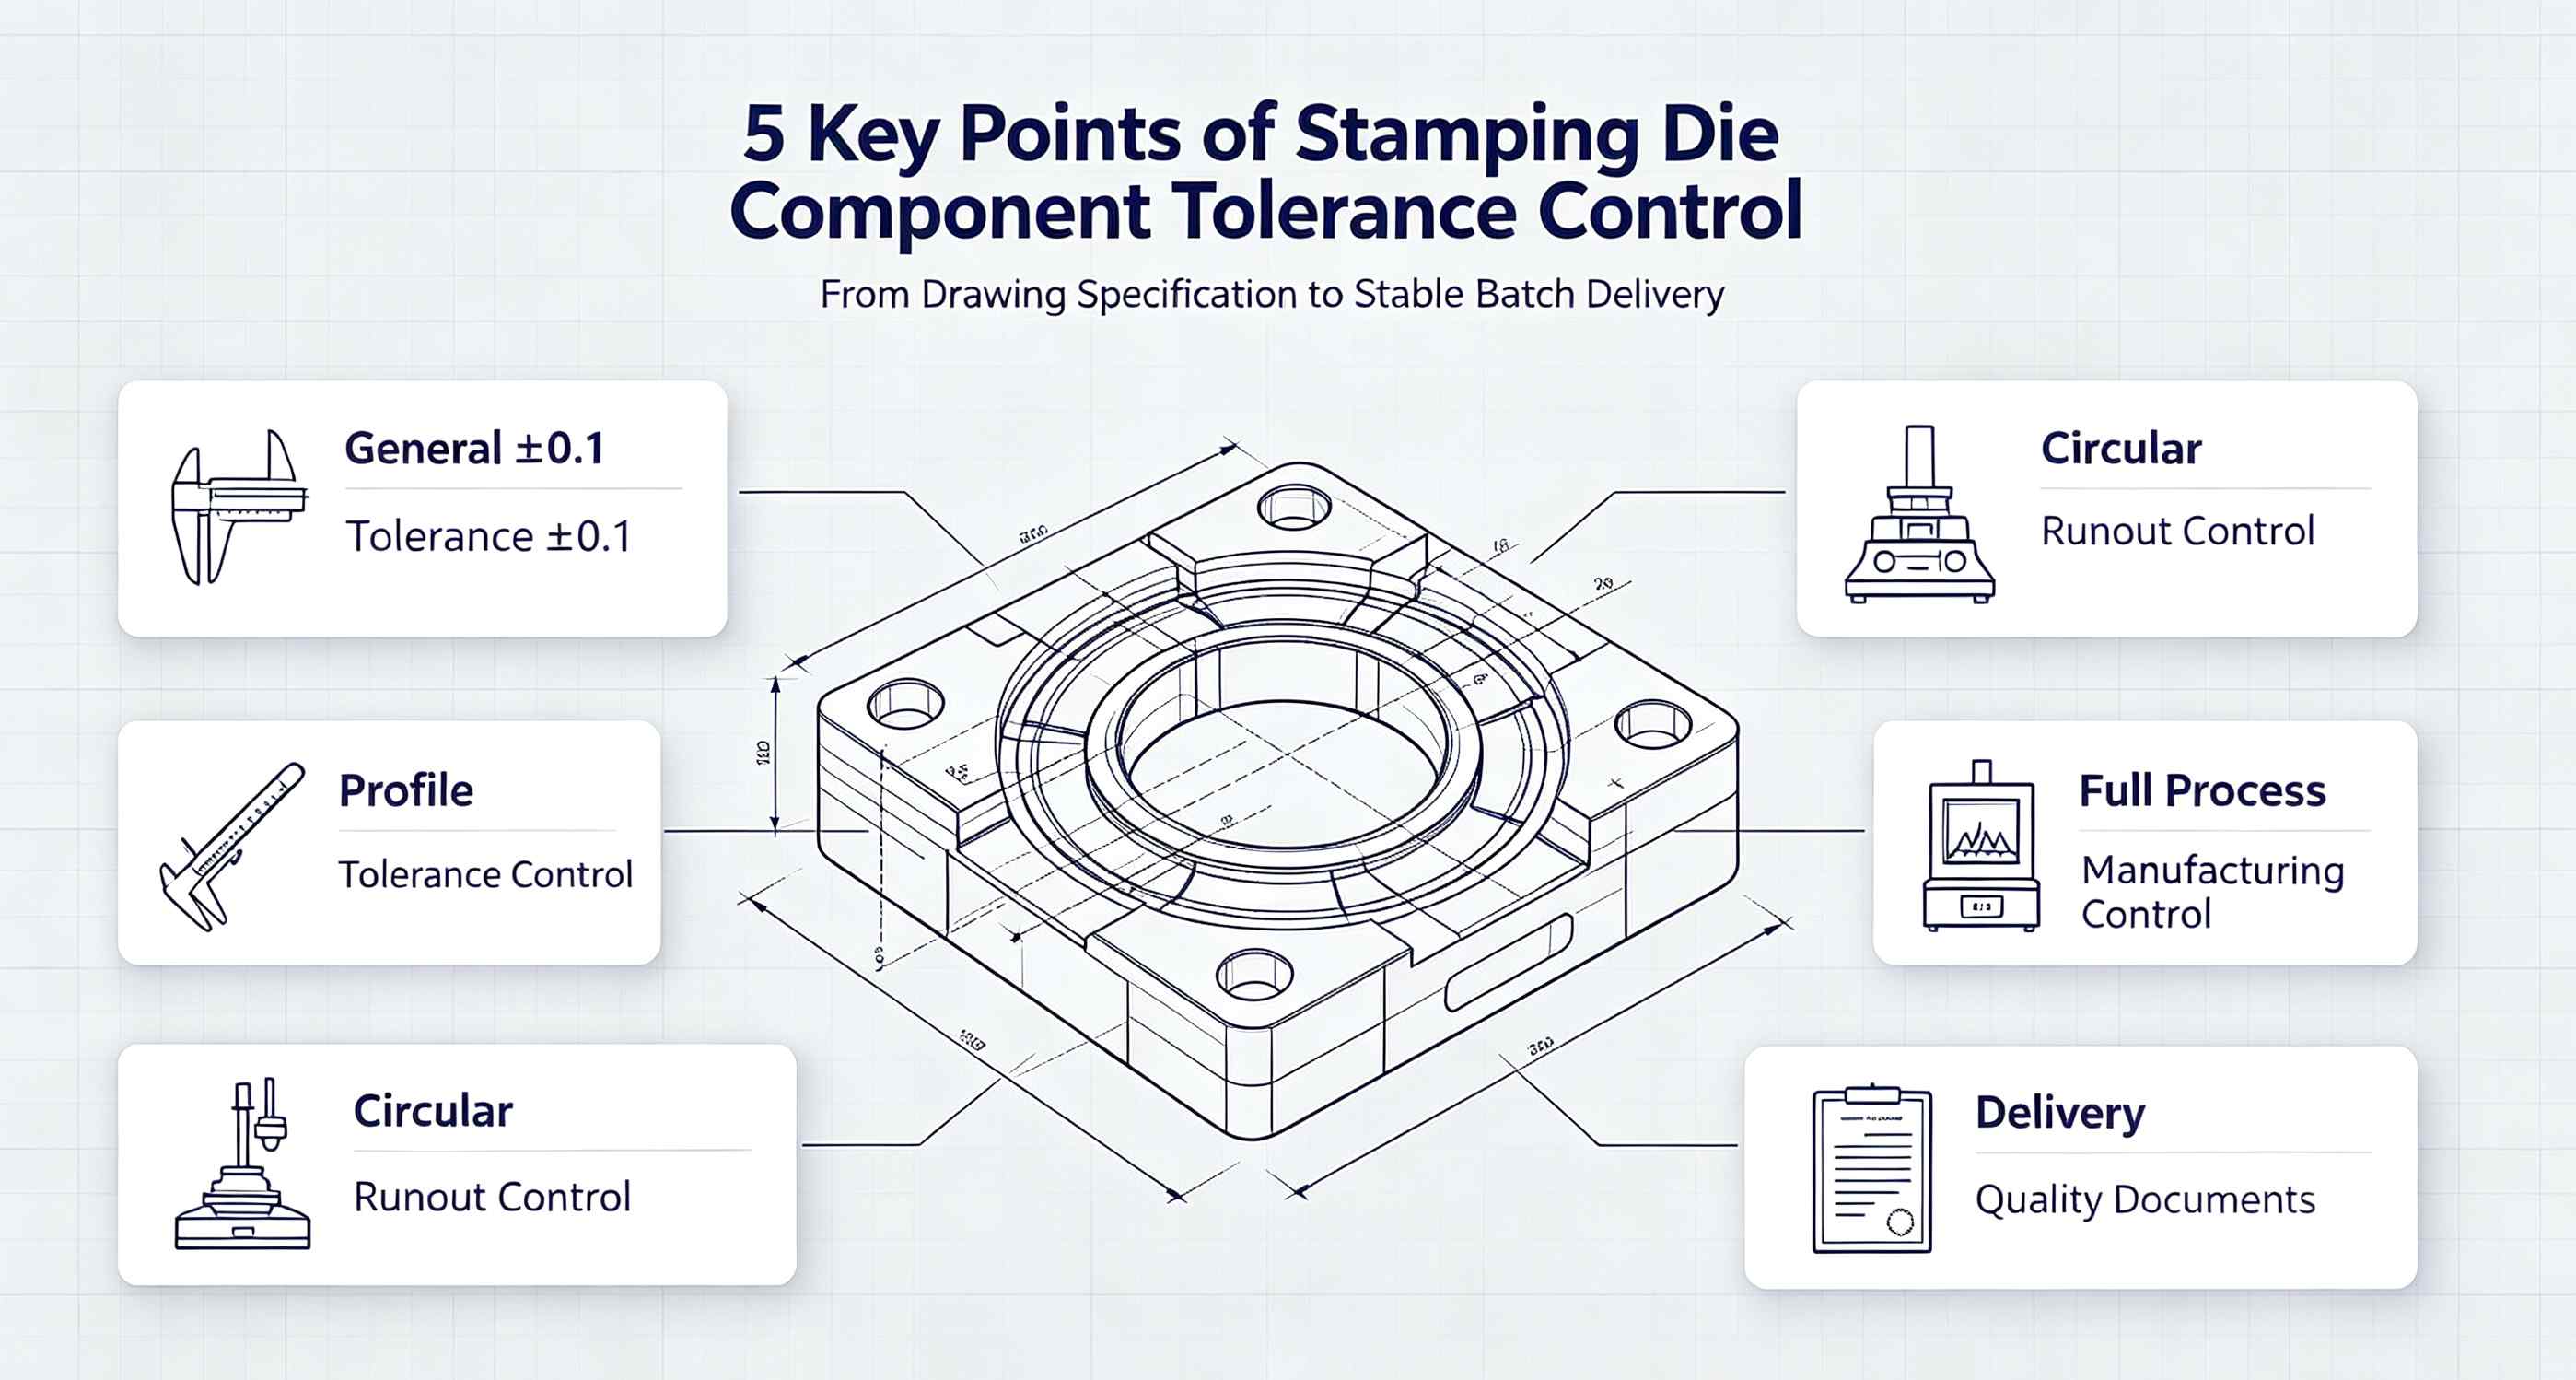
    Im StanzwerkzeugindustrieDie Einhaltung der Toleranzen ist der entscheidende Faktor für die Werkzeugstandzeit und die Produktqualität. Bei der Beschaffung ChipkomponentenEinkäufer aus der Automobil- und Haushaltsgerätebranche in Europa und Nordamerika beurteilen zunächst das Toleranzverständnis und die Toleranzeinhaltung eines Lieferanten. Dieser Artikel erläutert fünf Schlüsselaspekte, die Ihnen helfen, die Toleranzkontrolle zu optimieren. Stanzwerkzeugteile.1. Verständnis der „Allgemeinen Toleranz ±0,1“  Viele Zeichnungen geben im Schriftfeld oder in den allgemeinen Anmerkungen eine „Allgemeine Toleranz ±0,1“ an. Dies bedeutet jedoch nicht, dass alle Maße mit einer Toleranz von ±0,1 bearbeitet werden können.Anwendungsbereich: Gilt nur für lineare und Winkelmaße ohne individuelle Toleranzangaben.Ausnahmen: Passflächen, Funktionsflächen und Positionierungsmaße weisen typischerweise engere Toleranzen auf (z. B. ±0,01 oder +0,005).Industriestandards: ISO 2768-m (mittlere Klasse) entspricht ±0,1; ISO 2768-f (feine Klasse) entspricht ±0,05.Tipp für Käufer: Prüfen Sie immer zuerst die allgemeine Toleranzangabe im Titelblock und achten Sie dann auf eventuelle spezielle Toleranzangaben. Die Kombination beider Angaben ergibt die tatsächliche Präzisionsanforderung des Bauteils. 2. Geometrische Toleranz: Profil einer Oberfläche  Das Oberflächenprofil (Symbol ⌒) ist eine der häufigsten geometrischen Toleranzen in StanzwerkzeugeEs steuert die Formgenauigkeit von gekrümmten Oberflächen oder komplexen Konturen.Typische Beschriftung: ⌒ 0,01 A (Profil 0,01 mm relativ zu Bezugspunkt A)Herausforderung bei der Bearbeitung: Hohe Anforderungen erfordern oft CNC-Schleifen oder EDM (elektrische Entladungsbearbeitung) anstelle von einfachem Fräsen.Prüfverfahren: Koordinatenmessgerät (KMG) oder Profilometer.Wichtigster Punkt: Je geringer die Profiltoleranz, desto besser die Austauschbarkeit von Stanzteile und je einheitlicher die Stanzteile sein werden.3. Geometrische Toleranz: Rundlauf  Rundlaufgenauigkeit (Symbol ↙) steuert in erster Linie die Konzentrizität rotierender Teile wie z. B. Schläge, Führungsstifteund Walzen.Typische Beschriftung: ↙ 0,01 A (Kreisrundlauf 0,01 mm relativ zu Bezugspunkt A)Wichtigste Einflussfaktoren:KlemmexzentrizitätThermische Verformung beim SchleifenQualität der MittellöcherProzesssicherung: Durch die Verwendung einer Zwei-Zentren-Einspannung + mehrerer Feinschleifgänge lässt sich der Rundlauf zuverlässig auf unter 0,01 mm begrenzen.Häufiger Irrtum: Rundlaufabweichung ist nicht dasselbe wie Koaxialität. Rundlaufabweichung ist ein zusammengesetzter Fehler (einschließlich Rundheit, Koaxialität und Achsengeradheit), wodurch strengere Anforderungen gestellt werden. 4. Wie man durch Prozesssteuerung Konsistenz sicherstellt Die Toleranzkontrolle geht über Zeichnungsbeschriftungen hinaus – sie muss während des gesamten Fertigungsprozesses strikt eingehalten werden.① Materialvorbehandlung Stahl sollte vor der Grobbearbeitung einer Spannungsarmglühung unterzogen werden, um innere Spannungen abzubauen und die nachfolgende Verformung zu reduzieren.Für hochpräzise Teile (Schläge, Einsetzen von HohlräumenZur Kontrolle von Verformungen innerhalb von 0,02 mm wird eine Vakuumwärmebehandlung empfohlen.② Prozessbegleitende Inspektion Führen Sie nach jedem Bearbeitungsschritt eine Erstmusterprüfung der kritischen Maße durch. Korrigieren Sie die Parameter umgehend, falls Abweichungen festgestellt werden.Bei der Serienfertigung sollte SPC (Statistical Process Control) eingesetzt werden, um Dimensionsabweichungen zu überwachen und Drift frühzeitig zu erkennen.③ Umweltkontrolle Präzisionsschleifen Um Fehler durch Wärmeausdehnung zu vermeiden, sollte in den Werkstätten eine konstante Temperatur von 20±2°C eingehalten werden.Vor der Messung sollten die Teile mindestens 2 Stunden im temperierten Raum stabilisiert werden.5. Qualitativ hochwertige Lieferdokumentation  Europäische und amerikanische Kunden benötigen in der Regel bei Lieferung folgende Dokumente:Prüfzertifikat: Listet die tatsächlich gemessenen Werte aller kritischen Abmessungen im Vergleich zu den Zeichnungstoleranzen auf.Geometrischer Toleranzbericht: Tatsächliche Daten für Profil, Rundlauf und andere GD&T-Anforderungen.Materialzertifikat: Chemische Zusammensetzung und Wärmebehandlungsnachweise für den verwendeten Stahl.Zusammenfassung in einem Satz: Bei der Toleranzkontrolle geht es nicht darum, „ob man es einmal schafft“, sondern darum, „ob man es konsistent reproduzieren kann“. Lieferanten mit robusten Prozesskontroll- und Inspektionssystemen sind die richtigen Partner für langfristige Kooperationen.Zusammenfassungstabelle KernaussageKerninhalteKäuferprioritätAllgemeine Toleranz ±0,1Geltungsbereich verstehen; von Sondertoleranzen unterscheiden⭐⭐⭐ProfilsteuerungOberflächengenauigkeit; beeinflusst die Konsistenz der Stanzteile⭐⭐⭐⭐AuslaufkontrolleKonzentrizität rotierender Teile; beeinflusst die Werkzeuglebensdauer⭐⭐⭐⭐ProzesskonsistenzVollständige Zykluskontrolle: Material, Prüfung, Umwelt⭐⭐⭐⭐⭐LieferdokumentePrüfberichte, Materialzertifikate⭐⭐⭐ Auf der Suche nach einem zuverlässigen Lieferant von StanzwerkzeugteilenKontaktieren Sie uns noch heute. Wir bieten Ihnen einen Komplettservice von der Zeichnungsinterpretation und Prozessgestaltung bis zur Endkontrolle – damit jedes Teil Ihre Toleranzanforderungen erfüllt.
  • Unterschiede zwischen Stanz-, Biege- und Ziehwerkzeugen
    Unterschiede zwischen Stanz-, Biege- und Ziehwerkzeugen Apr 27, 2026
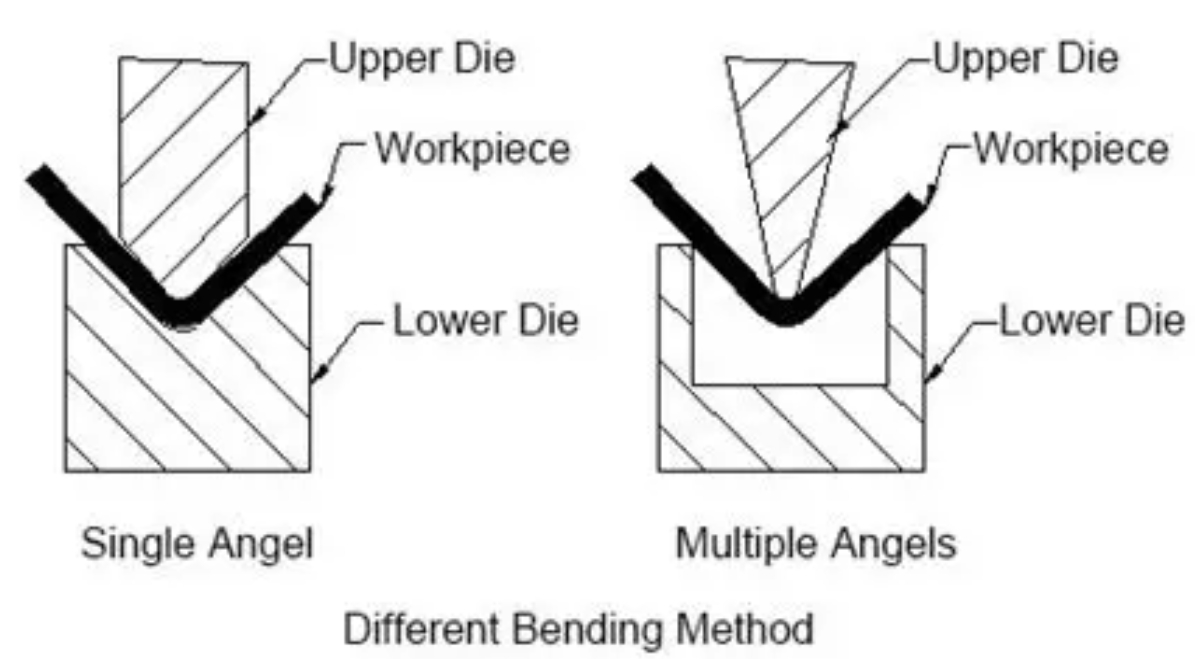
    Hardware Stanzwerkzeugesind die wichtigsten Werkzeuge bei der Metallumformung, mit Stanzwerkzeuge, Biegeformen, Und ZeichenwürfelSie sind die am weitesten verbreiteten Typen. Obwohl alle drei zur Kategorie der Stanzwerkzeuge gehören, unterscheiden sie sich deutlich in Konstruktion, Funktionsprinzip und Anwendungsbereichen. Die genaue Unterscheidung ihrer Eigenschaften ist entscheidend für die Sicherstellung der Stanzqualität. Stanzform:Die Hauptfunktion eines Stanzwerkzeugs besteht darin, Material zu trennen; es dient als typisches Beispiel für ein Scherwerkzeug. Es wird hauptsächlich verwendet, um das Außenprofil eines Teils zu erzeugen und bildet das grundlegende Bearbeitungswerkzeug in Stanzprozessen. Zu den Hauptkomponenten gehören: Stempel, sterben (Matrix), StripperMechanismus und Positionierungsteile. Die Schneidkanten des Schlagen und sterbenDie Passgenauigkeit muss exakt sein, wobei strenge Toleranzen eingehalten werden müssen, um Materialrisse oder übermäßige Gratbildung zu vermeiden. Im Betrieb drückt die Presse den Stempel nach unten, um das Material entlang einer geschlossenen Kontur abzutrennen. Das abgetrennte Werkstück kann ein Fertigteil oder ein Halbfertigprodukt sein, während der Abfall durch die Matrize ausgeworfen wird. Stanzwerkzeuge haben relativ einfache Konstruktionen und verwenden häufig Führungsstifte und Buchsen für eine präzise Fertigung. Sie werden häufig zur Herstellung von Flachteilen wie Unterlegscheiben und Flanschen eingesetzt und eignen sich ideal für die Massenproduktion. Biegematrize:Die Hauptfunktion eines Biegewerkzeugs besteht darin, Blechmaterial plastisch zu verformen und Werkstücke mit bestimmten Winkeln und Formen herzustellen. Seine Struktur besteht hauptsächlich aus dem Stempel (Oberer Würfel) und der Würfel (Unterer ChipDas Profil der Stempelspitze bestimmt die innere Geometrie der Biegung, während die Matrize üblicherweise eine V-Nut zur Unterstützung des Blechs und zur Definition der äußeren Biegekontur aufweist. Einige Matrizen sind zudem mit Positionieranschlägen ausgestattet, um die Biegegenauigkeit zu gewährleisten. Beim Biegen wird das Blech zwischen Stempel und Matrize positioniert; der Stempel drückt dann nach unten und biegt das Blech entlang der gewünschten Linie. Durch die präzise Steuerung von Druck und Stempel-Matrizen-Spiel werden Risse oder Rückfederung vermieden. Biegewerkzeuge können mit verschiedenen Stempel- und Matrizenprofilen für unterschiedliche Formen gefertigt werden und werden häufig zur Bearbeitung von Halterungen, Verbindern und anderen Winkelteilen eingesetzt.   Ziehwürfel:Ziehwerkzeuge dienen dazu, flache Rohlinge in offene, hohle Bauteile zu formen. Entscheidend ist dabei die Kontrolle des Materialflusses, um Faltenbildung oder Risse zu vermeiden. Neben Stempel und Matrize besteht ein Ziehwerkzeug aus einem wichtigen Bauteil: dem Niederhalter. Dieser übt einen gleichmäßigen Druck aus, um Faltenbildung an den Kanten während des Formprozesses zu verhindern und einen gleichmäßigen Materialfluss in die Matrize zu gewährleisten. FormhohlraumBeim Ziehvorgang presst der Stempel den Rohling in die Matrizenkavität, wodurch dieser plastisch verformt und das Hohlteil geformt wird. Ziehwerkzeuge stellen hohe Anforderungen an Stempel- und Matrizenradien, Spiel und die Kraftregelung des Niederhalters. Sie werden häufig zur Bearbeitung von Hohlprodukten wie Küchengeräten aus Edelstahl und Automobilkomponenten eingesetzt. Komplexe Teile erfordern in der Regel mehrere Ziehvorgänge.  Stanzwerkzeuge konzentrieren sich auf die Materialtrennung;Biegewerkzeuge zielen auf die winkelförmige plastische Verformung ab;Ziehwerkzeuge konzentrieren sich auf die Hohlziehformung.Jeder Werkzeugtyp verfügt über eine für seine Kernfunktion und die angestrebten Anwendungsgebiete optimierte Struktur. Die Kenntnis dieser Unterschiede ermöglicht die richtige Werkzeugauswahl, verbessert die Stanzeffizienz und Produktkonsistenz und erfüllt die vielfältigen Verarbeitungsanforderungen von Stanzteilen. Unser Unternehmen ist auf die Herstellung spezialisiert. Präzisions-ErsatzteileFür alle Arten von Stanzwerkzeugen bieten wir über 19 Jahre Erfahrung in der Forschung, Entwicklung und Produktion von Kernkomponenten für Stanz-, Biege- und Ziehwerkzeuge. In den letzten fast zwei Jahrzehnten haben wir uns auf die Kernbedürfnisse der Stanzwerkzeugherstellung konzentriert, insbesondere auf Schlüsselkomponenten wie Stempel, Matrize (Matrize), Abstreifer, Niederhalter, Ober- und Untermatrize sowie Werkzeugkavität. Dadurch verfügen wir über umfangreiches technisches Know-how und ausgereifte Produktionsprozesse. Wir folgen dem Prinzip „Präzision zuerst, Qualität siegt“ und setzen modernste CNC-Bearbeitungsanlagen sowie strenge Qualitätskontrollsysteme ein. Von der Rohmaterialauswahl bis zur Auslieferung des fertigen Produkts wird jeder Schritt sorgfältig kontrolliert, um sicherzustellen, dass jede Komponente den hohen Präzisionsanforderungen von Stanzwerkzeugen entspricht. Ob Standardteile oder Sonderanfertigungen – wir fertigen nach Maß. kundenspezifische KomponentenWir bieten maßgeschneiderte Lösungen für kundenspezifische Bedürfnisse und liefern zuverlässige Produkte sowie professionellen technischen Support. Dank unserer langjährigen Branchenerfahrung und unseres kundenorientierten Servicekonzepts genießen wir das Vertrauen und die Anerkennung zahlreicher Stanzwerkzeughersteller im In- und Ausland und sind zu einem verlässlichen Partner für Unternehmen der Hardwarebranche geworden. Stanzindustriezur Verbesserung der Produktionseffizienz und der Produktqualität.  
Brauchen Sie Hilfe? Chatten Sie mit uns

eine Nachricht hinterlassen
Für jede Informations- oder technische Supportanfrage füllen Sie bitte das Formular aus. Alle mit einem Sternchen* gekennzeichneten Felder sind Pflichtfelder.
einreichen
Auf der Suche nach FAQs?
KONTAKTIEREN SIE UNS #
+86 769 832011519

Unsere Stunden

Mo. 21.11. - Mi. 23.11.: 9.00 - 20.00 Uhr
Do. 24.11.: geschlossen – Frohes Erntedankfest!
Fr. 25.11.: 8:00 - 22:00 Uhr
Sa. 26.11. - So. 27.11.: 10.00 - 21.00 Uhr
(Alle Stunden sind Eastern Time)

Heim

Produkte

WhatsApp

Kontakte